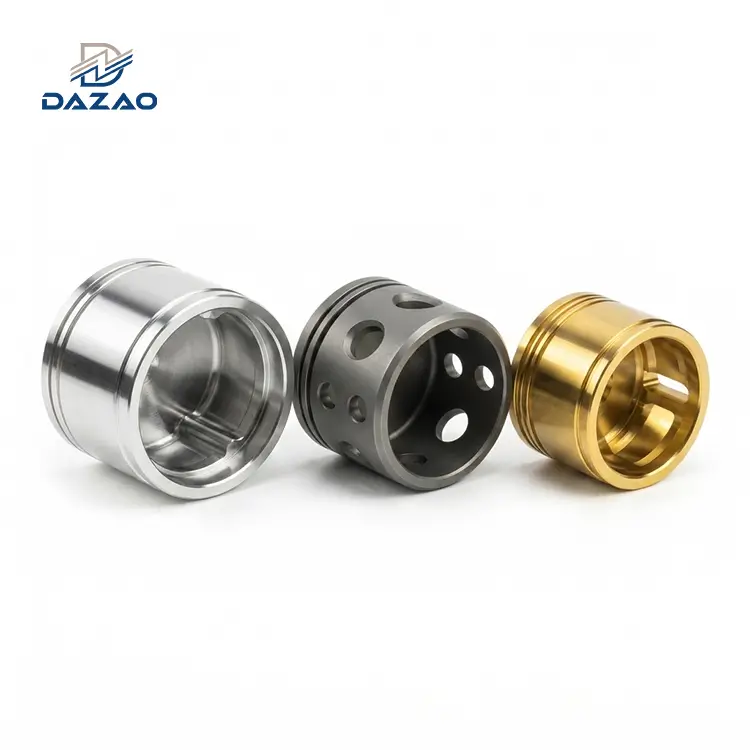
Å velge riktigoverflatefinish i aluminiumkrever balansering av dimensjonal vekst (50 % innover vekst, 50 % ytre vekst i type III hard anodisering), legeringsmetallurgi (6061 vs 7075 Delta E fargevarians), ogaluminiums overflateruhet(Ra 0,8 til 3,2 µm). Hard anodisering øker overflatehardheten til 60 til 70 HRC, men endrer innvendige gjengestigningstoleranser med opptil +0.05 mm per side. Denne hvitboken bryter ned kjemiske parametere, elektro-badberegninger, DFM-regler og toleransekompensasjonsformler som brukes på Xiamen Dazao Machinery.
Tekniske realiteter: Feilmodusene for ufullstendige etterbehandlingsmeldinger
The Real-World Failure at Dazao Machinery: Aerospace Housing Case Study
Ingeniørtegninger som spesifisereroverflatefinish i aluminiummed tvetydige toner som Anodize Black eller Smooth Finish forårsaker ofte monteringslåser, dimensjonsavvisninger og linjestopp.
Tidlig i produksjonshistorien vår ved Xiamen Dazao Machinery kontraherte produksjonsanlegget vårt en produksjonsserie på 500 enheter Al6061-T6 avionikkkabinetter. Kundens tekniske trykk utpekthard anodisering av aluminiumper MIL-A-8625 Type III Klasse 2 (Sort) med en målbeleggtykkelse på 50 µm (0,002 tommer). Trykket utelot to viktige detaljer: stigningsdiametertillegg for forhåndsbelegg for innvendige gjenger og utpekte reolkontaktflater.
Den kjemiske prosessen skapte to store feil:
1. Innvendig trådbeslag:50 µm hardcoat utvidet seg utover med 25 µm per side. På interne M6x1-6H gjengede monteringshull forårsaket denne utadgående veksten en reduksjon i stigningsdiameter på 0,100 mm (0,0039 in). Standard klasse 3A monteringsbolter bundet fullstendig ved 1,5 omdreininger under sluttmontering.
2. Vakuumtetningslekkasje:Den elektro-belagte titanfjæren kontakter direkte på en AS568-012 O-ring tetningsflate. Den resulterende 2,5 mm nakne reolflekken avbrøt den kontinuerlige overflatekontakten, og forårsaket heliumlekkasjerater som oversteg 1×10⁻⁵mbar⋅L/s under hydrostatisk testing.
Skrapkostnaden var $14 500 i råvarer, 5-akse CNC-maskintimer og anodiseringsleverandørens behandlingsgebyrer. Prosjektet led en fire ukers tidsplanforsinkelse mens erstatningsblokker ble hentet, maskinert med tilpassede kranstørrelser og behandlet ved bruk av modifiserte reolarmaturer.

Den strategiske rollen til overflatefinishing utover estetikk
Overflatebehandling for aluminiumtransformerer de kjemiske, mekaniske og elektriske egenskapene til råsubstratet:
· Korrosjonspassivering:Naturlig luft-dannet aluminiumoksid (Al2O3) film måler bare 2 til 5 nm i tykkelse, og gir minimal beskyttelse mot halogenider og fuktighet. Konstruerte anodiske filmer øker dette barrierelaget til 5 til 50 µm, noe som muliggjør motstand opptil 1,000+ saltspraytimer per ASTM B117.
· Slitasje og tribologisk forbedring:Ubehandlet aluminium oppviser høye friksjonskoeffisienter (μ≈0,60 til 0,70 mot stål) og alvorlige gnistendenser under glidende kontakt. Type III hardcoat øker overflatens mikrohardhet fra 95 HV (Al6061-T6 base) til 400 til 600 HV (60 til 70 HRC), og reduserer slitasjehastigheten under ASTM D4060 Taber-slitasjetester under 15 mg per 1000 sykluser.
· Dielektrisk nedbrytningsstyrke:Anodiserte lag fungerer som elektriske isolatorer. En 25 µm Type II-film gir dielektriske nedbrytningsspenningsgrenser mellom 500V og 800V DC, mens en 50 µm Type III hardcoat overskrider 1500V DC-gjennombruddskapasitet.
CNC-bearbeiding etablerer bare det geometriske underlaget. For en analyse av fresematninger, hastigheter og legeringsvalg før overflatekonvertering, se våraluminium CNC maskineringsguide. Post--bearbeidingenetterbehandlingsprosess i aluminiumbestemmer langsiktig-produktets levedyktighet i feltimplementering.
Dyp teknisk sammenbrudd av kjernebehandlingsprosesser for CNC-aluminiumsdeler
Velge fra tilgjengeligalternativer for etterbehandling av aluminiumkrever at nøyaktige kjemiske,-elektrobade- og mekaniske medieparametere samsvarer med kravene til delytelse, laget via våretilpassede 5-akse CNC maskineringstjenester.

Type II svovelsyreanodisering (MIL-A-8625 Type II Klasse 1 og Klasse 2)
Type II anodisering er en elektrokjemisk prosess utført i en vandig svovelsyreelektrolytt. Aluminiumskomponenten fungerer som anode, mens katoder av bly eller rustfritt stål fullfører kretsen.
Prosessbadparametere
· Elektrolyttkonsentrasjon:Svovelsyre (H2SÅ4) ved 160 til 200 g/l (10 til 12 % v/v).
· Innhold av oppløst aluminium:Holdes strengt mellom 5 og 15 g/L for å stabilisere cellespenningen.
· Driftsbadetemperatur: 18∘C til 21∘C(64∘F til 70∘F). Kjølesystemer kontrollerer eksoterm varmeutvikling ved delgrensesnittet.
· Strømtetthet:1,2 til 1,5 A/dm2(11 til 14 A/ft2), drevet av driftspotensial mellom 12 og 18 volt likestrøm.
· Filmvekstrate:Omtrent 0,3 til 0,5 µm per minutt. Total behandlingsvarighet varierer fra 20 til 50 minutter for standard 10 til 25 µm måltykkelser.
Mikrostruktur og poregeometri
Den anodiske strukturen danner sekskantede oksidceller vinkelrett på substratmetallet. Hver heksagonal celle (50 til 80 nm bred) inneholder en sentral sylindrisk mikropore (12 til 15 nm diameter) som strekker seg ned mot et tynt barrierelag (10 til 30 nm tykt) som hviler direkte på det metalliske aluminiumet. Celletettheten når omtrent 1010celler/cm2.
Fargemekanikk og UV-fasthet til svartanodiserte aluminiumsdeler
Klasse 2 farget anodisering trekker fargestoffmolekyler inn i åpne sekskantede porer via kapillærvirkning før forsegling.
· Organiske azofargestoffer:Tilby brede fargepaletter, men lider av foton-indusert kjemisk bindingsspaltning under solstråling. UV-eksponering bryter ned organiske svarte fargestoffer, og endrer overflateutseendet mot bronse eller lilla innen 6 til 12 måneder etter utendørs bruk.
· Uorganiske metallsaltfargestoffer:For høy lysfasthet (rangering 8 på ISO 105-B02 blå ullskala),deler i sort anodisert aluminiumbehandles i uorganiske badsekvenser (f.eks. koboltacetat etterfulgt av ammoniumsulfid eller jernammoniumoksalat). Uorganiske metalliske forbindelser utfelles inne i porene, og etablerer UV-stabilitet under kontinuerlig soleksponering.
Type III hardcoat anodisering (MIL-A-8625 Type III Class 1 & Class 2)
Type III hard anodisering produserer tette, tykke keramiske aluminiumoksydbelegg optimert for høy slitasje, slitasje og dielektrisk ytelse.
Prosessbadparametere
· Elektrolyttsammensetning:Svovelsyre (H2SÅ4) ved 180 til 220 g/L, forsterket med 10 til 20 g/L oksalsyre (H2C2O4). Oksalsyre modererer kjemisk oppløsning av oksidfilmen ved høyere strømtettheter.
· Nedkjølt driftstemperatur: −2∘C til +4∘C(28∘F til 39∘F). Lave temperaturer undertrykker syreoppløsning, og tvinger tett oksidkomprimering.
· Strømtetthet og spenningsrampe:Driftsstrømtettheten varierer fra 2,4 til 3,6 A/dm2(22 til 34 A/ft2). Likerettere må dynamisk rampe spenningen fra 24V opp til 75V DC ettersom filmtykkelse og elektrisk motstand øker.
· Filmvekstrate:0,7 til 1,2 µm per minutt. Behandlingstiden varierer fra 45 til 90 minutter for å oppnå 25 til 50 µm (0,001 til 0,002 tommer) spesifikasjoner.
Mikrohardhet og tribologiske egenskaper
Mikrohardhetsmålinger tatt vinkelrett på tverrsnittet i henhold til ASTM E384 gir verdier mellom 400 og 550 HV0.05 (tilsvarer 60 til 70 HRC). Taber-slitasjetesting i henhold til ASTM D4060 (CS-17-hjul, 1000 g total belastning) viser vekttap under 15 mg per 1000 sykluser, bedre enn herdet verktøystål og hardkrombelegg.
Hydration Sealing vs Wear Trade-Offs
Anodizing pores are closed post-treatment by immersion in boiling deionized water (>95∘C) eller varm nikkelacetatløsning (85∘C til 90∘C). Vann reagerer med amorf Al2O3for å danne krystallinsk bøhmitt (AlO(OH)), som utvider seg til å plugge poreåpninger.
Hydrotermisk forsegling reduserer overflatens mikrohardhet med 10 til 15 % på grunn av mykning av boehmittgitteret. For bruk med ekstrem slitasje skal tegningene angi: MIL-A-8625 Type III Klasse 1 UFORSEGNET unntatt der korrosjonstesting i henhold til ASTM B117 er nødvendig.
Mekaniske overflatebehandlinger: Perleblåsing, sandblåsing og polering
Mekanisk etterbehandling endrer overflatetopografien ved å støte eller slipe aluminiumssubstratet med drevne medier.
Fysikk for sprengning av glassperler
Sfæriske brus-lime glassperler (Mohs hardhet 6.0) deformerer overflatemikro-topper plastisk uten å kutte metall av underlaget.
· Mediestørrelsesspesifikasjoner:Glassperle størrelse #8 (0,150 til 0,250 mm diameter) skaper middels matte teksturer; størrelse #10 (0,106 til 0,180 mm) gir fin sateng finish; størrelse #12 (0,075 til 0,150 mm) gir ultra-fine matte overflater.
· Driftstrykk:Trykkluft ved 0,35 til 0,45 MPa (50 til 65 PSI), rettet i en vinkel på 60 til 90 grader fra en avstand på 100 til 150 mm.
· Grovhetsreduksjon:Konverterer retningsfreste overflater fra Ra 3,2 µm ned til isotropiske overflater mellom Ra 1,6 µm og Ra 0,8 µm.
Kantet aluminiumoksid sandblåsing
I motsetning til sfæriske glassperler har smeltet brunt eller hvitt aluminiumoksidkorn (Mohs hardhet 9.0) skarpe, kantete skjærekanter.
· Kornstørrelse:120-mesh (100 til 150 µm) eller 220-mesh (53 til 75 µm).
· Overflateankerprofil:Skjærer dype, skarpe mikro-hulrom inn i underlaget, og øker det totale overflatearealet med 200 til 300 %. Dette ankermønsteret forbedrer vedheft for påfølgende termisk spray, pulverlakkering eller strukturell liming.
· Overflatespenningstransformasjon:Sandblåsing induserer gjenværende trykkspenning (σc≈−150 til −250 MPa) i de øverste 20 til 50 µm av underlaget, noe som øker utmattelseslevetiden under syklisk belastning i henhold til ASTM E466.
Mekanisk polering og elektropolering
· Mekanisk polering:Sekvensiell mekanisk polering ved bruk av sydde bomullshjul lastet med grove-til-fine aluminiumoksidpoleringsblandinger reduserer ruhet fra Ra 1,6 µm ned til Ra 0,2 µm.
· Elektropolering:En elektrokjemisk utjevningsprosess ved bruk av fosfor- og svovelsyreblandinger (H3PO4/H2SÅ4) operert på 60∘C til 80∘C med strømtettheter på 15 til 25 A/dm2. Elektropolering løser selektivt opp mikro-topper raskere enn mikro-daler, og produserer speilreflektivitet og ruhetsverdier under Ra 0,1 µm.
Chemical Conversion Coatings (MIL-DTL-5541 Type I & Type II)
Kjemiske konverteringsfilmer (kromat / kjemisk film / alodin) danner tynne, ikke-elektrolytisk passiverende komplekse filmer på aluminiumsoverflater.
Type I seksverdig kromkjemi
Type I-belegg bruker seksverdig krom (Cr6+) forbindelser (f.eks. kromsyre, natriumdikromat). Prosessen gir en tydelig gyllen-gul til iriserende brun gelatinøs film bestående av hydratisert kromoksid og aluminiumoksid (Cr2O3⋅xH2O/Al2O3).
· Selv-helbredende eiendom:Ureagert Cr6+ ioner fanget inne i gelmatrisen migrerer til friske riper, og re-passiverer bart aluminium eksponert ved bruksslitasje.
· Reguleringsbegrensninger:Begrenset under RoHS- og REACH-direktivene på grunn av seksverdig kromtoksisitet.
Type II Trivalent Chromium Process (TCP)
Type II-belegg bruker treverdig krom (Cr3+) salter og fluorzirkonsyre (H2ZrF6). TCP danner en klar til lys-blå tonet film som inneholder zirkoniumoksid (ZrO)2) og trivalente kromkompleksstrukturer.
· RoHS-samsvar:Fullt i samsvar med globale miljødirektiver.
· Beleggtykkelse:Ekstremt tynn (0,2 til 0,8 µm), holder dimensjonene uendret.
· Elektrisk kontaktmotstand:Opprettholder høy overflateledningsevne per MIL-DTL-81706 (<5000 μΩ/in2under 200 PSI elektrodekontakttrykk). Det er mye spesifisert for EMI/RFI-skjermede elektroniske kabinetter.
· Korrosjonsbestandighet:Overskrider 168 timers saltsprayeksponering i henhold til ASTM B117 uten korrosjonsgroper.
Pulverlakkering og industrielle malingssystemer
Pulverlakkering påfører elektrostatisk ladede termoherdende polymerpulver på aluminiumskomponenter, som deretter herdes i industrielle ovner.
Prosesssekvens
1. For-behandling:Fler-alkalisk avfetting, syreetsing og påføring av et trivalent kromatomdannelseslag for å sikre polymeradhesjon.
2. Elektrostatisk avsetning:Corona-sprøytepistoler lader pulverpartikler negativt ved 60 til 90 kV. Den jordede aluminiumsdelen trekker det ladede pulveret jevnt over ytre overflater.
3. Termisk herdesyklus:Deler passerer gjennom en konveksjonsovn holdt på 180∘C til 200∘C(356∘F til 392∘F i 15 til 20 minutter. Polymeren smelter, flyter, krysser-og stivner til et kontinuerlig beskyttende skall.
Alternativer for polymerkjemi
· Polyester TGIC / TGIC-Gratis:Utmerket UV-holdbarhet og krittmotstand, noe som gjør den til industristandarden for utendørs kabinetter.
· Epoksysystemer:Eksepsjonell kjemisk og slagfasthet, men utsatt for kritting og UV-nedbrytning under direkte sollys.
· Polyuretan:Gir høy kjemisk motstand, jevn estetisk flyt og ripebestandighet.
Coating Build Dynamics og DFM-regler
Pulverbelegg legger et tungt lag som måler 60 til 120 µm (0,0024 til 0,0047 tommer). Ingeniører må spesifisere høy-silikonplugg eller hettemaskering på alle innvendige gjenger, lagerboringer og flate presisjonsflater.
Elektroløs nikkelbelegg (MIL-C-26074 / ASTM B733)
Elektroløs nikkelbelegg (ENP) avsetter en automatisk-katalytisk nikkel-fosfor (Ni-P)-legeringsfilm uten ekstern elektrisk strøm.
Badkjemi og avsetningsmekanikk
Det vandige badet inneholder nikkelsulfat (NiSO4) som nikkelkilde og natriumhypofosfitt (NaH2PO2) som reduksjonsmiddel, operert ved 85 år∘C til 90∘C med en kontrollert pH mellom 4,5 og 4,8.
Ni2++2H2PO2−+2H2O  Ni0+2H2PO3−+H2↑+2H+
Klassifiseringer av fosforinnhold
· Lavt fosfor (2 til 4 % P):Høy hardhet som avsatt (600 til 700 HV), optimalisert for slitestyrke i alkaliske miljøer.
· Middels fosfor (6 til 9 % P):Standard kommersiell kvalitet balanserende avsetningshastighet, duktilitet og moderat korrosjonsbeskyttelse.
· Høyt fosfor (10 til 12 % P):Helt amorf ikke-magnetisk struktur. Viser høy syrekorrosjonsbestandighet, tåler 1,000+ saltspraytimer per ASTM B117.
Ensartethet og etter-bakeherding
I motsetning til galvaniseringsprosesser som bygger seg opp kraftig på utvendige skarpe hjørner, avsettes strømløst nikkel jevnt (±1 μm) på tvers av alle våte overflater, inkludert dype indre boringer, kryss-hull og blinde hulrom.
Etter-pletteringsvarmebehandling ved 350∘C til 400∘C i 1 time induserer nikkelfosfid (Ni3P) nedbørsherding, øker avsetningens mikrohardhet til 900 til 1000 HV (tilsvarer 68 HRC).
Omfattende etterbehandlingsprosessparametermatriser
Tabell 1: Elektrokjemisk badkjemi og driftsparametre
|
Parameter |
Type II anodisering |
Type III hardcoat |
Trivalent Chem Film (TCP) |
Elektroløs nikkel (ENP) |
|
Primærkjemikalier |
H2SÅ4(160–200 g/L) |
H2SÅ4(180–220 g/L) + oksalsyre |
Cr3+ salter + H2ZrF6 |
NiSO4+ NaH2PO2 |
|
Driftstemperatur |
18 grader til 21 grader |
-2 grader til +4 grader |
20 grader til 30 grader |
85 grader til 90 grader |
|
Strømtetthet |
1,2 til 1,5 A/dm2 |
2,4 til 3,6 A/dm2 |
Ikke-elektrolytisk |
Ikke-elektrolytisk |
|
Spenningsområde |
12V til 18V DC |
24V til 75V DC rampe |
N/A |
N/A |
|
Deponeringsrate |
0,3 til 0,5 µm/min |
0,7 til 1,2 µm/min |
Reaksjonstid 1–3 min |
12 til 20 µm/time |
|
Tykkelsesområde |
5 til 25 µm |
25 til 50 µm |
0,2 til 0,8 µm |
10 til 25 µm |
Tabell 2: Mekanisk etterbehandlingsmedium, driftsparametre og ruhet
|
Medietype |
Mediegeometri |
Størrelsesområde |
Lufttrykk |
Innledende Ra (µm) |
Resulterende Ra (µm) |
|
Glassperler (#8) |
Sfærisk |
0,150–0,250 mm |
0,35–0,45 MPa |
3.2 |
1,2 til 1,6 |
|
Glassperler (#10) |
Sfærisk |
0,106–0,180 mm |
0,35–0,45 MPa |
3.2 |
0,8 til 1,2 |
|
Glassperler (#12) |
Sfærisk |
0,075–0,150 mm |
0,30–0,40 MPa |
1.6 |
0,4 til 0,8 |
|
Al2O3-korn (120 mesh) |
Kantete |
0,100–0,150 mm |
0,40–0,55 MPa |
3.2 |
1,8 til 2,4 |
|
Mekanisk polering |
Hjul + Sammensatt |
N/A |
Manual / Robot |
1.6 |
0,1 til 0,3 |
Tabell 3: Ytelse, hardhet og industristandard spesifikasjonsmatrise
|
Fullfør alternativ |
Spesifikasjon |
Hardhet (HV/HRC) |
Saltsprayvurdering |
Elektriske egenskaper |
Tykkelsestoleranse |
|
Type II anodisering |
MIL-A-8625 Type II |
200–300 HV |
336 timer |
Insulator (>500V) |
±3 μm |
|
Type III hardcoat |
MIL-A-8625 Type III |
400–600 HV (60 HRC) |
1,000+ timer |
High Insulator (>1500V) |
±5 μm |
|
Chem Film (TCP) |
MIL-DTL-5541 Type II |
Grunnlinje for substrat |
168 timer |
Ledende (<0.01 Ω) |
±0.2 μm |
|
Pulverlakkering |
ASTM D3363 |
2H–4H blyant |
500–1000 timer |
Isolator |
±15 μm |
|
Elektroløst nikkel |
MIL-C-26074 |
500–1000 HV(68HRC) |
500+ timer |
Ledende |
±2 μm |
Skjulte fallgruver: Tre kritiske tekniske feller i aluminiumsfinishing
Standard etterbehandlingsveiledninger gjennomgår prosessdefinisjoner, men ignorerer praktiske -butikkfeilmoduser. Nedenfor er tre kritiske tekniske feilmekanismer identifisert under produksjonskjøringer hos Dazao Machinery.
To-filmvekstmekanikk og beregninger av indre trådtoleranse
Anodisering er en elektrolytisk omdannelsesreaksjon hvor oksidvekst skjer 50 % innover i underlaget og 50 % utover fra den opprinnelige overflaten.

Matematisk vekstavledning
For en spesifisert total anodisk filmtykkelse Ttotal:
Ytre dimensjonsvekst per overflate (Tytre)=0.5×Ttotal
Innover substratpenetrering (Tinnover)=0.5×Ttotal
Eksterne sylindriske egenskaper (aksler/stifter):Den endelige utvendige diameteren Dendelig ekspanderer i forhold til den pre-belagte diameteren Dførste:
Dendelig=Dførste+(2×Tytre)=Dførste+Ttotal
Innvendige sylindriske egenskaper (boringer/hull):Den endelige innvendige diameteren dfinal reduseres i forhold til den pre-belagte diameteren dførste:
dendelig=dførste−(2×Tytre)=dførste−Ttotal
Sammensatt vekstdynamikk på60∘Innvendige tråder
For innvendige gjenger med standard 60∘gjengeflankevinkel (ASME B1.1 / ISO 68-1), utover vekst på gjengeflankene reduserer stigningsdiameter ved et geometrisk forhold på 4:1 i forhold til utover tykkelse per side:

Hvis en ingeniør spesifiserer 50 µm (0,002 tommer) Type III hardcoat på en intern M6x1-6H-gjenge uten forhåndsplatetillegg:
· Ytre vekst per flanke: Tytre=25 μm (0,025 mm).
· Reduksjon av stigningsdiameter: ΔDtonehøyde=4×0,025 mm=0.100 mm(0,0039 tommer).
Denne krympingen på 0,100 mm stigningsdiameter overskrider standard 6H stigningstoleranser (≈0,026 mm grense), noe som får monteringsfestene til å binde seg umiddelbart.
For-beregningstabell for platetrådgodtgjørelse
|
Nominell metrisk tråd |
Standard pitch |
Standard tonehøydetoleranse (6H) |
For-Plate Pitch Oversize: Type II (15 µm belegg) |
For-Plate Pitch Oversize: Type III (50 µm hardcoat) |
Nødvendig trykkendring |
|
M3 x 0.5 |
0,50 mm |
+0.085 / 0 mm |
+0.030 mm |
+0.100 mm |
Tilpasset trykk i overstørrelse |
|
M4 x 0.7 |
0,70 mm |
+0.095 / 0 mm |
+0.030 mm |
+0.100 mm |
Tilpasset trykk i overstørrelse |
|
M5 x 0.8 |
0,80 mm |
+0.106 / 0 mm |
+0.030 mm |
+0.100 mm |
Spesiell 6G Pitch Tap |
|
M6 x 1.0 |
1,00 mm |
+0.112 / 0 mm |
+0.030 mm |
+0.100 mm |
Spesiell 6G Pitch Tap |
|
M8 x 1.25 |
1,25 mm |
+0.125 / 0 mm |
+0.030 mm |
+0.100 mm |
Spesiell 6G Pitch Tap |
|
M10 x 1.5 |
1,50 mm |
+0.140 / 0 mm |
+0.030 mm |
+0.100 mm |
Spesiell 6G Pitch Tap |
Metallurgisk kornstruktur og varme-effekter på fargedelta E
Fargemisforhold mellom komponenter i en sammenstilling (Delta E > 2,5) forblir en vanlig kundeavvisningsmodus. Denne variasjonen er drevet av legeringskjemisk segregering og varme-behandlingshistorie.
Metallurgisk intermetallisk faseseparering
For detaljerte fysiske og kjemiske egenskaper sammenligninger nårmaskinering 6061-T6 og 7075-T6 aluminiumslegeringer, intermetallisk fasesegregering dikterer overflatefinishresultater.:
· Al6061-T6:Inneholder Mg2SiMg2Si-utfellinger. Under svovelsyreanodisering ble Mg2Si oppløses jevnt og etterlater en klar aluminiumoksydmatrise (Al2O3) med høy optisk transparens og en brytningsindeks n≈1,76. Dette gjør at organiske og uorganiske fargestoffer reflekterer levende, ensartede farger.
· Al7075-T6:Inneholder sink (5,6–6,1 %), magnesium (2,1–2,5 %) og kobber (1,2–1,6 %). Kobber danner intermetallisk Al2CuMg (θ-fase) partikler langs korngrenser. Disse fasegrensene løses opp ved forskjellige oksidasjonshastigheter, og skaper en mørk, uklar oksidmatrise som skifter fargestoffabsorpsjon mot brunlige, demettede toner.
CIELAB spektrofotometrisk måling
Fargeforskjellen kvantifiseres ved hjelp av CIELAB L∗a∗b∗fargerom i henhold til ASTM D2244:

Hvor L∗representerer letthet, en∗måler rød/grønn verdi, og b∗måler gul/blå verdi. EN >1.0 er synlig for det trente menneskelige øyet;
 >2.5 forårsaker synlige monteringsavvisninger.
Dazao-prosesskontroll for fler-fargekonsistens
Hos Dazao Machinery, vårISO9001 og IATF16949 sertifisert kvalitetskontrollsystemhåndhever streng sporbarhet for råvarer for å eliminere fargeskift fra parti-til-parti.
1. Materialsporbarhet:Lås innkjøp av råvarer til et enkelt møllevarmeparti for alle visuelle sammenkoblingskomponenter i en produktkjøring.
2. Tempereringsstandardisering:Bland aldri Al6061-T5-ekstrudering med Al6061-T6-bearbeidet plate i samme fargeparti.
3. Strømtetthetsmodulering:Reduser strømtettheten til 1,2 A/dm2ved behandling av Al7075-komponenter for å dempe kobberfaseforbrenning i syrebadet.
Mikro-oljefeller med porøsitet og utløp av fanget syre i gjengede blindhull
Kapillærvirkning i matte overflater
Perlesprengning forvandler glatte overflater til en tett topografi av mikro-hulrom. I henhold til Young-Laplace kapillærtrykkprinsipper:

Hvor er væskeoverflatespenning, θ er kontaktvinkel, og r er poreradius. Når r synker under 5 µm på uforseglede matte overflater, øker kapillærtrykket drastisk. Menneskelige hudoljer (talg) trekkes inn i åpne mikro-hulrom, og produserer permanente mørke fingermerker som motstår avtørking av løsemidler.
Teknisk rettelse:Mandater varm nikkelacetat hydrotermisk forsegling (85∘C til 90∘C i 20 minutter) etter-farging for å hydrere og tette mikro-porer før monteringshåndtering.
Syrebleedout-mekanismer i dype blindtappede hull
Dype blindgjengede hulrom (f.eks. M3-gjenger dypere enn 8 mm) fungerer som luftfeller når de er nedsenket i kjemiske prosesslinjer. Luftlommer fanger svovelsyre (H2SÅ4) inne i bunntrådene. Standard nedsenkingsvannskyllinger klarer ikke å skylle innestengt syre på grunn av overflatespenningsbarrierer.

I løpet av 14 til 21 dager i transitt reagerer innestengt svovelsyre med hulromsveggene i aluminium, og blør utover for å danne hvite aluminiumsulfathydrater:
2Al+3H2SÅ4+18H2O→Al2(SÅ4)3⋅18H2O+3H2↑
Dette hvite pulveret korroderer tilstøtende overflater, degraderer dekorative belegg og forårsaker festebeslag.
Dazao Blind Hole Prevention Protocol
· DFM-endring:Legg til et lite avlastningskryss-hull (∅1,0 til 1,5 mm) ved bunnen av blinde hull for å tillate væskestrøm.
· Ultralydnøytralisering:Kjør deler gjennom et ultralydbad som inneholder 5 % w/v natriumbikarbonat (NaHCO3) løsning ved 50 grader og 40 kHz frekvens for å nøytralisere fangede sure rester.
Feltløsninger: Håndtering av stativmerker, transportriper og termisk stress
Administrere stativkontaktmerker på visuelle overflater
Anodisering krever stativer av titan eller aluminium for å levere høye likestrømmer (12 til 24V, opptil hundrevis av ampere). Strømtetthet ved kontaktpunkter (J Større enn eller lik 15 A/cm2) forhindrer dannelse av oksidfilm der stativet griper komponenten, og etterlater et blankt aluminiumsmerke (1,0 til 3,0 mm bredt).
Tekniske tegninger må eksplisitt spesifisere tillatte reolsoner ved å bruke en flaggnotat: Reolkontakter kun tillatt inne i funksjon X; ingen stativmerker tillatt på visuelle flater A eller B.
Transportslitasjeprotokoller på matte sandblåste komponenter
Matte perle-blåste overflater består av delikate mikro-topper. Under havtransport får vibrasjoner (10 til 500 Hz) tilstøtende deler i standard polyposer til å gni sammen, skjærer mikro-topper og skaper skinnende polerte kontaktmerker langs skarpe kanter.
Dazao Protective Packaging Standard
· Individuelle rom termoformet elektrostatisk utladning (ESD) plastbrett.
· Interleaving med høy-tetthet ikke-slipende skum (EPE-skum større enn eller lik 20 mm).
· Vakuumforsegling med Volatile Corrosion Inhibitor (VCI)-film for å forhindre fuktighets-indusert oksidasjon under sjøfart.
Termisk krass i driftsmiljøer med høy-temperatur
Aluminium har en høy termisk ekspansjonskoeffisient (Al≈23.1×10⁻⁶/K), mens det keramiske anodiserte laget (Al2O3) ekspanderer med en mye lavere hastighet (oksid≈8.1×10⁻⁶/K).
Når en anodisert del utsettes for temperaturer over 80 grader (176 grader F), skaper differensiell ekspansjon høy strekkspenning i det anodiske belegget:
εtermisk=( Al− oksid)×ΔT
Når termisk belastning overskrider oksidbruddstyrken, dannes det mikroskopiske parallelle brudd over overflaten. Dette fenomenet, kjent somtermisk crazing, kompromitterer dielektrisk nedbrytningsstyrke og korrosjonsmotstand.
Tekniske alternativer for høy-temperatur
For komponenter som fungerer kontinuerlig over 100 grader (212 grader F):
· Begrens anodisk filmtykkelse til < 15 µm (Type II).
· Erstatt hardcoat-anodisering med Trivalent Chem Film (MIL-DTL-5541 Type II) eller Electroless Nikkel Plating (MIL-C-26074).
Kostnadsoptimalisering: Balansering av overflateruhet (Ra) og bearbeidingssykluser
Å oppnå lave verdier for overflateruhet øker bearbeidingssyklustiden og verktøykostnadene eksponentielt. For å minimere enhetsproduksjonskostnadene, bør ingeniørteam evaluere kutterens stepover-parametere i løpet avCNC-bearbeidingsprosess i aluminiumfør du legger til sekundære sprengnings- eller anodiseringsoperasjoner.

Ruhet vs maskineringskostnadsfordeling
|
Overflatefinishnivå |
Ra-verdi (µm) |
Ra-verdi (µin) |
Primær produksjonsmetode |
Relativ kostnadsmultiplikator |
|
Grov maskinert |
6.3 |
250 |
Kraftig grovfresing |
1,0× (grunnlinje) |
|
Standard maskinert |
3.2 |
125 |
Standard 3-akset CNC-fresing |
1.2× |
|
Fin bearbeidet |
1.6 |
63 |
Høy-avslutningspassering / lite overskridelse |
1.8× |
|
Perleblåst |
0.8 |
32 |
Standard CNC (Ra 3.2) + Glassperleblåsing |
1,4×(kostnads-effektivt alternativ) |
|
Presisjonspolert |
0.2 |
8 |
Fler-hånd/polering eller elektropolering |
3,5× til 5,0× |
Anbefalt kostnadsreduksjon
For å skjule kutter-overtrinnslinjer uten å pådra seg dyre fine-fresesyklustider:
1. Maskindeler til standard Ra 3,2 µm.
2. Spesifiser glassperleblåsing (#10 media) etterfulgt av anodisering av type II.
3. Denne prosesskombinasjonen gir en jevn satengfinish samtidig som den reduserer de totale maskineringskostnadene.
Standard mal for tegning av overflatefinish
Kopier og lim inn denne notatblokken direkte inn i CAD-tekniske utskrifter:
Avslutningsnotater:
1. MATERIALE:Aluminium 6061-T6 per AMS-QQ-A-250/11.
2. OVERFLATEBEHANDLING:Hardcoat Anodize per MIL-A-8625, Type III, Class 2 (Sort).
3. BELEGGTYKKELSE:35 µm ± 5 µm (0,0014 tommer ± 0,0002 tommer).
4. DIMENSJONELL ANVENDELSE:Alle dimensjoner og toleranser gjelder ETTER overflatebehandling.
5. FOR-PLATETOLERANSE:Innvendige gjenger M6x1-6H må bankes +0.06mm overdimensjonert før anodisering.
6. RESTRIKSJONER:Stativmerker tillatt KUN på innvendig overflate [Funksjon C]. INGEN stativmerker på forseglingsflaten [Funksjon A].
7. ROVHET:Overflateruhet før anodisering skal være Ra 1,6 µm maks i henhold til ISO 4287.
Handlingsbare takeaways for innkjøps- og ingeniørteam
Spesifisere encnc aluminium overflatefinishkrever koordinerende materialvalg, fysisk vekstdynamikk og mekaniske toleranser. Å behandle etterbehandlingsspesifikasjoner som kjernetekniske parametere forhindrer komponentfeil, dimensjonale avvisninger og unødvendige prosjektkostnader.
Xiamen Dazao Machinery bringer 24 års spesialtilpasset produksjonserfaring til hvert prosjekt. Vårt ingeniørteam gjennomgår alle CAD-modeller og tegner notater gjennom en strukturert DFM-prosess for å løse toleranseproblemer, reolbegrensninger og etterbehandlingsutfordringer før produksjonen starter.

Vanlige spørsmål
01.Hvorfor skader kjemisk stripping toleranser ved re-anodisering av aluminiumsdeler?
02.Hvordan fjerner du fingeroljeflekker fra sandblåst matt anodisert aluminium?
03.Hvorfor blekner eller blir svarte anodiserte aluminiumsdeler lilla utendørs?
04.Hvordan forhindrer du uttæring av hvit syre fra blindtappede hull?
05.Kan 6061 og 7075 aluminiumskomponenter oppnå en nøyaktig fargematch?
06.Hvordan forhindrer du rackkontaktmerker fra å ødelegge kritiske tetningsflater?