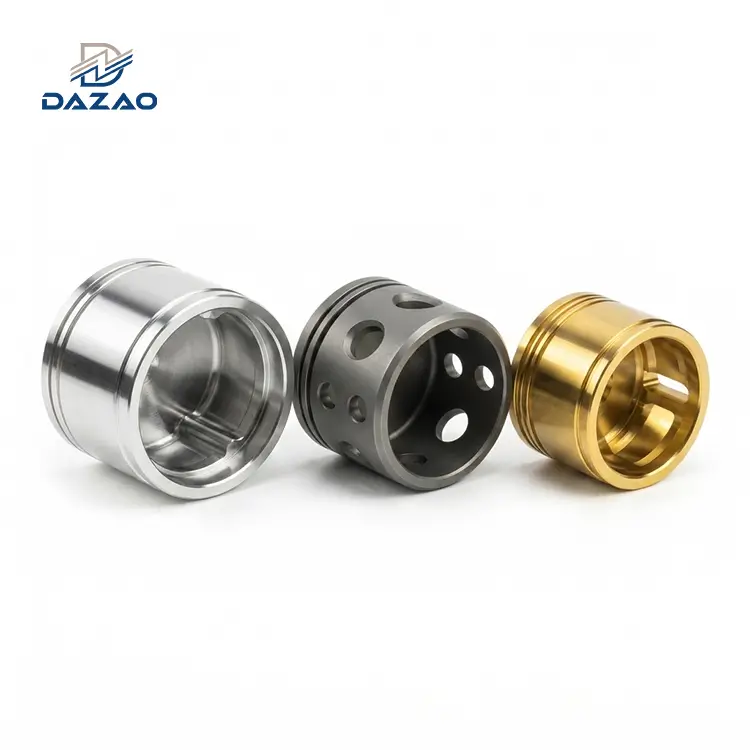
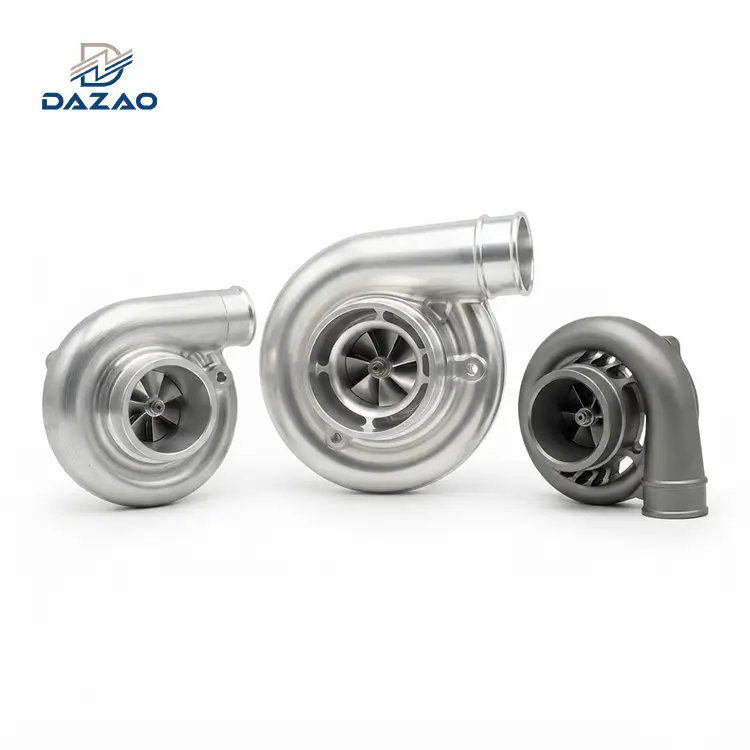
Din profesjonelle aluminiums -castingleverandør
Xiamen Dazao Machinery CO ., som ble grunnlagt i 2000, Utskrift . Raske prototyper kan leveres innen 3–5 virkedager, støttet av en dedikert avdeling som er ansvarlig for prøveproduksjon .
Kvalitetsstyring
Vi holder oss strengt til ISO 9001: 2015 og IATF 16949 kvalitetsstyringssystemer gjennom produksjonsprosessen . med minst 10 kvalitetskontrolltrinn fra råvarer til forsendelse, sikrer vi en 99 . 98% passering for utgående produkter.
Produksjonsmarked
Nord -Amerika:Våre produkter betjener hovedsakelig bilindustrien, elektronikk og medisinsk utstyrsindustri . Ved å samarbeide med lokale partnere, har vi utvidet salgskanalene våre og økt markedsandelen .
Europa:Etter mange års innsats kom vi med hell inn i det europeiske markedet . Våre produkter er nå anerkjent og mye brukt i maskiner, bil- og romfartssektorer i land som Tyskland, Italia og Frankrike .
Vår tjeneste
Vi har et profesjonelt team som leverer 24/7 teknisk support . alle produkter gjennomgår 100% kvalitetsinspeksjon, og vi tilbyr en full refusjonsgaranti for eventuelle kvalitetsrelaterte problemer .
-
![Die Casting Automotive Parts]() Die Casting Automotive PartsLeter du etter en pålitelig IATF 16949 sertifisert leverandør for presisjon aluminium die casting bildeler? Vi tilbyr High - Trykk på støping, prototyping og full - tjenesteproduksjon.. Beskrivelse:
-
![Støpe små aluminiumsdeler]() Støpe små aluminiumsdelerVåre støping av små aluminiumsdeler er produsert ved hjelp av presisjons aluminiumstøpingsteknologi, spesielt designet for produksjon av små komponenter, balansering av lettvekt og holdbarhet, og
-
![Anodisering av støpte aluminiumsdeler]() Anodisering av støpte aluminiumsdelerVår anodiserte die Cast Aluminium Parts bruker overflateforsterkende teknologi for å forbedre korrosjonsmotstand og slitestyrke. De støtter også flerfargede tilpasningsløsninger, som kan dekke den
-
![Die støpt aluminiums kjøleribbe]() Die støpt aluminiums kjøleribbeDenne die støpt aluminiumsradiatoren er nøye utformet ved hjelp av presisjonsdysteknologi. Aluminium har utmerket termisk ledningsevne, og med sin lette design kan den raskt og effektivt spre varmen
-
![Die Cast Engine Block]() Die Cast Engine BlockDenne die cast -motorblokken bruker en høytrykksprosess for å oppnå en tett metallstruktur, noe som reduserer sin egen vekt og samtidig opprettholder utmerket varmeforvaltningsytelse og mekanisk


Produktparametere
|
Hulrom/kjerne stål |
H13/P20/718/S7/304/D3/D2/SKD61/8407/FDAC/S136/SKD11 (SLD)/DC53 etc . |
|
Muggmateriale |
Aluminiumslegering, stål, rustfritt stål etc . |
|
Stålbehandling |
Varmebehandling, nitriding, kromplating |
|
Behandlingsmaterialer |
Aluminiumslegering, sinklegering, magnesiumlegering, messing, bronse, kobber, rustfritt stål, jern ... osv |
|
Designprogramvare |
CAD, CAM, CAE, Pro-E, Ug, Soild Works, Moldflow, Catia .... etc . |
|
Leveranse |
Fob, med fly, til sjøs eller uttrykk |
|
Størrelse |
I følge 2D -tegningen din |
|
Toleranse |
± 0,015mm |
|
Overflatebehandling |
Pulverlakk, polering, sinkplatting, silketrykk, lasergravering, elektroplatering, sandblåsing, spraymaling osv. . |
|
Fordeler |
Viktige funksjoner |
|
Høy produksjonseffektivitet |
Aluminium die casting muliggjør rask produksjon med høyt volum ved bruk av presisjonsdiier som drastisk senker kostnadene per del . Denne prosessen er ideell for bransjer som krever jevn masseproduksjon med rask snu og minimale ledetider, optimaliserer produksjonseffektivitet . |
|
Utmerket dimensjonal nøyaktighet |
Aluminium die casting oppnår eksepsjonell dimensjonal nøyaktighet gjennom muggdesign og prosesskontroll, og produserer konsekvent deler innenfor tette toleranser . hver komponent oppfyller strenge designspesifikasjoner med repeterbarhet, reduserer eller eliminerer behovet for ettermaskinjusteringer . |
|
Overlegen overflatebehandling |
Die Cast Parts viser en usedvanlig glatt og detaljert overflatefinish som minimerer behovet for sekundær etterbehandling . Denne effektiviteten reduserer produksjonstiden og kostnaden mens du forbedrer den estetiske og funksjonelle kvaliteten på komponenten . |
|
Materiale og energieffektivitet |
Presis skuddkontroll i støping av aluminium minimerer materialavfall, mens den lave smeltetemperaturen på aluminium betydelig reduserer energiforbruket under produksjonen . Denne synergien kutter effektivt kostnader og fremmer en miljømessig bærekraftig produksjonsprosess . |
Bruksområder av støping av aluminium
Aluminium Die Castings tilbyr lette komponenter med høy styrke som er mye brukt i forskjellige bransjer . Oppdag applikasjoner i luftfart, bilindustri, forbrukerelektronikk og mer for presisjonsengonerte aluminiumsdeler .
|
Industri |
Applikasjoner |
|
Luftfart |
Flymotorhus, luftfartøyer, strukturelle parenteser |
|
Bil |
Motorblokker, transmisjonshus, hjulnav |
|
Forbrukerelektronikk |
Bærbare foringsrør, kamerahus, kjøleribb |
|
E-mobilitet |
Elektriske motorhus, batteripakkere, lette girkassehus |
|
Energi |
Solaromformer foringsrør, hetedommer, LED -armaturer |
|
Medisinsk utstyr |
Diagnostiske utstyrshus, kirurgiske instrumenthåndtak, holdbare medisinske innhegninger |
|
Telekommunikasjon |
Ruterhus, basestasjonskomponenter, antennemonteringer |
|
Belysningsløsning |
Utendørs LED -hus, flomlysforingsrør, armaturer |
|
Elektroverktøy |
Power Tool Cabsings, girkassekabinetter, varmedissiperende motorhus |
|
Låsesystem |
Dørlåshus, deksler med høy sikkerhet, elektroniske låsekropper |
Tips om støping av aluminium Die
Lær disse aluminiums-støpedesigntipsene for å forbedre produksjonseffektiviteten, redusere feil og forbedre den generelle produktkonsistensen . Ved å følge bransjestandardverdier, kan du optimalisere avkjøling, minimere stresskonsentrasjoner og strømlinjeforme verktøyprosesser, noe
|
Designelement |
Forslag (bransjestandardverdier) |
Årsak / forklaring |
|
Veggtykkelse |
Typisk område: 1.0 - 3.0 mm (ideell: ~ 2,0 mm) |
Sikrer ensartet avkjøling og minimerer krympingsdefekter, porøsitet og varpage . |
|
Hjørne radier |
Minimum interne radier: 0.5 - 1.5 mm |
Reduserer stresskonsentrasjoner og forbedrer metallstrømmen, og reduserer sprekkrisikoen . |
|
Trekk vinkler |
Standardutkast: 1 grad til 3 grader per side (min . 1 grad) |
Letter enkel delfjerning fra matrisen, reduserer muggslitasje og overflatedefekter . |
|
Fileter |
Intern filetradier: minst 0.5 - 1.0 mm |
Forbedrer metallstrømmen, reduserer spenningskonsentrasjonen og forhindrer sprekker eller brudd . |
|
Ribbeina |
Tykkelse ca. . 50-75% av tilstøtende veggtykkelse |
Legger til styrke uten å skape overdreven tykkelse, forhindre krympingsporøsitet og forvrengning . |
|
Ribhøyde |
Høyde mindre enn eller lik 5 ganger ribbetykkelse (maks . anbefalt) |
Opprettholder strukturell integritet uten å forårsake muggfyllings- og størkningsproblemer . |
|
Hull |
Min . hull diameter: 1,5 mm; dybde-til-diameterforhold mindre enn eller lik 3: 1 |
Sikrer støpbarhet, enkel muggfylling, og forhindrer for tidlig formforringelse eller klistrende . |
|
Avskjedslinje |
Hold avskjedslinjer flate/enkle; blinke mindre enn eller lik 0,15 mm |
Forenkler verktøydesign, reduserer flashdannelse og forbedrer dimensjons nøyaktighet . |
|
Innsatser |
Min . Sett inn embedment: 2x innsatsdiameter |
Sikrer stabil posisjonering og sterk integrering av innlegg i støping . |
|
Tekst og logoer |
Høyde/bokstavdybde: minst 0.4 - 0.6 mm |
Oppnår klarhet, unngår fyllingsproblemer og sikrer lesbarhet . |
|
Kjølesystemer |
Kjølevanalavstand fra hulrom: 15 - 25 mm |
Gir jevn kjøling og effektiv størkning, og opprettholder optimale mekaniske egenskaper . |
FAQ
Vi er profesjonelle aluminiumsdieprodusenter og leverandører i Kina, som er spesialisert på å tilby tilpasset tjeneste av høy kvalitet . Vi ønsker deg hjertelig velkommen til å kjøpe skreddersydd aluminium die casting fra vår fabrikk .}}}}}}}
Populære produkter