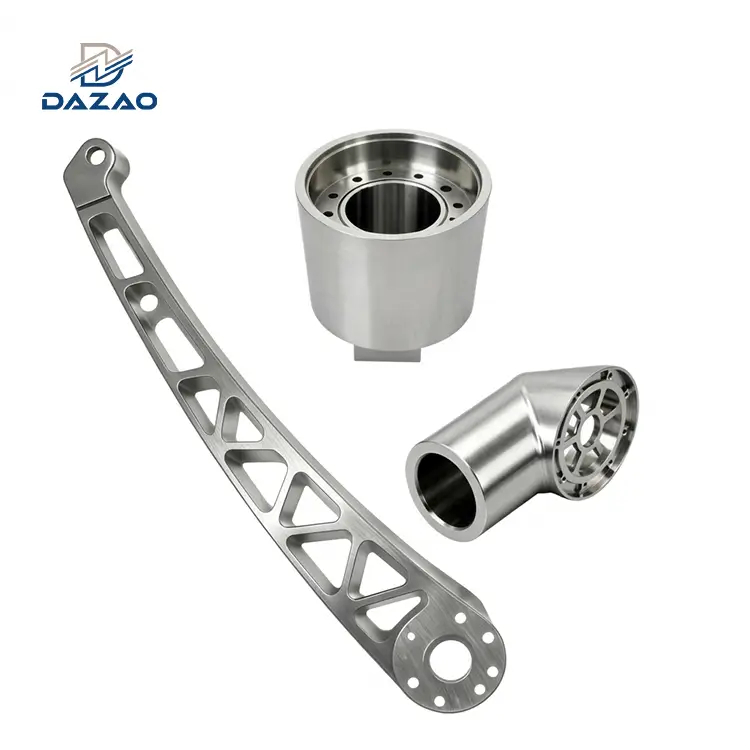
Å designe aluminiumsdeler for CNC-bearbeiding krever balansering av mekanisk funksjonalitet med butikk-gulvskjæringsdynamikk. Viktige standard DFM-regler inkluderer: å holde minimum veggtykkelse over0,8 mm(1,5 mm anbefales), sett innvendige hjørneradier til>1,15x verktøyradius, capping lommedybder på4x kutterdiameter, og spesifisereISO 2768-mgenerelle toleranser ved reservasjon±0,010 mmbare for kritiske paringsgrensesnitt. For å forhindre vridning av deler og gjenger, må ingeniører ta hensyn til legeringsspenningsavlastning (f.eks. spesifisere Al6061-T651 over T6) og oppbygging av plating under det innledende 3D CAD-modelleringsstadiet.
CAD-modeller vs. virkelighet på butikkgulvet: Bridging the Engineering Gap
En 3D CAD-modell generert i SolidWorks eller Autodesk Inventor representerer en idealisert geometri i et digitalt miljø med null-tyngdekraft og null-friksjon. Når den overføres til et 5--akse vertikalt bearbeidingssenter (VMC), samhandler denne geometrien med høyhastighets spindelmoment, fysiske klemkrefter, avbøyning av skjæreverktøy og varmeutvikling.
PåXiamen Dazao maskineri, etablert i 2000 med ISO9001:2015 og IATF16949:2016-sertifiseringer, viser produksjonsdata atnesten 90 % av innsendte 3D CAD-filer krever DFM-modifikasjoner (Design for Manufacturing)før verktøybaner kan genereres. Uoptimaliserte design fører til for lange syklustider, skravling av verktøy, rask kutterslitasje og unødvendige skraphastigheter.
Følger strukturertdesign retningslinjer for cnc-bearbeiding av aluminiumgjør det mulig for ingeniører å lage komponenter som er billigere å produsere, raskere å maskinere og dimensjonsstabile gjennom etter{0}}behandlingen. For å forstå hvordan disse designvalgene går over til produksjonsoperasjoner på gulv-nivå, se vår grunnleggendealuminium CNC maskineringsguide.
Grunnleggende DFM-retningslinjer for CNC-bearbeiding av aluminium
Utføre en effektivdesign av aluminiumsdelerkrever overholdelse av spesifikke geometriske grenser diktert av skjæreverktøyets kinematikk og materialegenskaper.

1. Kontroller for minimum veggtykkelse og stivhet
Tynne vegger under høye skjærekrefter opplever sideveis avbøyning, noe som resulterer i skravlingsmerker, dimensjonsdrift og potensiell veggbrudd.
· Anbefalt minimum veggtykkelse: 1,5 mmfor generelle strukturelle trekk.
· Absolutt minimum veggtykkelse: 0,8 mmfor lokaliserte, støttede ribber (minimum veggtykkelse for cnc-bearbeiding).
· Mikro-funksjoner: 0,5 mmer kun oppnåelig via multi-lett etterbehandlingskutt med små-endfreser, noe som øker syklustiden betydelig.
Avbøyningen av en tynn vegg under skjæretrykk følger ligningen for utkragende bjelkebøyning:
δ=(F⋅L³)/(3⋅E⋅I)
Hvorδer nedbøyning, F er skjærekraft, L er vegghøyde, E er Youngs modul til aluminiumslegeringen, og I er treghetsmomentet. Fordi veggtykkelse (t) direkte påvirker treghet (I=(b⋅t³)/12), øker avbøyningen med en faktor 8 ved å redusere veggtykkelsen med 50 %.
2. Innvendig hjørneradiusvalg og endefresinngrep
Roterende CNC endefreser kan ikke kutte skarpe 90-graders indre vertikale hjørner. Hver innvendig vertikal kant beholder naturligvis radiusen til freseren (cnc innvendig hjørneradius).
· Standardregel:Spesifiser eninnvendig hjørneradius(Rcorner) altså10% til 15% størreenn standard endefresradius (Rtool).
· Matematikkregel:Rhjørne Større enn eller lik 1,15×Rtool
Hvis en innvendig hjørneradius samsvarer nøyaktig med radiusen til endefresen, opplever verktøyet en 90-graders retningsendring samtidig som den opprettholder 100 % radiell inngrep. Denne plutselige sponbelastningen forårsaker skravling av verktøy, dårlig overflatefinish og verktøybrudd. Ved å gi en større radius kan kutteren bue jevnt gjennom hjørnet uten å stoppe eller stanse, i samsvar med standarddesignregler for cnc-fresing.
3. Lommedybdegrenser og verktøyavbøyningsforhold
Dype, smale lommer krever endefreser med lang rekkevidde. Når verktøyoverhenget øker, synker stivheten eksponentielt i henhold til bjelkeavbøyningsformelen (proporsjonal med L³).
· Standard lommedybde:Hold dybde Mindre enn eller lik4×lommebredde.
· Maksimal lommedybde:Mindre enn eller lik6×lommebredde. Dybder over 6× krever spesialisert halsverktøy, reduserte matehastigheter eller EDM (Electrical Discharge Machining), noe som øker kostnadene.
4. Hulldesignstandarder og borkronejustering
Å designe hull for å matche standard borkronestørrelser eliminerer behovet for tilpassede rømmere eller sirkulære interpolasjonsverktøybaner (hvordan designe deler for cnc-bearbeiding).
· Hulldybdegrense:Hold blindhullsdybden mindre enn eller lik8× hulldiameter.
· Bunnprofil:Design blindhullsbunner med en standard118 grader eller 135 graders borepunktvinkelheller enn en flat bunn. Flate-bunnhull krever en sekundær endefresoperasjon.
· Inn- og utgangsflater:Sørg for at borets inn- og utgangsflater er vinkelrette på verktøyets akse. Boring i en vinklet overflate får boret til å vandre, bøyer verktøyet og ødelegger hullposisjonstoleranser.
Nøkkel DFM-parametre for CNC-bearbeiding av aluminium
|
Geometrisk funksjon |
Standard DFM-mål |
Tett grense (kostnadsmultiplikator: 1,5x - 2.0x) |
Extreme Limit (Cost Multiplier: >3.0x) |
|
Veggtykkelse |
Større enn eller lik 1,5 mm |
0,8 mm−1,0 |
0,5 mm |
|
Innvendig radius |
>1,15×Rverktøy |
1.0×Rverktøy |
Underskjæring / T-spor / EDM |
|
Lommedybdeforhold |
Mindre enn eller lik 4×bredde |
4×−6×bredde |
>8×bredde |
|
Hulldybdeforhold |
Mindre enn eller lik 8×diameter |
8×−12×diameter |
>15× diameter |
|
Tråddybde |
1,5×−2,0×dia |
2,5×dia |
>3,0 × dia |
Forhindre kostnadsoverskridelser: Toleransestabling-opp- og overflatebehandling
Over-spesifisering av toleranser er den største enkeltdriveren for unødvendige produksjonskostnader icnc maskinering dfm.
1. Eliminering av standard CAD-toleransefeller
Standard CAD-tegningsmaler inkluderer ofte standard tittelblokktoleranser, for eksempel:
· XX=±0,5 mm
· X.XX=±0,1 mm
· X.XXX=±0,01 mm
Når en ingeniør forlater en ukritisk funksjon med tre desimaler, må CAM-programmereren kjøre høy-presisjon, lav-mating over overflater som ikke-par (cnc-bearbeidingstoleranser).
· Generelle toleranser:SøkeISO 2768-m (middels)for alle ikke-kritiske dimensjoner (toleranseretningslinjer for cnc-bearbeiding).
· Presisjonstoleranser:Reservere±0,010 mm til ±0,025 mmutelukkende for lagerseter, pluggstiftplasseringer og dynamiske parringsglider.
2. Regnskap for anodisering av dimensjonsvekst
Freste aluminiumsdeler etterlater vanligvis maskinen med en overflateruhet påRa 1,6 µm til Ra 3,2 µm. Lett etterbehandling passerer senker dette tilRa 0,8 um. Imidlertid søkerpresisjon anodisering av aluminiumeller sekundære overflatebehandlinger vil direkte endre endelige fysiske dimensjoner:
① Type II anodisering (standard anodisering):
· Total filmtykkelse:8 µm til 15 µm.
· Penetrasjon vs. oppbygging: 50 % vokser inn i aluminiumsoverflaten, 50 % bygger seg opp på utsiden.
· Dimensjonsvekst per overflate:4 µm til 7,5 µm.
② Type III hardcoat anodisering:
· Total filmtykkelse:25 µm til 50 µm.
· Dimensjonsvekst per overflate:12,5 µm til 25 µm.
Ved utforming av trykk-pass stifthull eller tette-toleranseakselhull, må pre-CAD-dimensjonene for anodisering ta hensyn til denne lagoppbyggingen iht.cnc maskinering dfm retningslinjer.
Produksjonsmetode vs. Toleranse Kostnadspåvirkning
|
Toleranseområde |
Typisk maskineringsoperasjon |
Sekundær finish påkrevd |
Relativ kostnadsindeks |
|
±0,200 mm |
Grovfresing / dreiing |
Ingen |
1.0x |
|
±0,100 mm |
Standard CNC-fresing (ISO 2768-m) |
Ingen |
1.2x |
|
±0,025 mm |
Presisjons CNC Finish Pass |
Lyspass |
1.8x |
|
±0,010 mm |
Høy-boring / jiggsliping |
Temperaturkontroll |
3.0x |
|
±0,002 mm |
Precision Wire EDM / Honing |
Klima-Kontrollert rent rom |
5.5x+ |
3 produksjons blindsoner i aluminium CNC-bearbeiding
Mens standardguider fokuserer på grunnleggende radier og veggtykkelse, stammer produksjonsfeil ofte fra fysiske fenomener som oppstår under fjerning av spon. Her er tre kritiske tekniske blindsoner identifisert på Dazao Machinery-gulvet.

Blindsone 1: Indre belastningsfrigjøring og asymmetrisk smussfjerning
Ekstrudert eller varmvalset-aluminiumsmateriale inneholder høye nivåer av intern restspenning fra produksjon. Ettersom en CNC endefres fjerner store mengder materiale fra den ene siden av en del, blir det indre spenningsfeltet ubalansert. Når delen er løsnet fra skrustikken, bøyer eller vrir komponenten seg.
Engineering Failure Case på Dazao
En klient designet en optisk bunnplate som måler 1200 mm×400 mm×25 mm ved bruk av standardAl6061-T6tallerken. Designet krevde å frese en massiv lomme på den ene siden, og fjerne 70 % av materialet.
Når skrustikken ble løsnet, bøyde midten av grunnplaten seg oppover0,35 mm, ikke spesifikasjonen for flatt-plan på mindre enn eller lik 0,05 mm. Hele produksjonspartiet på 50 deler ble skrotet.
Ingeniørløsning
1. Materialspesifikasjon:Bytt fra 6061-T6 til6061-T651eller7075-T6511. De51betegnelsen indikerer at platen ble avlastet av spenning-ved mekanisk strekking (1,5 % til 3 % permanent strekk) ved møllen før temperering.
2. Maskineringsstrategi:Implementer symmetrisk materialfjerning. Grov maskin Side A, flip og grov side B, påfør en mellomliggende stress-avlastende varmebehandling ved180 grader i 2 timer, og utfør deretter de siste presisjonsavslutningene.
Blindsone 2: Kapillærretensjon av anodiseringsløsninger i små tråder
Ingeniører justerer rutinemessig store gjengediametre for å ta hensyn til jevn anodisering. I blindgjengede hull med liten-diameter (f.eks. M3 til M5), forhindrer imidlertid kapillærkraft væskesirkulasjon under anodiseringsskylletrinnet.
Kapillærtrykk i en liten kanal beregnes som:
Pc=(2⋅ ⋅cosθ)/r
Hvor er overflatespenning, θ er kontaktvinkel, og r er hullradius. Når r reduseres, øker kapillærretensjonen.
Anodiseringsbadløsning forblir fanget ved roten av små blindtråder. Den lokale konsentrasjonen av syre forårsaker overdreven oppløsning av aluminium etterfulgt av lokalisert oksidakkumulering, som effektivt dobler filmtykkelsen ved bunntrådene.
Engineering Failure Case på Dazao
En medisinsk husdel spesifisert M3 blindgjengede hull med en standardKlasse 6H gjengetoleranse. Pre-anodisert gjengepluggmålere bestod inspeksjonen uten problemer.
Etter anodisering av Type III Hardcoat frøs monteringsskruer i rustfritt stål halvveis inn i blindhullene og klippet av skruehodene.
Ingeniørløsning
1. Overdimensjonert tapping:Bruk overdimensjonerte kraner (GH3 eller GH4 trykkgrenser) for alle små innvendige gjenger beregnet for hardcoat-anodisering for å skape ekstra stigningsdiameterklaring.
2. Eksplisitt CAD/tegningsspesifikasjon:Tydelig atskilt trådforklaringer på tekniske utskrifter:
· Pre-Anodize Thread Class: Overdimensjonert spesial
· Post-Anodisering av trådklasse: ISO 6H
3. Gjennom-hullendring:Konverter blindgjengede hull til gjennomgående-hull når det er mulig for å tillate fri væskestrøm under pletteringsvask.
Blindsone 3: Veggresonans og asymmetrisk anti-frekvensstrukturdesign
Ved høy-fresing av tynne-veggede aluminiumslommer, induserer samspillet mellom skjæreriller og tynne aluminiumsstrukturer kraftig skravling hvisBlade Pass Frequency (fbp) samsvarer medNaturlig resonansfrekvens (fn) av lommeveggen.
Bladpasseringsfrekvens er definert som:
fbp=(RPM×Flute Count)/60
Hvis en 4-fløyet endefres går med 12 000 RPM, fbp=(12 000×4)/60=800 Hz. Hvis lommeveggens egenfrekvens også er 800 Hz, dannes det stående akustiske bølger som gir dype skravlingmerker og ødelegger overflatefinish uavhengig av matejusteringer.
Ingeniørløsning
· Brytsymmetri:I stedet for å designe fire identiske 2,0 mm tykke lommevegger, varier veggtykkelsene litt (f.eks. Vegg A=2.0 mm, Vegg B=2.4 mm). Endring av tverrsnittsmasseforskyvninger fn over tilstøtende vegger, undertrykker stående bølgeresonans.
· Mikro-utkastvinkler:Innlemme en0,5 grader til 1,0 graders trekkvinkelpå innvendige lommevegger. En avsmalnende vegg har et kontinuerlig variabelt- tverrsnitt langs høyden, noe som hindrer en enkelt resonansfrekvens fra å forsterkes under fresepassasjen.
Teknikker for fiksering, datumstrategi og oppsettreduksjon
Hver gang en maskinoperatør løsner en del, roterer den og klemmer den tilbake i en ny orientering (et "oppsett"), øker posisjonsfeilen, og maskinens tomgangstid øker enhetskostnadene.
1. Evaluering av 3-akse vs. 5-akse VMC økonomi
· 3-akset maskinering:Ideell for deler med funksjoner på en enkelt side eller enkle topp-/bunnorienteringer. Krever manuell vipping eller flere inventar. Lav maskintimepris ($45 - $65/time).
· Utnytte avansert5-akset CNC maskineringsevneer ideell for komplekse organiske konturer, vinklede kryss-hull eller impellergeometrier eller impellergeometrier. Eliminerer flere oppsett, men har en høyere maskintimepris ($90 - $140/time).
For å minimere kostnadene, design deler slik at alle kritiske funksjoner (lommer, hull, spor) er tilgjengelige fra en enkelt vektor, slik at fullføring i ett enkelt oppsett på en 3-akset VMC (aluminium cnc design).
2. Funksjonskonsolidering og datohullplassering
· Etabler primær dato (Datum A):Design en stor, flat referanseflate med enRa 0,8µm finish og0,02 mmflathetsspesifikasjon.
· Inkluder verktøyhull:Legg til to ikke-kritiske4,0 mm eller 6,0 mm opprømte dyvelhullpå det primære ansiktet. Disse hullene fungerer som fysiske plasseringspunkter for CNC-armaturer, noe som øker hastigheten på oppsettjustering på tvers av produksjonskjøringer.
· Sørg for klemflenser:For store, tynne plater, legg til offerklemme eller trappetrinn på ytre skuldre. Dette gir skrustikken parallelle overflater til å gripe uten å bøye den ferdige delens geometri.
Valgmatrise av aluminiumslegering for CNC-bearbeiding
Å velge riktig legeringstempering påvirker skjærehastigheten, eggkvaliteten og verktøykostnadene direkte. For en bredere teknisk oversikt over varmebehandlinger og korrosjonsbestandighet, se vår utvidedevalgguide av aluminiumslegering for CNC-bearbeiding. kantkvalitet, og det generellealuminium CNC maskineringsprosess.
1. Al6061-T6 / Al6061-T651
· Egenskaper:Utmerket sveisbarhet, høy korrosjonsbestandighet, god strukturell styrke (designretningslinjer for aluminiumsdeler).
· Bearbeidbarhet:Chips dannes rent med passende chipbreakers; minimal verktøylimslitasje.
· Beste bruk:Konstruksjonsrammer, maskinkomponenter, monteringsbraketter, optiske plater.
2. Al7075-T6 / Al7075-T6511
· Egenskaper:Sink-legert materiale med høy-styrke med mekanisk flytegrense som matcher konstruksjonsstål (~500 MPa).
· Bearbeidbarhet:Eksepsjonell. Produserer korte, sprø sjetonger som lett tømmer lommer, og tillater aggressiv mating og hastigheter.
· Beste bruk:Luftfartskonstruksjonsbraketter,-robotarmer med høy belastning, ytelseskomponenter til bilindustrien.
3. Al5052-H32 / Al5083-H111
· Egenskaper:Høyt magnesiuminnhold gir overlegen saltvannskorrosjonsbestandighet. Meget duktil.
· Bearbeidbarhet:Dårlig for presisjonsfresing. Det myke aluminiumet har en tendens til å gummie opp endefresriller, og danner Built-Up Edge (BUE) og etterlater grater langs kuttekanter.
· Beste bruk:Marine kapslinger, sveisede metallplater/maskinerte hybridkonstruksjoner.
Mekaniske egenskaper og maskinbearbeidbarhetsindeks for CNC-aluminiumslegeringer
|
Aluminiumslegering |
Yield Strength (MPa) |
Hardhet (HB) |
Bearbeidbarhetsindeks |
Anodiseringskvalitet |
Råvarekostnadsindeks |
|
Al6061-T6 / T651 |
276 |
95 |
80%(God) |
Glimrende |
1.0x |
|
Al7075-T6 / T6511 |
503 |
150 |
100%(Beste) |
Moderat |
1.8x |
|
Al2024-T3 |
345 |
120 |
85%(God) |
Dårlig (misfarger) |
1.6x |
|
Al5052-H32 |
193 |
60 |
50%(gummi) |
God |
0.9x |
|
Al6082-T6 |
260 |
95 |
80%(God) |
Glimrende |
1.1x |
Implementering av tidlige DFM-arbeidsflyter med Dazao Machinery
Bruker dissealuminium cnc design retningslinjerunder innledende produktutvikling eliminerer dyre ingeniørendringsordrer (ECOs) når verktøyet er i gang.
PåXiamen Dazao maskineri, ingeniørteamet vårt støtter kjøpere og designere på80 % CAD-fullføringsfase. Ved å kjøre automatiserte CAM-verktøybanesimuleringer og toleransestabling-analyser før beholdningen kuttes, hjelper Dazao kundene med å oppnå:
1. Syklustidsreduksjon:Optimalisering av interne radier og lommedybder reduserer bearbeidingstiden med 20 % til 35 %.
2. Kvalitetssikring:VårIATF16949 prosedyrer for presisjonskvalitetsinspeksjonsikre fulle varmesertifiseringer for råmaterialer, CMM-dimensjonal verifisering og testing av optisk pinnemåler på alle gjengede funksjoner, og optisk pinnemålertesting på alle gjengefunksjoner.
3. Gjennomsiktig kostnadsberegning:Ved å identifisere over-toleranserte funksjoner kan ingeniører løsne ikke-kritiske spesifikasjoner før produksjonen starter.

Vanlige spørsmål
01.Hvorfor hater maskinister standard CAD-blokktoleranser som ±0,005 tommer?
02.Hvordan forhindrer jeg at tynne aluminiumsplatedeler deformeres etter fresing?
03.Hvorfor setter rustfrie stålbolter seg fast i aluminiumsgjenger etter hardcoat-anodisering?
04.Bør jeg velge 6061-T6 eller 6061-T651 for aluminiumsdeler med dyp lomme?
05.Hva er den enkleste geometriske endringen for å eliminere skravling på lommevegger?
06.Hvordan kan jeg unngå ekstra konfigureringskostnader for vinklede funksjoner på 3-akse VMC-er?