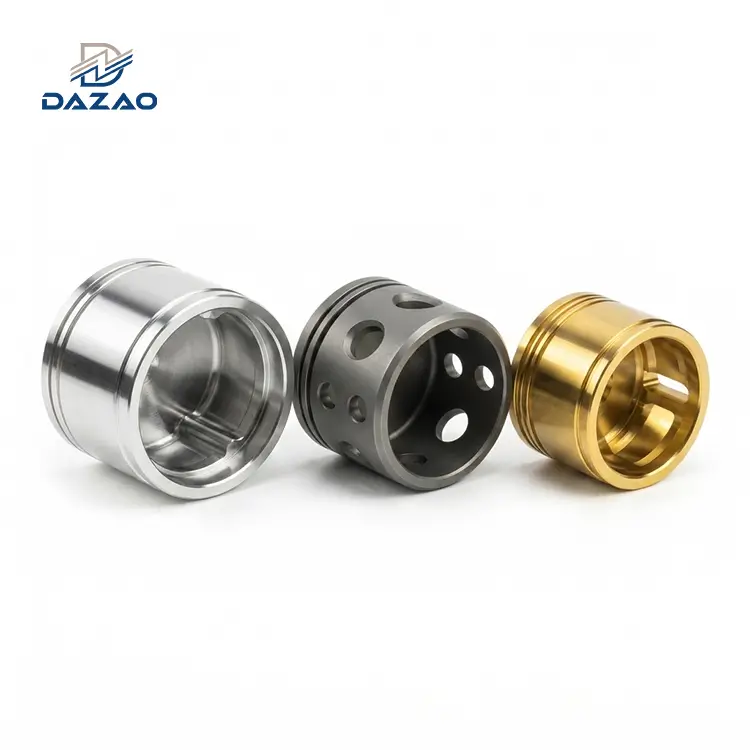
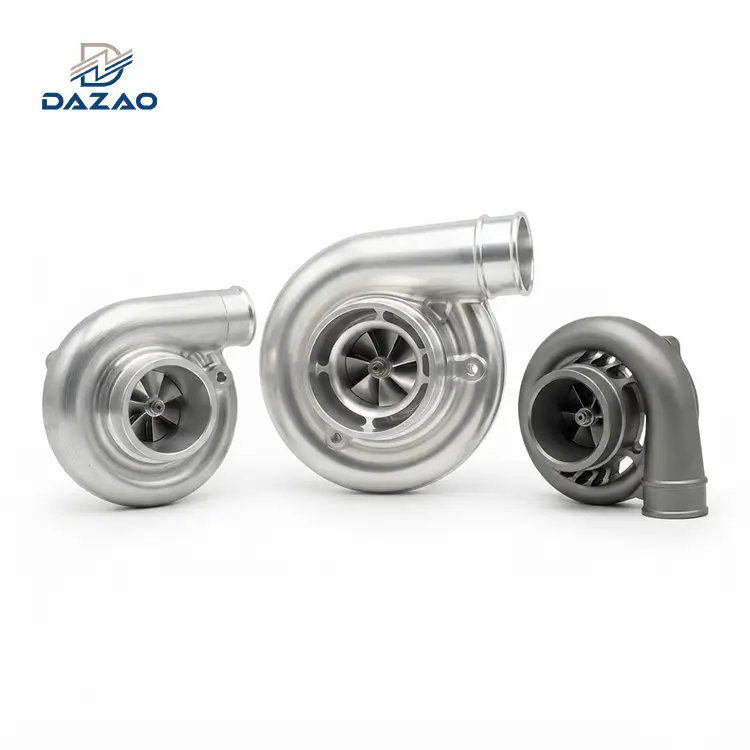
1. Materialvalg: Never specify Al6061-T6 plate for high-volume pocketing (>40 % metallfjerning). Spesifiser alltid stress-avlastetAl6061-T651for å forhindre bøying og forvrengning etter-bearbeiding.
2. Anodiseringsvekstregel:Anodisert oksidlag vokser 50% innover og 50% utover. For et type III hardt belegg anodisert (40 μm total tykkelse), for-maskin innvendige boringsdiametre0,040 mm størreenn det siste innlegget-anodiser måldimensjonen.
3. Deep Pocketing Toolpath:Bytt ut konvensjonell spor med dynamisk trochoidal fresing (ae=10%−15%D, ap=2-3D). Kombiner med 3-rillepolerte endefreser og MQL/høy-kjølevæske for å eliminere mikrosveising av aluminium og verktøybrudd.
4. Verktøygeometri:Bruk 2-endefreser for grove sporavstander og 3-fløyter, 45 graders spiralendefreser med Diamond-Like Carbon (DLC)-belegg for høyhastighets etterbehandling. Unngå TiAlN-belegg på grunn av kjemisk affinitet mellom titan og aluminium.
5. Økonomiske toleranser:Standard kommersiell toleranse for CNC-freste aluminiumsdeler erISO 2768-m (±0,05 mm). Å stramme toleranser til ±0,005 mm øker maskineringssykluskostnadene med 280 % på grunn av langsomme etterbehandlinger, termisk stabilisering og 100 % CMM-inspeksjon.
CNC Fresing Aluminium Engineering Guide for Presisjonsmaskinerte deler
Aluminiumslegeringer står for over 65 % av alle strukturelle-metallkomponenter som behandles i presisjonskontraktsproduksjon. På tvers av drivverkshus for biler, strukturelle robotarmer, medisinsk diagnostisk chassis og strukturelle ribber for luftfart, leverer aluminium et eksepsjonelt styrke-til-vektforhold (opptil 130 kN·m/kg) sammen med termisk ledningsevne som når 167 W/m·K.
Til tross for bred industrikonsensus som merker aluminium som et metall som er lett å maskinere, lider høyvolumsproduksjon rutinemessig av uforutsette feilmoduser. Termiske ekspansjonskoeffisienter (23×10−6/K for Al6061), lave smeltepunkter (~660∘C), materialduktilitet og indre gjenværende rullespenninger skaper betydelige tekniske hindringer. Ukontrollert maskinering gir skjeve deler, gnaging på skjærekanter, sponpakking og ut-av-spesifikasjonsdimensjoner etter anodisering etter-behandling. For en overordnet oversikt over strukturelle legeringsegenskaper kan ingeniører konsultere våromfattende aluminium CNC maskineringsveiledning.
Grunnlagt i 2000,Xiamen Dazao maskineridriver ISO9001:2015 og IATF16949:2016 sertifiserte produksjonsanlegg utstyrt med 3-akse, 4-akse og samtidige 5-akse CNC maskineringssentre. Etter å ha behandlet over 4,2 millionercnc-freste aluminiumsdelerover to tiår har ingeniørteamet vårt satt sammen denne tekniske veiledningen. Dette dokumentet gir empiriske maskineringsdata, matematiske toleransekompensasjonsmodeller, verktøyvalgskriterier, analyser av feilrot-årsak og kostnadsreduksjonsregler for anskaffelsesemner og maskiningeniører.
ALUMINIUM CNC FRESEARBEIDSFLØT & DFM:
· Step 1: MATERIAL SELECTION ->Al6061-T651 (stressavlastet), Al7075-T6, Al5052-H32
· Step 2: DFM ANALYSIS -> Wall Thickness >= 0.8mm, lommedybde<= 5x Radius (R >= 1.1r)
· Step 3: TOLERANCE PLAN ->ISO 2768-m Standard|Pre-anodisering av matematikkkompensasjon
· Step 4: TOOLING & PATHS ->3-fløyte 45 grader helix DLC belagt|Dynamisk trochoidal fresing
· Step 5: QUALITY VERIFICATION ->Optisk spektrometri|CMM 3D-inspeksjon|ISO/IATF revisjon
Valg av aluminiumslegering og metallurgisk bearbeidbarhet
Å velge den optimale aluminiumskvaliteten krever balansering av mekanisk styrke, korrosjonsmotstand, sveisbarhet, råvarekostnad og maskinbearbeidbarhetsindeks. Nedenfor er en detaljert ingeniøranalyse av de primære smidde aluminiumslegeringene som brukes ipresisjonsfresing av aluminium.
Sammenligning av relativ bearbeidbarhetsindeks (%):
· Al7075-T6: 100 %
· Al2024-T3: 95 %
· Al6061-T651: 85 %
· Al7050-T7451: 80 %
· Al5052-H32: 50 %
Al6061 T6 versus T651 Temper Selection Rules
Al6061 (Al-Mg-Si-familien) er arbeidshesten til generell ingeniørfag. Den viser høy seighet, god korrosjonsbestandighet og utmerket sveisbarhet.
· Baseline for kjemisk sammensetning:Magnesium (0,8%–1,2%), silisium (0,4%–0,8%), kobber (0,15%–0,40%), krom (0,04%–0,35%), jern (mindre enn eller lik 0,7%).
· Tempereringstilstandsforskjeller (T6 vs. T651):
· T6 temperament:Løsningsvarme-behandlet og kunstig eldet. T6-materiale beholder høye indre restspenninger indusert under rask vannslukking. Når tunge lommer fjerner betydelig metall fra den ene siden av en T6-plate, vil disse indre spenningene ubalanse, noe som resulterer i kraftig bøying av delene.
·T651 Temperasjon:Løsningsvarme-behandlet, stress-lindret ved kontrollert strekking (1,5 % til 3 % permanent stivning), og deretter kunstig eldet.Vår mandates Al6061-T651 stock for all plate components requiring >30 % materialfjerning.
Al7075 Høystyrke Aerospace Freseegenskaper
Al7075 (Al-Zn-Mg-Cu-familie) er en luftfartsklasse med ultra-høy-styrke. Sink er det primære legeringselementet (5,1 %–6,1 %).
· Baseline for kjemisk sammensetning:Sink (5,1%–6,1%), magnesium (2,1%–2,9%), kobber (1,2%–2,0%), mangan (0,30%), silisium (0,40%).
· Maskineringsytelse:Flytestyrken når 503 MPa (nesten det dobbelte av 6061-T6). Materialet kutter med korte, sprø flis og viser ingen gummiaktig oppførsel, noe som gir overlegen overflateruhet (Ra<0.4μm) during finishing.
· Begrensninger:Høye råvarekostnader (~2,2× prisen på 6061), redusert korrosjonsbestandighet og dårlig sveisbarhet.
Sekundær legeringsytelsessammenligning for Al5052 Al2024 og Al7050
· Al5052-H32:Ikke-varmebehandles-legering med høyt magnesiuminnhold (2,2 %–2,8 %). Svært duktil og myk, noe som gjør den utsatt for kantoppbygging og lange, trevlete spon under fresing. Best egnet for platebraketter som krever etterfølgende bøying.
· Al2024-T3:Kobber-legert aluminium gir enestående tretthetsmotstand. Mye brukt i flyskjærebaner og strekkelementer. Krever tett temperaturkontroll under fresing på grunn av termisk ekspansjon.
· Al7050-T7451:Utviklet for tykke-seksjoner av romfartskonstruksjonsdeler (over 100 mm tykke). Tilbyr overlegen motstand mot spennings-korrosjonssprekker sammenlignet med 7075-T6.

Detaljert matrise for metallurgisk eiendom og bearbeidbarhet
|
Aluminiumskvalitet og temperament |
Tetthet (g/cm3) |
Strekkstyrke (MPa) |
Yield Strength (MPa) |
Brinell hardhet (HB) |
Termisk ledningsevne (W/m⋅K) |
Koeffisient for termisk ekspansjon ( μm/m⋅∘C) |
Bearbeidbarhetsvurdering (%) |
Primærindustriapplikasjon |
|
Al6061-T6 |
2.70 |
310 |
276 |
95 |
167 |
23.2 |
80% |
Bilbraketter, industrielle rammer |
|
Al6061-T651 |
2.70 |
310 |
276 |
95 |
167 |
23.2 |
85% |
Presisjonskonstruksjonsplater, halvlederkamre |
|
Al7075-T6 |
2.81 |
572 |
503 |
150 |
130 |
23.6 |
100% |
Luftfartsribber,-stressede robotarmer |
|
Al7075-T651 |
2.81 |
572 |
503 |
150 |
130 |
23.6 |
100% |
Strukturelle sparkelkomponenter for fly, forsvarsfester |
|
Al2024-T3 |
2.78 |
483 |
345 |
120 |
121 |
22.8 |
95% |
Aerospace hudpaneler, militær maskinvare |
|
Al5052-H32 |
2.68 |
230 |
193 |
60 |
138 |
23.8 |
50% |
Marine kapslinger, arkbraketter |
|
Al7050-T7451 |
2.83 |
524 |
462 |
140 |
157 |
23.5 |
80% |
Heavy aerospace bulkheads (>80 mm tykkelse) |
CNC aluminium fresefeil og butikkgulvløsninger
Standard maskineringsguider presenterer ofte ideelle teoretiske scenarier. På butikkgulvet introduserer den virkelige-verdens produksjonsforhold komplekse fysiske variabler. Nedenfor er tre detaljerte tekniske feiltilfeller dokumentert hos Dazao Machinery, sammen med de tekniske protokollene utviklet for å løse dem.
SAMMENDRAG FOR FEIL i DAZAO BUTIKKETASJE:
1. Residual Stress Warping -> Root Cause: Unbalanced quenched stress in Al6061-T6 plate ->Løsning: Bytt til Al6061-T651 + symmetrisk grovbearbeiding + spenningsgløding.
2. Anodizing Bore Shrinkage -> Root Cause: 50% inward growth of Al2O3 layer during anodizing ->Løsning: For-maskinboring større ved hjelp av Dazao-kompensasjonsformel.
3. Chip Packing & Micro-Welding -> Root Cause: High RPM thermal softening with 4-flute end mill in deep slot ->Løsning: 3-fløyte DLC endefres + Dynamisk Trochoidal verktøybane + 70-bar MQL.
Eliminerer restspenningsvridning og delbøyning
Hendelsesbeskrivelse
En ordre på 150 romfartshusplater (350 mm×200 mm×15 mm) frest fra standard Al6061-T6-platelager viste en uakseptabel høy buefeil etter maskinering. Når skrustikkekjevene løsnes, bøyde midten av platen seg oppover, noe som skapte en flathetsfeil på0.82mm over 350 mm lengde. Dette overskred tegningstoleransen på Mindre enn eller lik 0,05 mm, noe som førte til at hele den første batchen mislyktes i kvalitetskontrollen.
Rotårsaksanalyse
Standard Al6061-T6 plate inneholder høye interne gjenværende trykkspenninger på de ytre overflatene som balanserer indre strekkspenninger fra vannkjøling. Maskinering av et 60 % volum hulrom inn i oversiden ødela denne likevekten. Det gjenværende uforstyrrede bunntrykklaget ekspanderte i forhold til toppen, og vred komponenten.
Dazao Engineering Protocol
1. Materialerstatning:Endret materialspesifikasjon fra Al6061-T6 tilAl6061-T651, ved å bruke strekk-avlastet platelager.
2. Symmetrisk grovverktøybane:Implementerte et balansert metallfjerningsprogram. Maskinert 50 % dybde på side A, snudd arbeidsstykket for å maskinere 100 % dybde på side B, og returnerte deretter til side A for siste passering.
3. Termisk stressavlastningstrinn:Introduserte en mellomspennings-avlastningsglødingsbaking (175∘C i 2 timer, ovnsavkjølt) etter grovfresing før de siste presisjonsovergangene. Flathetsfeil falt under0,018 mm.
Beregning av anodiseringsdimensjonale forskyvninger for presisjonsboringer
Hendelsesbeskrivelse
Et parti med 7075-T6 robotskjøthus hadde en presisjonslagerboring spesifisert på
∅28.000 mm (H7 passer). Følgendepresisjon cnc fresing av aluminiumoperasjoner, CMM-inspeksjon verifiserte boringer ved ∅28.012mm. Delene ble sendt for Type III Hard Coat Anodizing (40μm nominell lagtykkelse). Etter-anodiseringsinspeksjon viste at innvendige borediametere krympet til ∅27,968 mm, noe som gjorde hele batchen ubrukelig for lagermontering.
Rotårsaksanalyse
Anodisering er en elektrokjemisk konverteringsprosess som omdanner overflatebasert aluminium til aluminiumoksid (Al2O3). Avgjørende,det anodiserte belegget vokser 50 % innover i underlaget og 50 % utover fra den opprinnelige overflaten.
En total filmtykkelse på 40 μm bygges utover med 20 μm per vegg. For en indre boring reduserer denne utadgående veksten den indre diameteren med 2×20μm=40μm(0,040mm). Ved evalueringalternativer for presisjonsanodisering av overflatebehandling, må for-bearbeiding dimensjonale tillatelser brukes strengt.
Matematisk kompensasjonsformel og protokoll
For å oppnå målpost-anodiseringsdimensjonen (Dendelig), den pre-anodiserte maskinelle dimensjonen (Dpre) må beregnes ved hjelp av følgende ligninger:
Ytre vekst per vegg (δute)=Tfilm×0.50
For innvendige boringer: Dpre=Dendelig+(2×δute)
For utvendige aksler: Dpre=Dendelig−(2×δute)
Hvor Tfilm representerer total anodiseringsbeleggtykkelse.
Dazao Pre-Machining Bore Allowance Chart (Mål: H7 Fit∅28.000mm)
|
Anodiseringstype |
Spesifisert filmtykkelse ( TfilmTfilm) |
Ytre vekst / vegg ( δ utδute) |
Mål for borebearbeiding ( DpreDpre) |
Siste innlegg-Anodiser borestørrelse ( DfinaleDendelig) |
|
Ingen anodisering |
0μm |
0.000 mm |
∅28.010 mm |
∅28.010 mm |
|
Type II Clear |
12μm±2μm |
0,003 mm |
∅28,016 mm |
∅28.010 mm |
|
Type II svart |
20μm±3μm |
0,005 mm |
∅28,020 mm |
∅28.010 mm |
|
Type III Hard Coat |
40μm±5μm |
0,010 mm |
∅28,030 mm |
∅28.010 mm |
|
Type III Hard + PTFE |
50μm±5μm |
0,0125 mm |
∅28,035 mm |
∅28.010 mm |
Forhindrer mikrosveising og sponpakking med dyp lomme
Hendelsesbeskrivelse
Under høy-fresing av en 45 mm dyp lomme (L/D-forhold=7.5:1) i Al6061 ved bruk av en 6 mm
standard 4-sløyfe endefres med 12 000 RPM, verktøybrudd skjedde hver 12. til 15. del. Hulroms sidevegger viste dype ripemerker, kraftig gnaging og smeltet aluminium sveiset inn i verktøyriller.
Rotårsaksanalyse
1. Fløytevolumbegrensning:En endefres med 4-fløyter har smale fløytehull. Dypt i en lomme kan ikke aluminiumsspon evakueres, noe som forårsaker ny skjæring av spon.
2. Termisk mykgjøring:Friksjonen økte raskt temperaturen over 250∘C. Det duktile aluminiumet smeltet og sveiset på wolframkarbidverktøysrillene, og dannet enBygget-oppkant (BUE)som grep og knakk kutteren.
Dazao Engineering Protocol
1. Redesign av verktøy:Standardisert på en 3-spiral, 45 grader helix-endefres med speil-polerte riller og et diamantlignende karbonbelegg (DLC) (friksjonskoeffisient μ<0.1).
2. Dynamisk trochoidal verktøybane:Forlatt spor i full-bredde. Anvendte verktøybaner for dynamisk fresing som opprettholder et radialt inngrep (ae) på 12 % av verktøyets diameter (0,72 mm) og full aksial dybde (ap) på 2,0 × D (12,0 mm).
3. Høytrykkskjølevæskelevering:-Installert 70-bar gjennomgående verktøy Minimum Quantity Lubrication (MQL) med vegetabilsk oljetåke for å sprenge spon oppover og ut av dype hulrom. Verktøyets levetid økte med850%med null mikro-sveisefeil.

Overvinne elastisk deformasjon under fastspenning
Hendelsesbeskrivelse
Tynn-veggede ringkomponenter (120 mm OD×114 mm ID×30 mm Høyde, veggtykkelse 3,0 mm) frest inne i en standard hydraulisk skrustikke besto rundhetskontroller mens de var klemt (mindre enn eller lik 0,010 mm). Så snart de ble løsnet, utvidet ringene seg elastisk til en oval form, og viste en rundhetsfeil på0,14 mm.
Løsning
Byttet 2-punkts mekaniske skrustikkekjever medhel-kontur 360 graders pai-formede myke kjevermaskinert for å matche arbeidsstykkets ytre profil. Redusert hydraulisk klemmoment fra 45N⋅m til 12N⋅m, kombinert med en vakuumfesteplate for endelige vendinger. Rundhetsfeil ble redusert til 0,008 mm.
Valg av skjæreverktøy og optimalisering av hastigheter og mate
Optimaliseringcnc-fresing av aluminiumhastigheter og -matingerkrever forståelse for hvordan verktøygeometri, valg av karbidsubstrat, belegg og kuttedynamikk samhandler.
End Mill Fløytegeometri og DLC-beleggkrav
Valg av fløytetelling
· 2-fløyte endefreser:Har det største fløyteslukvolumet. Ideell for tung dykkfresing, sporing og grovarbeiding i myke kvaliteter (Al5052, Al6061) der sponvolumet er høyt.
· 3-fløyte endefreser:Representerer den optimale balansen for fresing av aluminiumsdeler. Gir 50 % høyere kjernestyrke enn 2-rilledesign, samtidig som det opprettholdes tilstrekkelig sponklaringsplass for høyhastighets dynamisk fresing.
· 4-fløyte endefreser:Begrenset til ultra-lette etterbehandlingsoperasjoner (aeMindre enn eller lik 2 %D) i legeringer med høy-silisium eller høy-hardhet (Al7075). Unngå for generell grovbearbeiding på grunn av liten sponklaring.
Helix Angle Dynamics
· Standard 30 graders helix:Produserer høyere radielle krefter, og oppmuntrer til skravling i tynne-vegger.
· Høy 45 grader / 55 grader helix:Transformerer radielle skjærekrefter til aksiale krefter, løfter spon jevnt oppover rillene og forbedrer sideveggens finish.
· Variabel helix (f.eks. 38 grader /41 grader /45 grader):Bryter harmonisk resonansfrekvens under skjæring, og eliminerer skravlingsmerker på lange overheng.
Beleggingsteknologier
· Ubelagt polert karbid:Micrograin wolframkarbid polert til en speiloverflate (Ra<0.05μm) prevents aluminum adhesion.
· Diamond-Like Carbon (DLC): Amorphous carbon coating providing extreme hardness (Vickers>5000HV) og en lav friksjonskoeffisient (~0,05). Utmerket for tørr- eller MQL-bearbeiding.
· Zirkoniumnitrid (ZrN):Tilbyr høy termisk stabilitet og forhindrer kantoppbygging.
· Malingsforbud: Bruk aldri TiAlN eller AlTiN belagt verktøy på aluminium. Aluminiuminnholdet i belegget deler en kjemisk affinitet med aluminiumsarbeidsstykket, og akselererer mikro-sveising og verktøyødeleggelse.
Matematiske formler for hastighetsmatinger og materialfjerning
1. Klippehastighet (Vc, meter per minutt):
Vc=(π⋅D⋅n)/1000
Der D er verktøyets diameter i mm, og n er spindelhastigheten i RPM.
2. Spindelhastighet (n, RPM):
n=(Vc⋅1000)/(π⋅D)
3. Innmatingshastighet (Vf, mm per minutt):
Vf=n⋅z⋅fz
Der z er antall fløyter, og fzer mating per tann (mm/tann).
4. Materialfjerningshastighet (MRR, cm3/min):
MRR=(ap⋅ae⋅Vf)/1000
Hvor enper aksial skjæredybde (mm), og eneer radiell kuttebredde (mm).
Hastigheter og mater Driftsparametermatrise
Følgende referansematrise gjelder for bearbeiding av mikrokornkarbidverktøyAl6061-T651ogAl7075-T6under flomkjølevæske eller MQL-forhold.
|
Operasjon |
Verktøydiameter (D, mm) |
Fløytetelling |
Belegg |
Vc (m/min) |
Spindelhastighet (n , RPM) |
Fôr / tann ( fz, mm) |
Radial Cut (ae) |
Aksialt kutt (ap) |
Mål MRR (cm3/minc) |
|
Tung, røff sporing |
12.0 |
2 |
Ubelagt Polert |
450 |
12,000 |
0.08 |
1.00×D (12 mm) |
0.50×D (6 mm) |
518 |
|
Dynamisk fresing |
10.0 |
3 |
DLC-belagt |
750 |
23,800 |
0.12 |
0.15×D (1,5 mm) |
2.00×D (20 mm) |
257 |
|
Høyhastighets veggfinish |
10.0 |
3 |
DLC-belagt |
900 |
28,600 |
0.05 |
0.02×D (0,2 mm) |
1.50×D (15 mm) |
12.8 |
|
Planfresing (fluekutter) |
50.0 |
4 |
PCD-innlegg |
1,200 |
7,600 |
0.15 |
0.75×D (37,5 mm) |
0,80 mm |
182 |
|
Deep Micro-lommer |
3.0 |
2 |
DLC-belagt |
300 |
31,800 |
0.02 |
0.20×D (0,6 mm) |
0.30×D (0,9 mm) |
0.68 |

Treakset versus femakset aluminiumsfresebeslutningsmodell
Velg mellom 3-akset og samtidig5 akset aluminium fresingdikterer festekostnad, antall oppsett, geometrisk nøyaktighet og endelig delpris.
Kinematiske forskjeller og verktøyoverheng vibrasjonsfysikk
· 3-akset fresing:Skjæreverktøyet beveger seg langs lineære akser (X,Y,Z). Svært effektiv for flate plater, enkelt-hulrom og prismatiske geometrier.
Begrensning: Krever flere oppsett og myke kjever for å bearbeide komplekse funksjoner på tvers av flersidige deler, og introdusere datumposisjonsfeil (±0,02 mm til ±0,05 mm per flip).
· 3+2 Akseindeksering:Roterende akser (A/B/C) posisjonerer arbeidsstykket i faste tiltvinkler, og tillater standard 3-akse skjærebevegelser. Reduserer oppsetttiden betraktelig.
· Samtidig 5-akset fresing:Alle fem aksene beveger seg samtidig under CNC-kontroll. Kritisk for romfartshjul, organiske kurver, dype vinklede hulrom og tette sanne posisjonstoleranser med flere-overflater. For komplekse prismatiske deler, utnyttetilpassede 5-akse CNC-fresetjenestereliminerer akkumulerte feil på armaturet.
Three Axis og Five Axis Engineering Trade Off Matrix
|
Utvalgskriterier |
3-akset CNC-fresing |
3+2 Akseindeksfresing |
Samtidig 5-akset CNC-fresing |
|
Oppsetttelling (6-sidig boks) |
6 oppsett (6 armaturer/vendinger) |
2 oppsett |
1 oppsett ("Ferdig i ett") |
|
Ekte posisjonsnøyaktighet |
±0,050 mm |
±0,015 mm |
±0,005 mm |
|
Verktøyslengde-ut |
Long (L/D>6:1 kreves) |
Middels (L/D-4:1) |
Kort (L/D mindre enn eller lik 3:1 via tilting) |
|
Vibrasjon og skravling |
Høy risiko i dype lommer |
Moderat risiko |
Minimal (stive korte verktøy) |
|
Opprinnelig festekostnad |
Lav per armatur; Høy total |
Moderat |
Lav (universell trunion/null-punkt) |
|
Maskinpris per time |
$35–$55/time |
$60–$85/time |
$95–$150/time |
|
Best egnet geometri |
Flate plater, enkle braketter |
Flersidige prismatiske blokker |
Impellere, romfartsribber, medisinske implantater |
Produksjonsvolum Crossover Economics
For lav-volumproduksjon (1 til 50 stykker) av komplekse flersidige aluminiumskomponenter,5 akset aluminium fresinger generelt billigere enn 3-akset fresing.
While the hourly rate for a 5-axis machine is higher, eliminating 4 to 5 custom milling fixtures and cutting setup times from 12 hours to 1.5 hours offsets the higher machine rate. Conversely, for high-volume orders (>2000 stykker), å utvikle automatiserte fler-hulroms 3-akse gravsteiner gir ofte den laveste enhetsprisen.
Design for produksjonsregler og toleransekontroll
Optimalisering av design for produksjonsevne reduserer maskineringstiden, eliminerer tilpasset verktøy og reduserer defektraten fortilpasset fresing av aluminiumprosjekter.
Interne hjørneradier og dybde til radiusbegrensninger
· The Sharp Corner-feil:Innvendige vertikale 90 graders firkantede hjørner er umulig å produsere med konvensjonell fresing. Prosjekterende må spesifisere en innvendig filetradius.
· The Equal-radiusfeil:Innstilling av indre hjørneradius (R) nøyaktig lik skjæreverktøyets radius (r) tvinger kutteren til å stoppe momentum, endre retning umiddelbart og koble inn 180 graders kutterbue. Dette forårsaker kraftige skravlemerker og verktøyvibrasjoner.
· 1,1x radiusregelen:Angi alltid en innvendig hjørneradiusminst 10 % størreenn den nominelle kutterradiusen (R Større enn eller lik 1,1×r). For et verktøy med en diameter på 10 mm (r=5 mm), utform den indre hjørneradiusen til R Større enn eller lik 5,5 mm. Dette gjør at verktøybanen kan sveipe kontinuerlig uten pause.
· Dybde-til-radiusforhold:Hold lommedybde H Mindre enn eller lik 5×R. For lommer dypere enn 50 mm, øk hjørneradiene til R større enn eller lik 8 mm for å få plass til stive endefreser med stor-diameter.
Retningslinjer for minimum veggtykkelse for tynnveggskomponenter
Selv om aluminium gir et høyt styrke-til-forhold, bøyer tynne, ikke-støttede vegger seg under radielle krefter for skjæreverktøyet (Fr), forårsaker koniske feil og harmonisk skravling.
· Vertikale vegger som ikke støttes:Oppretthold minimum veggtykkelse Større enn eller lik 0,8 mm for høyder opp til 20 mm.
· Høye dype vegger:For vegghøyder over 50 mm, oppretthold veggtykkelse større enn eller lik 1,5 %×Høyde.
· Grunngulvtykkelse:Oppretthold gulvtykkelse Større enn eller lik 1,0 mm på tvers av dype lommer for å forhindre vibrasjon{1}}indusert gulvskravling under vendende passeringer.
Overflateruhetsevne og etterbehandlingsstandarder
|
Overflateruhet (Ra) |
Maskineringsprosess |
Teknisk applikasjon |
Kostnadsmultiplikator |
|
Ra3,2 μm (125 μin) |
Dynamisk grovbearbeiding med høy-hastighet |
Ikke-samsvarende indre overflater, klaringslommer |
1,0× (grunnlinje) |
|
Ra1,6 μm (63 μin) |
Standard kommersiell etterbehandling |
Generelle strukturelle monteringsflater, synlige deksler |
1.2× |
|
Ra0,8 μm (32 μin) |
Precision Finishing Pass (fzMindre enn eller lik 0,03 mm) |
Hydrauliske tetningsflater, O-ringspor, lagerseter |
1.6× |
|
Ra0,4 μm (16 μin) |
PCD-diamantflue-kutting / mikro-polering |
Optiske speil, høye-vakuumforseglingsflenser |
2.5× |

Fordeling av produksjonskostnader og leverandørkvalitetsrevisjon
Forstå kostnadsdriverne bakcnc maskinerte aluminiumskomponentergjør det mulig for innkjøpsledere å optimalisere produksjonsbudsjetter uten å ofre kvaliteten.
Primære kostnadsdrivere for CNC-maskinerte aluminiumskomponenter
1. Kjøp-til-Fly-forhold (materialutnyttelse):
Kjøp-til-Fly-forhold=(masse av rå billetlager)/(masse av ferdig del)
Hvis en del krever en 10 kg blokk for å gi en 1 kg ferdig del (10:1 forhold), blir 90 % av det kjøpte materialet til flis. Mens skrap av aluminium kan resirkuleres til omtrent 15 % av råvareverdien, øker høye materialfjerningsforhold de innledende materialkostnadene og syklustidene for maskinering.
2. Timepris for maskinverktøy:
· Standard 3-akset vertikalt bearbeidingssenter (VMC): $35–$55/time.
· Høy-4-akset horisontalt bearbeidingssenter (HMC): $65–$90/time.
· Førsteklasses samtidig 5-akset maskineringssenter (f.eks. Hermle / DMG MORI): $95–$150/time.
3. Toleransekostnadsmultiplikator:
Stramming av toleranser fra kommersiell ISO 2768-m (±0,05 mm) ned til presisjonstoleranser (±0,005 mm) utløser en eksponentiell kostnadsøkning.
Sjekkliste for leverandørkvalitetsverifisering og CMM-inspeksjon
Ved vurdering av enaluminium fresetjenesteleverandør, anskaffelsesteam bør revidere leverandører mot følgende kvalitet og utstyrsegenskaper:
DAZAO MASKINERI KVALITETSREVISJON SJEKKLISTE:
· MATERIAL INTEGRITY ->Verifisering av direkte optisk emisjonsspektrometri (OES).
· EQUIPMENT FLEET ->Høyhastighetsspindler (20 000–30 000 RPM) med TSC
· METROLOGY LAB ->Temperatur-kontrollert CMM-rom (20 grader ± 0,5 grader)
· PROCESS CONTROL ->For-bearbeiding anodiserte matematiske kompensasjonsalgoritmer
· QUALITY CERT ->ISO9001:2015 og IATF16949:2016 sertifisert
1. Materialverifiseringsevner
Har anlegget -optisk emisjonsspektrometri (OES) på stedet for å verifisere råstoffets kjemiske sammensetning og oppdage forfalskede eller-ute av-spesifiserte aluminiumslegeringer før skjæring?
2. Spindelhastighet og kjølevæskeinfrastruktur
Bruker fabrikken høye-spindler (20 000–30 000 RPM) utstyrt med høy-spindelkjølevæske (TSC større enn eller lik 70 bar) og MQL-tåkesystemer som kreves for høy-effektiv aluminiumsbrikke?
3. Metrologiutstyr
Er metrologilaboratoriet termisk kontrollert (20∘C±0.5∘C)? Driver leverandøren 3D Coordinate Measuring Machines (CMM) med skanneprober som er i stand til å verifisere sann posisjon, profilens totale utløp og overflateruhet til sub-mikronoppløsning?
Konklusjon og ingeniørhandlingsplan
Presisjonaluminium cnc fresinger avhengig av nøye håndtering av termiske, kjemiske og mekaniske variabler. Ved å matche aluminiumstempereringer (som å spesifisere 6061-T651 for spenningsstabilitet), ta hensyn til anodisering av filmvekst tidlig i designberegninger, ta i bruk 3-sløyfe DLC-belagt verktøy og følge strenge retningslinjer for DFM hjørner og veggtykkelser, kan ingeniørteam produsere deler til lavere enhetskostnader.
SJEKKLISTE FOR-PRODUKSJONSTEKNIK:
· Materialtemperering valgt (T651 spesifisert for tunge lommeplater).
· Internal vertical corner radii sized to R >= 1.1x kutterradius.
· Presisjonsboringer justert for anodiseringsvekst (50/50-regel brukt).
· Wall thickness verified (>=0.8mm for short walls, >=1.5% høyde for høye vegger).
· 3-fløyet DLC-belagt verktøy og dynamiske freseverktøybaner valgt.
· Kommersielle toleranser spesifisert (ISO 2768-m) der stramme passform er unødvendig.
For å evaluere ingeniørdesignene dine før du forplikter deg til produksjonsverktøy, kan dulast opp CAD-modellen din for en automatisert DFM-gjennomgangdirekte til vårt tekniske team.

Ofte stilte spørsmål om aluminium CNC-fresing
01.Hva er optimal spindelhastighet for fresing av Al6061 aluminium?
02.Hvorfor bør jeg velge Al6061-T651 fremfor Al6061-T6 for CNC-fresing?
03.Hvordan endrer anodisering de kritiske dimensjonene til CNC-freste aluminiumsdeler?
04.Hvorfor er 3-fløyte endefreser overlegne i forhold til 4-fløyte endefreser for aluminiumsfresing?
05.Hva er minimum veggtykkelse for presisjons CNC-freste aluminiumsdeler?
06.Hvorfor må TiAlN-belegg unngås ved fresing av aluminiumskomponenter?