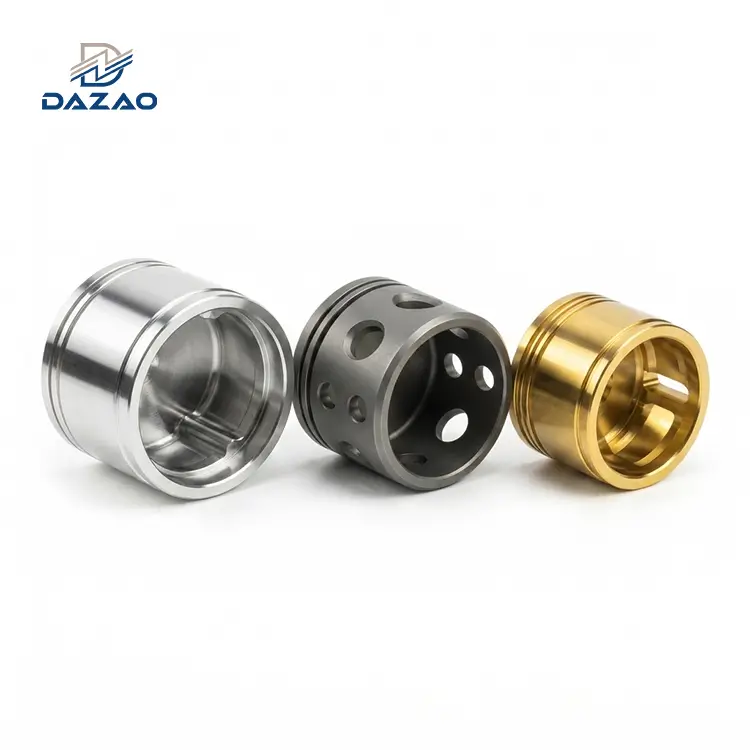
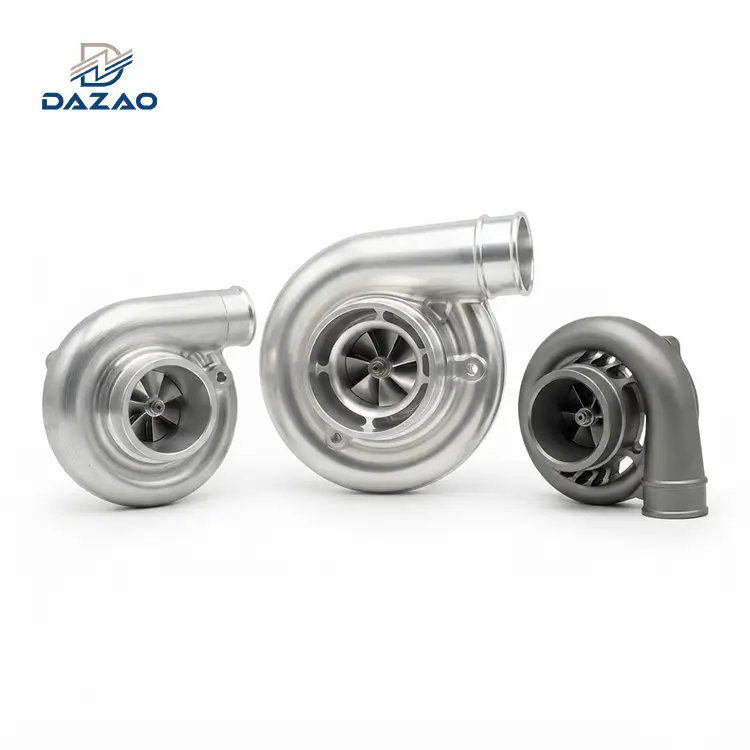
I deepsea offshore-miljøer kan svikt i en enkelt manifoldkomponent eller ventilaktuator resultere i millioner av dollar i ikke-produktiv tid (NPT) og katastrofale miljørisikoer. For disse høye-trykk, høye-temperaturforholdene (HPHT),dupleks 2205 maskineringhar blitt industristandarden. Dette nitrogen-forbedrede rustfrie stålet gir en flytegrense nesten det dobbelte av austenittiske kvaliteter og overlegen motstand mot kloridspenningskorrosjon.
Men for de fleste maskinverksteder,olje og gass CNC delerlaget avkorrosjonsbestandige legeringersom UNS S31803 eller UNS S32205 representerer et betydelig teknisk hinder. Selve egenskapene som gjør Duplex 2205 ideell for undervannstjenester (høy arbeids-herdehastighet og lav varmeledningsevne) gjør det vanskelig for standardCNC fresingog dreieoperasjoner. Hos Xiamen Dazao Machinery analyserer vi produksjonsprosessen gjennom metallurgiens linse for å sikre at den siste delen opprettholder sin utformede kjemiske integritet og dimensjonsstabilitet.

Teknisk sammenligning: Duplex 2205 vs. tradisjonelt rustfritt stål
|
Eiendom |
Duplex 2205 (UNS S32205) |
316L rustfritt stål |
Innvirkning på maskinering |
|
Avkastningsstyrke (0,2 % offset) |
450 MPa (65 ksi) |
170 MPa (25 ksi) |
Krever høyere skjærekrefter: økt verktøyavbøyning |
|
Termisk ledningsevne |
19.0 W/m·K |
16.3 W/m·K |
Varmekonsentrerer seg ved skjærekanten: degradering av verktøyspissen |
|
PREN (Pitting Resistance) |
33 til 35 |
24 til 26 |
Høyere legeringselementer øker slipeevnen |
|
Hardhet (Brinell) |
293 HB maks |
217 HB maks |
Rask flankeslitasje på hardmetallskjær |
Tekniske fallgruver: Hvorfor standard maskinering mislykkes for 2205-legeringer
Innkjøpsledere står ofte overfor et tilbakevendende problem: deler som passerer første inspeksjon, men som mislykkes for tidlig i felten på grunn av lokalisert gropdannelse eller spenningssprekker. Problemet starter vanligvis med en misforståelse av hvordankorrosjonsbestandige legeringeroppføre seg under et skjæreverktøy.
Håndtere akselerert verktøydegradering
Maskinering Duplex 2205 beskrives ofte som å kutte gummi med harde inneslutninger. Den høye duktiliteten til austenittfasen kombinert med den høye styrken til ferrittfasen fører til kraftig oppbygd-kant (BUE) og rask hakkslitasje. Mange butikker forsøker å kompensere ved å senke skjærehastigheten, men dette forverrer ofte arbeidsherdingen.
Bryte syklusen av arbeidsherding
I det øyeblikket et sløvt verktøy eller en feil matingshastighet berører overflaten av en 2205-emne, gjennomgår materialet intens lokalisert deformasjon. Dette skaper et overflatelag betydelig hardere enn kjernematerialet. Hvis den påfølgende bearbeidingspassasjen ikke trenger dypt nok til å komme under dette herdede laget, vil verktøyet svikte i løpet av sekunder. Denne syklusen av feil er grunnen til at lav{4}}kostnadsleverandører ofte sliter med konsistensolje og gass CNC deler.

Dazao kjernemetodikk: Løse de tre skjulte feilpunktene
Mens mesteparten av dokumentasjonen fokuserer på verktøygeometri og overflatehastigheter, adresserer Dazao Machinery tre kritiske tekniske faktorer som direkte påvirker den langsiktige-påliteligheten til komponenter i dypvannsmiljøer.
1. Eliminering av latent deformasjon via Multi-Stress Relief
Standard maskineringspraksis fokuserer på dimensjonene til delen umiddelbart etter at den forlater maskinen. Duplex 2205 akkumulerer imidlertid store indre påkjenninger under fjerning av tungmetaller. Hvis bearbeidingssekvensen ikke er optimalisert, vil disse spenningene frigjøres over tid (eller enda verre, under den første termiske syklusen i feltet).
Dazao bruker en protokoll for stressavlastning i flere-trinn-. Vi utfører grovbearbeiding, etterfulgt av en kontrollert naturlig aldring eller termisk stabilisering ved lav-temperatur, før den endelige etterbehandlingen går. Dette sikrer at et tetningsspor eller et gjenget grensesnitt forblir innenfor en toleranse på ±0,01 mm i hele levetiden, og forhindrer undervannslekkasjer.
2. Beskyttelse av fasebalansen i den mikro-varmepåvirkede sonen (HAZ)
Den primære fordelen med Duplex 2205 er dens 50/50 balanse mellom austenitt og ferritt. Konvensjonell høy-bearbeiding med høy varme kan forstyrre denne likevekten ved verktøyets-arbeidsstykkegrensesnitt. Overdreven varme får ferrittkornene til å vokse eller fremmer dannelsen av intermetalliske faser som Sigma, som er sprø og svært utsatt for korrosjon.
Selv om delen ser perfekt ut (Ra 0,4-finish), kan det mikroskopiske laget ha mistet sitt korrosjonsbestandige-DNA. Dazao forhindrer dette gjennom høytrykkskjølevæske (HPC)-systemer som leverer 70 bar+ direkte til skjæresonen, og fungerer effektivt som en termisk barriere for å beskytte materialets mikro-struktur.
3. Forhindre spenningskorrosjonssprekker (SCC) fra klemskader
Duplekslegeringer er følsomme for lokalisert trykkspenning. Typiske harde-kjeveklemmesystemer som brukes i CNC-dreiebenker kan etterlate mikroskopiske fordypninger på delens overflate. I høytrykks--olje- og gassapplikasjoner fungerer disse fordypningene som spenningskonsentratorer. Under påvirkning av hydrogen eller klorider blir disse stedene kjernedannelsespunktene for Stress Corrosion Cracking (SCC).
Vi bruker skreddersydde-myke kjever og multi-trykkutjevningssystemer. Ved å fordele klemkraften over et større overflateareal og bruke oppofrende grensesnittmaterialer, sikrer vi at integriteten til det metalliske gitteret forblir kompromissløs.

Kjøpervalgveiledning: Evaluering av CNC-leverandører for undervannsprosjekter
Når du vurderer en leverandør for dupleks 2205-bearbeiding, bør prisen være den sekundære beregningen. Kostnaden ved en undervannsfeil oppveier langt alle innledende besparelser. Bruk disse tekniske referansene for å undersøke produsenten din:
Fresestrategi:Bruker butikken standard 316-innsatser eller spesialiserte geometrier med PVD-belegg designet for legeringer med høyt nitrogen?
Banegeometri:Bruker de trochoidal fresing? Denne teknikken opprettholder en konstant verktøyinngrepsvinkel, noe som er obligatorisk for å redusere varmeakkumulering.
Kjølevæskeinfrastruktur:Spør om leveringen av kjølevæske. Enkel flomkjøling er utilstrekkelig. Høyt-trykk gjennom-spindelkjøling er nødvendig for å bryte brikken og evakuere varme.
FlatePassivasjon:Sørg for at butikken følger ASTM A967 for kjemisk passivering. Denne prosessen fjerner fritt jern som er innebygd under maskinering, og gjenoppretter det beskyttende passive laget av legeringen.
Hvorfor Xiamen Dazao-maskineri for olje- og gasskomponenter?
Dazao har brukt over to tiår på å foredle parametrene for korrosjonsbestandige legeringer. Vårt anlegg er ikke bare et maskinverksted: det er en ingeniørpartner som forstår kjemien bak metallet.
Sertifisert kvalitet:ISO9001:2015 og IATF16949:2016 sertifisering sikrer full sporbarhet fra råvaresmelting til sluttinspeksjonsrapporter.
Presisjonsevne:Vi opprettholder toleranser på ±0,005 mm på kritiske overflater for offshoreutstyr.
Materialkompetanse:Utover 2205 er vi spesialister på Super Duplex 2507, Inconel 718 og Monel K500.

Vanlige spørsmål
01.Hvordan forhindrer du at Duplex 2205-deler deformeres etter maskinering?
02.Hvorfor viser min Duplex 2205-del rustflekker til tross for at den er korrosjonsbestandig?
03.Hva får gjengeverktøy til å gå i stykker konstant i Duplex 2205?
04.Kan 50/50 fasebalansen kontrolleres etter bearbeiding?
05.Hvordan oppnår du en Ra 0,4 finish på en så tøff legering?
06.Hvorfor er ledetiden for Duplex 2205 vanligvis lengre enn 316 rustfri?