Hvis du surfer, vil du ofte støte på variasjoner av dette eksakte marerittet i forsyningskjeden: "En leverandør lovet en 3-dagers behandlingstid. Tre uker senere fant jeg ut at delene var vridd på maskinen og verktøyene gikk i stykker. Null kommunikasjon før fristen gikk ut, og vi hadde ingenting å teste."
For maskinvareingeniører og innkjøpsansvarlige innkjøpdeler til elektriske kjøretøyakselererte FoU-iterasjoner betyr å håndtere svært komprimerte ledetider. Forsinkelser i mottak av fysiske testmodeller fører ofte til tapte investorpresentasjoner eller forsinkede produktlanseringssykluser.
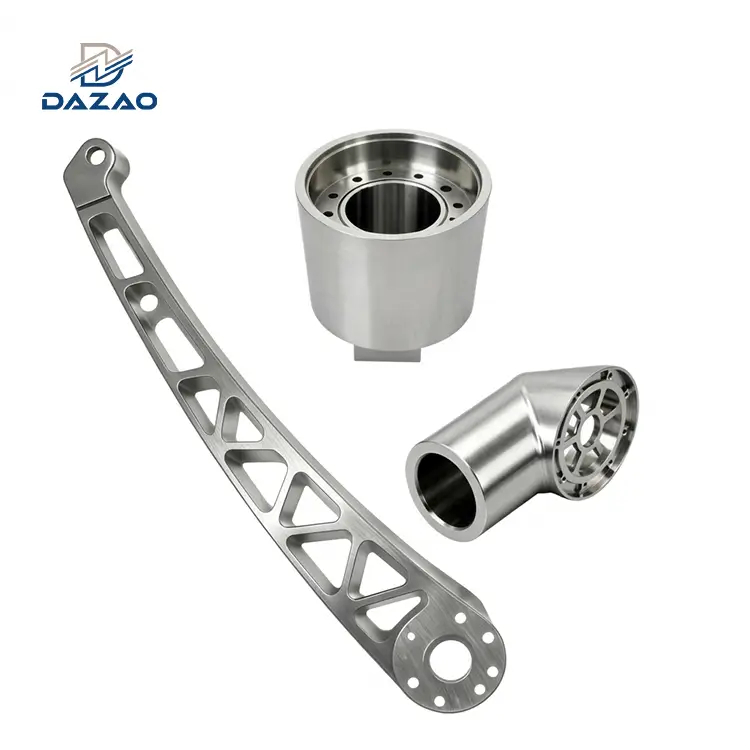
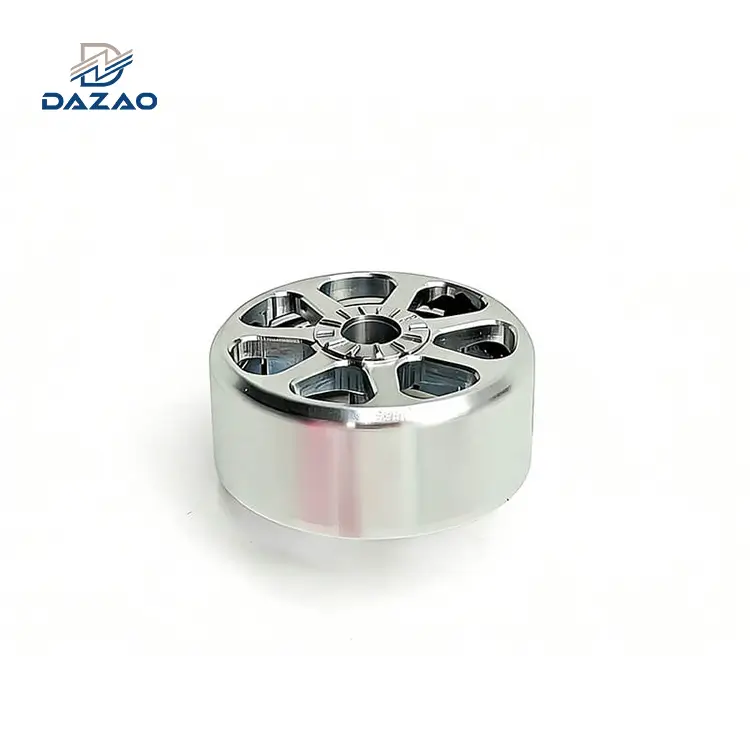
Denne tekniske casestudien beskriver hvordan Xiamen Dazao Machinery-en ISO9001:2015 og IATF16949:2016 sertifisert fabrikk for spesialtilpassede deler i Kina-utviklet kompleksetMaskinering av EV batterihusinnenfor et strengt 72-timers vindu. Ved å utnytte5-akse CNC-systemerog en 24-timers synkronisert ingeniørarbeidsflyt, leverte vi høy toleransehurtig prototyping av aluminiumkomponenter uten at det går på bekostning av strukturell integritet eller geometriske dimensjonerings- og toleransekrav (GD&T).
72-timersutfordringen: Hvorfor standardfabrikker mislykkes ved deler til elektriske kjøretøy
Klienten, en ny EV-oppstart, krevde en funksjonell-prototype for batterikabinett av aluminium i full skala for å utføre termodynamikk og lekkasjetesting. Testdataene var en forutsetning for en kommende serie B-finansieringsrunde planlagt 96 timer senere.
Standard maskinverksteder krever vanligvis to dager bare for å skaffe den massive 6000--serien av aluminiumsemballasje, etterfulgt av ytterligere fire til fem dager for grovarbeid, avlastning og etterbehandling. En tre-dagers frist er matematisk umulig uten forhåndstildelt maskinkapasitet og aggressiv optimalisering av CAM-verktøybanene.

Prosjektspesifikasjoner og tekniske krav:
|
Teknisk parameter |
Spesifikasjonskrav |
Maskineringsutfordring |
|
Materiale |
Al6061-T6 Billet |
Høy materialfjerningshastighet (MRR) kreves; utsatt for intern stressfrigjøring og vridning. |
|
Dimensjoner |
850 mm x 620 mm x 145 mm |
Krever store-reise 5-akse eller 3+2-akse CNC-porter. |
|
Veggtykkelse |
Minimum 2,5 mm |
Høy risiko for vibrasjoner og skravling under endefresing i dype hulrom. |
|
Væskekjøling |
Integrerte serpentinkanaler |
Kompleks verktøybaneinterpolering; krever høy spindelstivhet. |
|
Tetningsoverflate |
IP67 O-ringspor |
Strenge ±0,02 mm toleranse og Ra 0,8 overflatefinish for væskeoppsamling. |
Dazaos 3-dagers utførelsesplan for hurtig prototyping av aluminium
For å møte den harde tidsfristen på 72 timer, omgikk Dazao Machinery standard sekvensielle produksjonsfaser og implementerte et samtidig teknisk rammeverk.
Dag 1: Al6061 Materialallokering og samtidig CAM-programmering
Innen 60 minutter etter generering av PO ble vår automatiserte fleksible produksjonslinjeprotokoll aktivert. I stedet for å vente på eksterne materialleverandører, trakk vi en 850 mm x 620 mm Al6061-T6-blokk direkte fra vår interne råvarebuffer. Samtidig startet våre produksjonsingeniører Mastercam-programmering, og prioriterte grovbearbeidingsbanene slik at maskinen kunne begynne å kutte mens etterbehandlingsbanene fortsatt ble beregnet.
Dag 2: 24/7 5-Axis CNC Fresing & Deep Cavity Optimization
Vi tildelte et høy-stiv 5--akset CNC-maskinsenter utstyrt med en 20 000 RPM-spindel. Med en streng 24{{9}-timers skiftplan, håndterte dagskiftet den aggressive volumetriske grovbearbeidingen{11}}som fjernet opptil 80 % av materialmassen. Nattskiftet tok sømløst over for semi-finishing og finishing, ved å bruke 70-bars kjølevæske med gjennomspindel (TSC) for å evakuere spon fra de dype væskekjølekanalene og forhindre gjenskjæring.
Dag 3: CMM-toleranse og fremskyndet global frakt
Ved time 60 var delen av maskinen. Den kom umiddelbart inn i vårt klimakontrollerte-inspeksjonslaboratorium. Bruke en sekskantKoordinatmålemaskin (CMM), undersøkte vi IP67-forseglingssporene og monteringsbossene for å bekrefte toleransen på ±0,02 mm. Etter en rask ultralydsrensing og kjemisk konverteringsbelegg (RoHS-kompatibel), ble kabinettet sikkert pakket og sendt via hurtig internasjonal luftfrakt.
3 skjulte fallgruver i maskinering av batterihus til elbiler (og våre DFM-løsninger)
Mange leverandører hevder å tilby raske behandlinger ved ganske enkelt å øke matehastighetene. Imidlertid introduserer aggressiv maskinering av store elektriske kjøretøydeler alvorlige mekaniske og termiske risikoer. Her er hvordan ingeniørteamet vårt begrenset de tre vanligste årsakene til prototypefeil.
Fallgruve 1: Kontrollere termisk vridning i tynne-veggkapslinger
Standard fabrikktilnærming: For å spare tid, kjører standardbutikker høye-fôringer og går umiddelbart over til etterbehandling. Når den massive 850 mm delen er løsnet fra skrustikken, frigjøres de indre spenningene i den hurtige prototypen av aluminium, noe som får de 2,5 mm tynne veggene til å deformeres med opptil 1,5 mm, noe som gjør IP67-forseglingen ubrukelig.
Dazao-løsningen: Vi programmerte en beregnet "Roughing - Stress Relief - Finishing"-syklus. Etter å ha fjernet 80 % av materialmassen, stoppet vi med vilje maskinen, løsnet delen helt og lot den hvile i 2 timer for naturlig å frigjøre indre spenninger. Deretter -festet vi den på nytt ved å bruke kontrollerte, lav-vakuumarmaturer for de siste 0,5 mm etterbehandlingene. Dette sikret at den massive bunnplaten holdt en flathet på 0,05 mm over 800 mm.
Fallgruve 2: Eliminering av verktøyprat i flytende kjølekanaler
Standard fabrikktilnærming: Operatører laster 3D-modellen nøyaktig slik den er gitt. Ved maskinering av de dype hjørnene på kjølekanalene, lider standard endefreser av alvorlig overheng (L/D-forhold > 5), noe som resulterer i ekstreme vibrasjoner, brudd på verktøyet og uthullede overflater. Maskinen stopper, tilpassede verktøy for lang rekkevidde- bestilles, og prosjektet er forsinket med en uke.
Dazao-løsningen: I løpet av den første timen med sitering kjørte ingeniørene våre verktøybanesimuleringer for å identifisere kollisjons- og skravlingsrisikoer. Vi sendte umiddelbart klienten enDesign for Manufacturing (DFM)markering. Vi identifiserte at en 5 mm indre hjørneradius i en dybde på 60 mm ville forårsake skravling. Vi foreslo å modifisere de ikke-kritiske radiene til 8 mm, slik at vi kunne bruke en tykkere, standard stiv endefres. Klienten godkjente endringen på 10 minutter, og eliminerte et stort feilpunkt før spindelen i det hele tatt startet.
Fallgruve 3: Løsning av "Time Zone Black Hole" for oversjøiske anskaffelser
Klagen: "Den verste delen av å sende presserende deler til en asiatisk leverandør er 12-timers tidssonegapet. Hvis en maskin varsler i løpet av nattskiftet, sitter prosjektet dødt til neste morgen."
Dazao-løsningen: Som en erfaren produsent og global leverandør distribuerer vi en Shadow Shift Protocol for kritiske tids-sensitive prototyper. Våre nattskift er ikke bare bemannet av operatører. Vi krever tilstedeværelsen av en flytende engelsk-talende prosjektleder (PM) og en produksjonsingeniør på gulvet. Da det amerikanske-baserte ingeniørteamet våknet på dag 2, mottok de ingen maskinfeilvarsel. I stedet fant de en e-post som inneholdt midt-bilder og foreløpige CMM-data for grovbearbeidingsfasen.

Konklusjon:Hvorfor er Dazao din pålitelige produsent av EV-komponenter i Kina?
Å gjennomføre hurtigprototyping av aluminiumsprosjekter for bilindustrien krever langt mer enn bare raske maskinverktøy. Det krever en grundig forståelse av metallurgi, aktiv DFM-intervensjon og strenge kvalitetskontrollprotokoller i tråd medIATF16949-standarder.
Når du har å gjøre med deler til elektriske kjøretøy med høye-innsats, handler det å velge riktig produsent i Kina om å beskytte FoU-tidslinjen din og ingeniørbudsjettet ditt. Xiamen Dazao Machinery leverer eksakte-toleranseprototyper etter planen, med transparent kommunikasjon i alle faser av produksjonsprosessen.

Vanlige spørsmål
01.Hvordan garanterer du en 3-dagers ledetid uten å knuse verktøy i dype kjølekanaler?
02. Min siste hurtigprototyping av aluminiumsdel ble skjev som en banan etter å ha løsnet. Hvordan forhindrer du dette?
03.Hva skjer hvis 3D-modellen min har dype indre radier som standardverktøy ikke kan nå?
04.Hvordan håndterer Dazao maskinfeil over natten for presserende utenlandske bestillinger?
05.Leverandører hevder ofte at deler er "inspisert", men O-ringsporet lekker. Hvordan bekrefter du dette?
06.Hvor ofte vil jeg motta oppdateringer i løpet av et 72-timers fremskyndet maskineringsprosjekt?