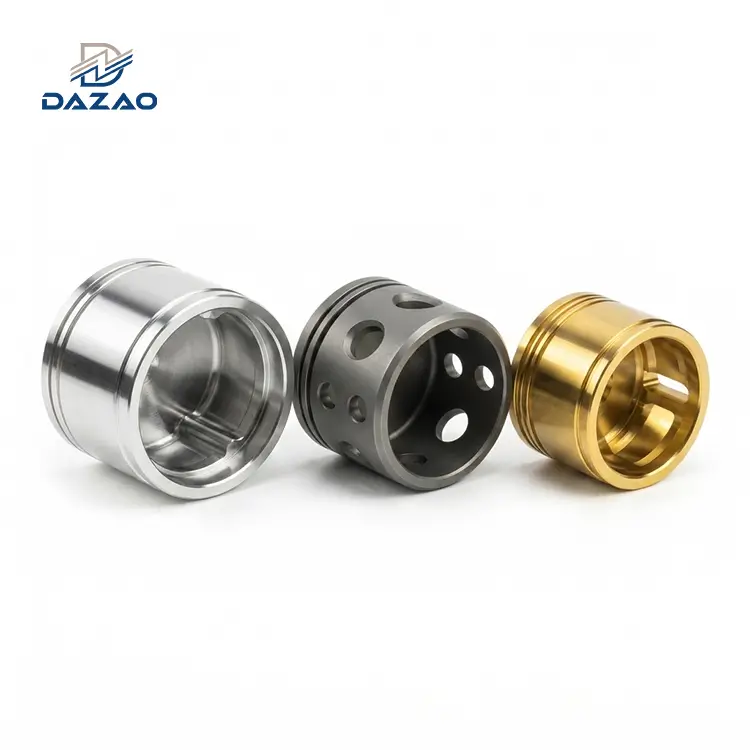
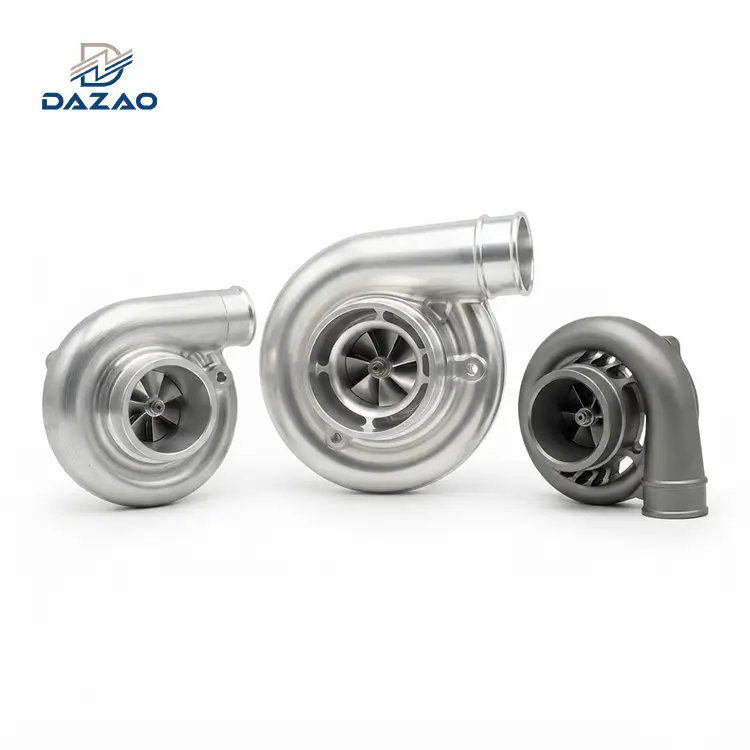
Bruk 3D-utskrift for tidlig-konseptvalidering, komplekse interiørkanaler og ikke-lastbærende-geometriske modeller der ledetiden er under 48 timer. Bytt til CNC-bearbeiding så snart designet krever strukturell stivhet, dimensjonstoleranser strammere enn ±0,05 mm, ekte isotropiske materialegenskaper som Al6061-T6, POM-C eller PEEK, trykktett forsegling eller produksjonsmengder over 20 enheter.
Fra prototype til produksjon: Når bør du velge CNC-bearbeiding eller 3D-utskrift?
Å velge mellom CNC-maskinering og 3D-utskrift avgjør om et maskinvareutviklingsprogram oppfyller sine verifikasjonsmilepæler eller stopper i kostbare tekniske endringsordrer (ECO). I kontraktsproduksjon er additive og subtraktive metoder komplementære arbeidsflyter designet for spesifikke stadier av produktets livssyklus. Forståelsenår du skal bruke CNC i stedet for 3D-utskriftforhindrer mekaniske feil under funksjonell benktesting og beskytter enhetsmarginer som produksjonsvolumskalaer.

Prototype til produksjon: A Workshop Reality Check on Engineering Decisions
Produksjonsbegrensninger vises ikke alltid i CAD-modelleringsprogramvare. Hos Xiamen Dazao Machinery mottar produksjonsavdelingen ofte overføringsforespørsler når raske-prototypvalg mislykkes i fysisk kvalifikasjonstesting.
Et typisk tilfelle involverte en automasjonsklient som utviklet en 15 MPa hydraulisk manifoldblokk. For å korte ned ledetidene brukte prosjektteamet direkte metalllasersintring (DMLS) med AlSi10Mg-pulver for å bygge sine funksjonelle valideringsenheter.
Under statisk trykktesting utviklet de trykte blokkene mikro-fissurlekkasje over de indre væskebyssene ved 11,2 MPa. Videre ble de trykte innvendige M4-gjengene strippet under 1,8 N·m av monteringsmomentet på grunn av lav lokalisert materialhardhet. Kunden pådro seg tre ukers nedetid for testcellene og kasserte utskrevne emner verdt 4200 USD.
Dazao løste problemet ved å overføre komponenten til solid billet Al6061-T6 ved å bruke vårtilpassede CNC maskineringstjenester. Ved å bruke stiv multi-aksefresing holdt vi hullplasseringene til 0,015 mm og leverte verifisert lekkasje-tett ytelse ved 22,5 MPa-sikkert trykk.
EvaluererCNC vs 3D-utskrift for prototyperkrever gjennomgang:
· Dynamisk belastningsfordeling, slagfasthet og lokalisert utmattelsesadferd.
· Driftstemperaturen varierer fra -40 grader til +120 grader og materialets termiske ekspansjonskoeffisienter.
· Geometrisk dimensjonering og toleranse (GD&T) datumstrukturer, gjengeuttrekksstyrke- og lagertilpasninger.
· Total kostnadsprogresjon fra engangsprøvedeler til serier av 500+ enheter.
Dimensjonsnøyaktighet, materialintegritet og overflatekvalitet
Datablad for additivsystemer fremhever teoretisk ytelse under renromsforhold. I motsetning til dette gir subtraktiv CNC-bearbeiding fra sertifisert smidt eller ekstrudert materiale forutsigbare, standardiserte metallurgiske egenskaper som samsvarer med ASTM- og ISO-standardene.

Dimensjonstoleranse og monteringstilpasning (CNC vs 3D-utskriftsnøyaktighet)
EvaluererCNC vs 3D-utskriftsnøyaktighetetablerer praktiske grenser for monteringsdesign:
· Industriell 3D-utskrift (SLA, SLS, SLM/DMLS):Standard repeterbare toleranser faller mellom ±0,10 mm og ±0,30 mm. Tilsetningskomponenter opplever ikke-jevn krymping, termisk krølling over store flate spenn og laserpunktdiameterbegrensninger (vanligvis 0,07 mm til 0,12 mm). Kritiske presspasninger-, som H7-lagerboringer, kan ikke trykkes pålitelig uten sekundær maskinering.
· Presisjons CNC-bearbeiding:Dazao kontrollerer lineære toleranser til ±0,005 mm til ±0,025 mm, etter våre etablerteprototype aluminium CNC toleranse spesifikasjoner. Plassering av repeterbarhet (±0,002 mm) på stive maskinrammer forhindrer uforutsigbar geometrisk forvrengning på funksjonelle paringsflater.
|
Dimensjons- og geometrisk parameter |
Industriell 3D-utskrift (SLS / SLM) |
Presisjons CNC-bearbeiding (VMC / 5-akse) |
Teknisk innvirkning på montering |
|
Lineær toleranse (opptil 100 mm) |
±0,15 mm til ±0,25 mm |
±0,010 mm til ±0,020 mm |
Tilsetningsstoff krever løse klaringer; CNC tillater presise glidepasninger |
|
Hulldiameter/boringsrundhet |
±0,10 mm (ut-av-runddrift) |
±0,008 mm (H7 standardboring) |
Additive risikoer med tap av forhåndsbelastning; CNC opprettholder sirkularitet |
|
Planhet over 150 mm spenn |
0,20 mm til 0,50 mm (termisk forvrengning) |
0,015 mm til 0,030 mm |
Additive risikoer ansikt pakningslekkasjer; CNC sikrer flat tetting |
|
Overflateruhet (Ra) |
6,3 µm til 12,5 µm (Som-trykt) |
0,8 µm til 1,6 µm (som-bearbeidet) |
Additiv forårsaker dynamisk tetningsslitasje; CNC opprettholder O-ringforsegling |
For strenge ingeniørprosjekter, referansestandard bearbeidingstoleranser i aluminiumhjelper med å angi gjennomførbare dimensjonale forklaringer før produksjonstegninger frigis.
Mekanisk integritet og anisotropi (CNC vs 3D-utskriftsmaterialer)
En viktig fysisk forskjell mellomCNC vs 3D-utskriftsmaterialerer strukturell isotropi.
· Additiv anisotropi (Z-akselag):FDM-, SLA-, SLS- og metallpulver-sengprosesser viser retning-avhengig av mekanisk ytelse. Strekkbelastninger påført i byggeretningen trekker direkte på mellom-sjikts fusjonsgrenser, der strekkstyrken typisk er 15 % til 40 % lavere enn i horisontalplanet. Under sykliske bøye- eller skjærbelastninger forplanter brudd seg langs disse sveisegrensene.
· Isotropisk CNC-lager:Maskinering fjerner metall fra støpte, valsede eller ekstruderte emner tilgjengelig i vårsertifisert teknisk plast- og metallegeringsbeholdning. Solid masse gir ensartede kornstrukturer, null indre mikro-tomrom og konsistent utbytteytelse i alle romlige orienteringer.
Når en del utsettes for høye dynamiske belastninger, utkragende bøyning eller væskeinneslutning, eliminerer smidde emnematerialer uventet lagseparasjon.
Overflateruhet og etterbehandlingsarbeidsflyter
Siden-trykt pulver-sengdeler har en overflateruhet (Ra) mellom 6,3 µm og 12,5 µm. Å produsere glatte flater krever manuell perleblåsing, sliping eller kjemisk utjevning.
CNC-fresing oppnår en-skjærende overflatefinish på Ra 1,6 µm med standardverktøy, og ned til Ra0,4 µm til 0,8 µm på etterbehandlingsbaner med høy-hastighet eller presisjons sylindrisk vending. Denne grunnlinjen muliggjør direkte anvendelse avstandarder for overflatebehandling av aluminium og anodisering, strømløs nikkelbelegg eller passivering uten intensiv for-polering.
Workshop Insights: 3 Traps Generic Manufacturing Guides Miss
Standard prosesssammenligninger behandler ofte 3D-utskrift og CNC-fresing isolert. Produksjonsgulvdata avslører tre spesifikke risikoer som påvirker testresultater og prosjektbudsjetter.

Felle 1: Sekundær maskineringsoverhead i 3D-utskrift av metall
Fagpublikasjoner antyder ofte at metalladditivtrykk skaper ferdige komplekse komponenter i ett enkelt trinn. For presisjonsteknikk fungerer direkte metallutskrift bare som en nesten-net-form blankingoperasjon.
ProdusererCNC vs 3D-utskrift for metalldelerkrever en sekvens med flere-trinn:
1. Utskrift:24 til 60 timer i et forseglet argonbyggkammer.
2. Stress-avlastende varmebehandling:Vakuumovnsgløding ved 300 grader til 1050 grader for å frigjøre gjenværende laserspenninger og forhindre sprekkdannelse under bunnplateavskjæring.
3. Lednings-EDM-separasjon:Delvis avskjæring fra den tykke substratplaten.
4. Fjerning av støtte:Manuell sliping og blanding av støttekontaktpunkter.
5. Sekundær 5-akset CNC-bearbeiding:Re-feste emnet med spesialtilpassede myke kjever til å bearbeide O-ringspor, rømme H7-hull, flate-flate tetningsflater og gjenger.
Med tanke på maskinkjøringshastigheter, programmering for begge prosesser, wire EDM-kostnader og termisk prosessering, koster en metall-trykt del ofte 2,5× til 4× mer enn å bearbeide hele komponenten fra solid barre på et 5-akset CNC-senter.
Felle 2: Plastoverholdelsesmasker Mekanisk monteringsinterferens
Ingeniører som verifiserer plastprototyper bruker ofte SLA-harpikser eller SLS-nylon. Et vanlig problem oppstår når en sammenstilling som inneholder flere komponenter passer og sykler jevnt i SLS-nylon, noe som fører til at teamet frigir designet for metallproduksjon.
Tenk på modulusdifferensialen:
· Plastprototype (SLS Nylon 12, bøyemodul ~1,5 GPa):En aksel med +0.03 mm interferens inne i en boring med -0,02 mm klaring bøyer seg elastisk, noe som resulterer i jevn manuell rotasjon.
· Produksjonsmetalldel (Al6061-T6, modul ~69 GPa):Nøyaktig samme dimensjoner gir null elastisk avbøyning, noe som resulterer i umiddelbar mekanisk gnaging eller anfall.
Kinematiske kontroller må verifiseres ved å bruke materialer som samsvarer med målproduksjonslegeringens elastisitetsmodul.
Felle 3: Under-overflateporøsitet og langvarig-kryp under belastning
Additiv produksjon bygger komponenter ved å smelte sammen materiale lag for lag. Selv under optimaliserte laserparametere inneholder metallpulver-sengfusjonsdeler vanligvis 0,2 % til 1,5 % mikro-porøsitet.
Selv om disse komponentene kan bestå korte benkevalueringer:
· Under væske/pneumatisk trykk:Mikro-tomrom kobles sammen langs korngrensene under vedvarende hydrostatisk trykk, noe som fører til sakte trykktap eller væskesug gjennom tynne seksjoner (under 2,0 mm).
· Under statisk klemkraft:3D-trykte polymerer viser viskoelastisk krypning. Boltede flenser, klikk-klemmer eller fjærklaffer under kontinuerlig spenning mister klemkraften i løpet av 72 til 500 timer, og løsner sammenstillingene.
For kontinuerlig trykk, vakuumservice eller permanent mekanisk fastspenning, evaluering3D-utskrift eller CNC-bearbeiding for funksjonelle prototyperfavoriserer solid billettlager for å forhindre feltfeil.
Trinn-for-stadiumbeslutningsramme: fra konsept til kjøring-Rate produksjon
Maskinvareprogrammer følger strukturerte designporter. Valg av CNC- eller 3D-utskrift for deler avhenger av verifiseringsmålene for hver fase:
· Fase 1 (konseptvalidering) → 3D-utskrift (SLA / SLS / FDM)
· Fase 2 (Funksjonell / DVT-testing) → CNC-bearbeiding (Billet Stock CNC)
· Fase 3 (lavt-volumpilot / PVT) → CNC-bearbeiding (batchfestet CNC)
· Fase 4 (full produksjon) → Sprøytestøping eller høytrykksstøping-

Trinn 1: Konseptutforskning og ergonomiske modeller
Under innledende geometrigjennomganger, romlige mockups og tidlige stylingsjekker er rask behandlingstid prioritet.
· Anbefalt teknologi:Industriellraske SLA- og SLS 3D-utskriftsmuligheter.
· Ingeniørformål:Bekreft utseendet på industridesign, ergonomi for håndgrep, romlige konvolutter for interne PCB og klaring til ledningsnettet.
· Målomvending:24 til 48 timer.
· Gjennomsnittlig kostnad:$30 til $120 per del.
· Prosessbegrensning:Unngå dynamiske falltester, termiske kamre eller strukturelle momenttesting på disse delene, da dataene ikke vil gjenspeile produksjonsegenskaper.
Trinn 2: Funksjonell verifisering og miljøbelastningstesting
Når du går inn i Design Verification Testing (DVT), må deler tåle faktiske driftsmiljøer.
· Anbefalt teknologi:3-akset og 5-akset CNC-bearbeiding ved bruk av massiv stang eller plate.
· Ingeniørformål:
· Termisk sykling fra -40 grader til +120 grader uten dimensjonskryp eller forvrengning.
· Dynamometerbelastningskontroller, dynamisk vibrasjonstesting (MIL-STD-810G) og falltester.
· Væsketrykkinneslutning og testing av O-ringflate-.
· Materialvalg:Ekte produksjonslegeringer av-kvalitet inkludert Al6061-T6, Al7075-T6, AISI 316L, POM-C og PEEK.
· Prosessbegrensning:Gjennomgå standarddesign for produksjonsretningslinjer for aluminiumsdelerfor å bekrefte innvendige radier (R større enn eller lik 1,0 mm) og unngå dype innvendige lommer som øker verktøyslitasjen.
Trinn 3: Broproduksjon med lavt-volum
Mellom tidlig prototyping og full produksjonsverktøy krever programmer ofte 50 til 1000 produksjonskomponenter-.
· Anbefalt teknologi:Å velge CNC-maskinering eller 3D-utskrift for lavvolumproduksjon favoriserer fler-gravsteinsbeslag på CNC-maskineringssentre.
· Kapitaleffektivitet:Omgår $15 000 til $80 000 i verktøykostnader på forhånd og eliminerer 8 til 14 ukers ledetid for formfabrikasjon.
·
Kvalitetssikring:Maskinering leverer IATF16949-kompatibel prosesskapasitet (CpkStørre enn eller lik 1,33) på kritiske funksjoner, noe som gir nøyaktig repeterbarhet for regulatoriske innsendinger og pilotenheter.
Totalkostnadskrysningsanalyse: Når skal du bytte prosesser
Analyserer3D-utskrift vs CNC maskineringskostnadstrukturer krever sammenligning av innledende CAM-oppsettoverhead med inkrementelle per-del syklustider.
Kostnadsstrukturmodellen
Totale produksjonskostnader (Ctotal) beregnes ved å bruke disse produksjonsmodellene:
CNC totalkostnad=CCAM+CArmatur+N×(tsyklus×Rspindel+Vbillet×ρ×Pmateriale+Cverktøy-slitasje)
Totalkostnad for 3D-utskrift=N×(Vdel×(1+ sløseri)×Ppulver+tprint-lag×Rmaskin+Cpost-prosessen)
Hvor CCAMog CArmaturer faste oppsettskostnader, N er batchantall, Vdel er delvolum, Vbilleter rålagervolum, ogsløserirepresenterer ikke-gjenbrukbart pulveravfall. Gjennomgang avfaktorer som påvirker kostnadene for maskinering av aluminiumhjelper med å identifisere måter å strømlinjeforme CNC-priser.
Enhetskostnadssammenligning etter mengde
Tabellen nedenfor viser faktiske produksjonskostnader for et industrielt sensorhus (120 mm×80 mm×45 mm, volum 185 cm3) produsert på Dazao:
|
Produksjonsmengde |
DMLS metall 3D-utskrift (enhetskostnad) |
CNC 5-akset fresing (enhetskostnad) |
Ledetid: 3D-utskrift |
Ledetid: CNC-bearbeiding |
Anbefalt rute |
|
1 enhet |
$380.00 |
$420,00 (inkluderer $280 CAM-oppsett) |
2 dager |
3 dager |
3D-utskrift (hastighetsfordel) |
|
5 enheter |
$365.00 |
$145.00 |
3 dager |
4 dager |
CNC-bearbeiding (kostnad redusert med 60 %) |
|
20 enheter |
$350.00 |
$68.00 |
6 dager |
5 dager |
CNC-bearbeiding (kostnad redusert med 80 %) |
|
100 enheter |
$345.00 |
$39.50 |
18 dager |
7 dager |
CNC-bearbeiding (høy-gjennomstrømningsfordel) |
|
500 enheter |
$340.00 |
$28.00 |
45+ dager |
14 dager |
CNC-bearbeiding (klare stordriftsfordeler) |
Hybrid Manufacturing Strategies: Kasusstudier fra Dazao
Moderne produksjonsanlegg bruker additive og subtraktive operasjoner sammen for å løse vanskelige tekniske krav.
Tilfelle 1: 3D-trykte armaturer for kompleks 5-akset CNC-fresing
· Utfordring:En medisinsk klient trengte 30 sett med komplekse, organiske kirurgiske armbraketter i rustfritt stål 316L. Å lage tilpassede herdede verktøy-stålfester vil kreve $6500 og to uker med wire EDM-arbeid.
· Hybrid tilnærming:Dazao-trykte tilpassede konforme myke kjever i karbon-fiber-forsterket nylon ved bruk av industriell FDM på 14 timer for $85 i materiale.
· Resultat:De trykte kjevene festet de komplekse organiske formene sikkert uten å ripe opp finishen eller avbøyes under skjærekrefter. Batchen ble fullført innen 6 virkedager ved å bruke vårhøy-bearbeidingsprosesser i aluminiumog multi-freseoppsett.
Tilfelle 2: Metallutskrift med presisjon sekundær CNC-fresing
· Utfordring:En væskevarmeveksler for romfart krevde interne konforme gitterkjølepassasjer som var umulige å bearbeide med skjæreverktøy. Det ytre grensesnittet krevde imidlertid en Ra 0,4 µm tetningsflens og åtte M3 tappet hull holdt til en sann posisjon innenfor 0,012 mm.
· Hybrid tilnærming:
1. Additivtrinn: DMLS (AlSi10Mg) dannet interne gitterstrømningskanaler mens de etterlot +1.0 mm lager på kritiske parringsgrensesnitt.
2. Termisk trinn: Det rå trykte emnet gjennomgikk vakuumspennings-avlastningsovnsgløding.
3. Subtraktivt trinn: En 5-akse presisjons CNC-senterflate-frest tetningsflater til Ra 0,4 µm, rømmede H7 dyvelhull og gjengefreste M3-hullmønstre.
· Resultat:Klienten mottok de interne strømningsbanene muliggjort av additiv produksjon samtidig som de presisjonstoleransene som kreves for væskeforsegling, ble opprettholdt.
Sjekkliste for engineering og innkjøp
Bruk denne 5-punkts sjekklisten utviklet av Dazao-ingeniører før du sender inn produksjonstegningene:
Fem-utvalgsmatrise
1. Mekanisk lasting og miljø:Opplever komponenten dynamisk skjærkraft, utkragende avbøyning, høy vibrasjon eller væsketrykk over 1,0 MPa? Hvis ja, velg CNC-bearbeiding.
2. Toleransekonvolutt:Krever tegningen lineære toleranser strammere enn ±0,05 mm, lagerboringsrundhet innenfor 0,01 mm, eller flathet under 0,03 mm? Hvis ja, velg CNC-bearbeiding.
3. Intern geometri:Har delen interne lukkede kanaler, komplekse interne kjølegitter eller organiske hulrom som er utilgjengelige for skjæreverktøy? Hvis ja, velg 3D-utskrift (eller en hybrid DMLS + CNC-prosess).
4. Batchantall:Er totalbehovet mellom 10 og 2000 enheter? Hvis ja, velg CNC-bearbeiding for optimal enhetskostnad og gjennomstrømning.
5. Leveringsvindu:Er en visuell mockup nødvendig på-nettstedet innen 48 timer for gjennomgang av design? Hvis ja, velg 3D-utskrift (SLA/SLS).
Hurtig-valgreferanse for produksjonsmetode
|
Søknad / Krav |
Anbefalt metode |
Materialvalg |
Oppnåelig toleranse |
Typisk overflateruhet ( RaRa ) |
|
Visuell form og ergonomisk sjekk |
SLA 3D-utskrift |
UV-herdbar harpiks/ABS-som |
±0,15 mm |
1.6 - 3.2 µm (glatt) |
|
Høy-temperaturkanaler |
SLS 3D-utskrift |
PA12 Nylon / Glass-Fylt PA |
±0,20 mm |
6.3 - 10.0 µm (matt) |
|
Presisjonsvæske / Hydraulikkblokk |
5-akset CNC-fresing |
Al6061-T6 / Al7075-T6 |
±0,010 mm |
0,8 µm (Direkte fresing) |
|
Halvledervakuumkammer |
CNC fresing og dreiing |
Al6061-T6 / SS316L (smidd) |
±0,005 mm |
0.4 - 0.8 µm (passivert) |
|
Slitasjebestandig-bøssing/guide |
CNC presisjonsdreiing |
POM-C / PEEK / Delrin |
±0,012 mm |
0,8 µm (snudd) |
|
Konform kjøleverktøyinnsats |
Hybrid: DMLS + CNC |
Verktøystål 1.2709 (MS1) |
±0,008 mm (maskinbearbeidet) |
0,4 µm (kritiske ansikter) |
Sammendrag: Velge den optimale prosessen med Dazao
Å velge mellom CNC-maskinering vs 3D-utskrift er en praktisk ingeniørbeslutning basert på toleransegrenser, fysiske driftsbelastninger og produksjonsvolum.
Additiv utskrift gir rask behandlingstid for tidlige visuelle modeller og deler med indre tomrom. Når komponenter går inn i funksjonskvalifikasjoner, håndterer dynamiske belastninger, krever væskeforsegling eller skalerer over 10 enheter, gir CNC-bearbeiding fra massivt emnemateriale den dimensjonale presisjonen, strukturelle påliteligheten og kostnadseffektiviteten som er nødvendig for kommersiell produksjon.
Xiamen Dazao Machinery driver et ISO9001:2015 og IATF16949:2016 sertifisert presisjonsproduksjonsanlegg utstyrt med multi-akse CNC-fresing, høy-dreiing og automatisert CMM-inspeksjon. Vår ingeniørgruppe vurderer CAD-modeller under tilbud for å optimalisere verktøytilgangen, foreslå produksjonslegeringer og sikre at komponenter oppfyller spesifikasjonene fra den første artikkelkjøringen.
Klar til å validere designet ditt?
Send inn tekniske CAD-filer for produksjonsgjennomgang og et detaljert CNC-tilbud.

Vanlige spørsmål
01.Hvorfor stripes 3D-trykte tråder enkelt sammenlignet med CNC-maskinerte tråder?
02.Kan 3D-printede deler holde tette lagerboringstoleranser uten sekundær maskinering?
03.Hvorfor passer 3D-printede plastprototyper lett sammen, men mislykkes når de er maskinert i metall?
04.Hva forårsaker væskelekkasje i metall 3D-printede hydrauliske eller pneumatiske prototyper?
05.Ved hvilket ordrevolum blir CNC-maskinering billigere enn 3D-utskrift?
06.Hvordan kombinerer Dazao 3D-utskrift og CNC-maskinering i en hybrid arbeidsflyt?