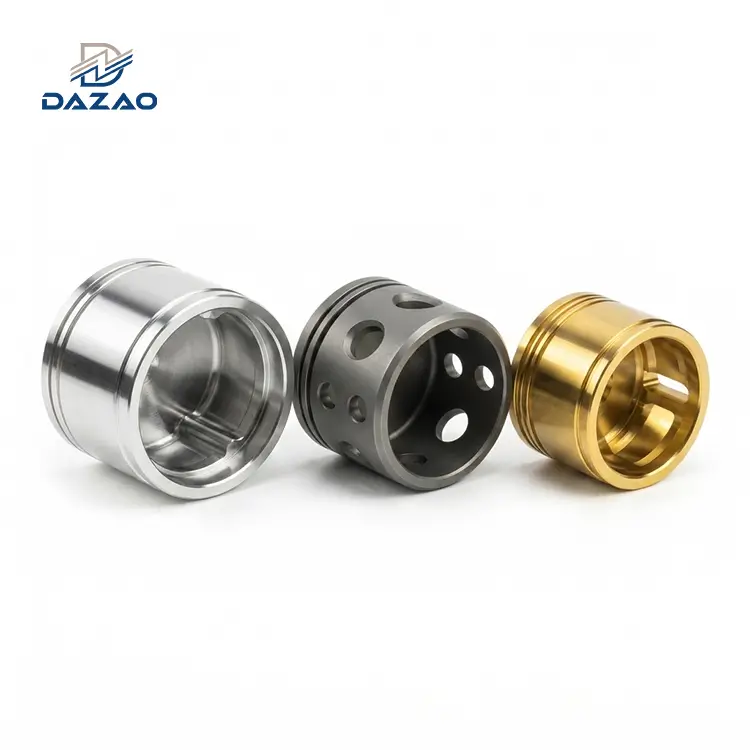
For mekaniske ingeniører, prosjektledere og innkjøpsledere sourcingcnc aluminium dreiedeler, for å oppnå konsistent dimensjonsstabilitet, stramme geometriske toleranser og sub-mikron overflatebehandling krever direkte kontroll over tre fysiske feilmoduser:Bygget-oppkant (BUE)verktøynedbrytning, etter-bearbeiding av gjenværende spenningsbelastning og kjemisk for{1}}forbehandling dimensjonell erosjon før anodisering.
Key Engineering Performance Indicators
|
Teknisk parameter / metrisk |
Kommersiell standard benchmark |
Dazao Presisjonsproduksjonsgrense |
Primær Engineering Mitigation Strategy |
|
Maskineringstoleranse (OD/ID) |
±0,025 mm (±0,0010 tommer) |
±0,005 mm (±0,0002 tommer) |
Termisk stabiliserte dreiebenker + lukket-sløyfe optisk CMM-tilbakemelding |
|
Overflatefinish (Ra) |
Ra1,6 μm (63 μin) |
Ra0,4 μm (16 μin) |
Polert PCD diamantverktøy + 70 Bar High-Pressure Coolant (HPC) |
|
Råstoff Temperering |
T6 standard |
T651 Stress Reliefed |
Eliminerer asymmetrisk spenningsforvrengning under dype svingende kutt |
|
Anodisering av forhånds-kompensasjon |
Retrospektiv inspeksjon |
Matematisk offset |
Står for 5–12 μm alkalisk etsetap vs oksidfilmvekst |
|
Tynn-Ovalitet for veggboring |
0,025 mm |
0,003 mm |
360-graders piezo-kontrollerte myke kjever + 2-trinns klemmeprotokoll |
|
Trådstigningstoleranse |
Klasse 2A / 2B |
Klasse 3A / 3B |
Optiske stigningsmikrometer + forskyvninger av stigningsdiameter for-belegg |
Kjennelse:Presisjoncnc dreiing av aluminiumavhenger av å velge T651 stress-avlastet temperament, bruk av høy-rakepolert PCD-verktøy for å eliminere sponomvikling, og pre-kompenserende CAD-modeller for etter-behandling av kjemiske dimensjonsforskyvninger.
Mekaniske og metallurgiske realiteter ved CNC-dreiing av aluminium
Å dreie aluminiumslegeringer på en CNC-dreiebenk virker enkelt på grunn av materialets lave skjærstyrke og høye termiske diffusivitet. Imidlertid introduserer cnc-dreiing av aluminium distinkte fysiske og mekaniske fenomener som ofte kompromitterer tette-toleransekomponenter under serieproduksjon. For et bredere perspektiv på frese- og dreiemekanikk, kontakt våromfattende aluminium CNC maskineringsveiledning.
Fysisk mekanikk: Aluminiumslegeringer vs. karbonstål
Strukturelle aluminiumslegeringer viser en elastisitetsmodul (E) på omtrent 69 GPa, sammenlignet med 205 GPa for middels-karbonstål. Denne lavere stivheten betyr at aluminium deformeres tre ganger mer under identiske radielle skjærekrefter (Fr) undermaskinering av dreiebenk i aluminium.
δ=(Fr⋅L3)/(3⋅E⋅I)
Hvor:
· δ= Radiell avbøyning av arbeidsstykket (mm)
· Fr= Radiell skjærekraft (N)
· L= Overhengslengde på skaftet (mm)
· E= elastisk modul (MPa)
· I=Arealtreghetsmoment (mm4)
I tillegg er aluminiums termisk ekspansjonskoeffisient (CTE) omtrentlig
23×10−6/K på 20∘C-nesten det dobbelte av karbonstål (12×10−6/K). Under kontinuerligpresisjonsdreiing av aluminium, a 35∘C temperaturspiss i arbeidsstykket får en 100 mm lang aluminiumsaksel til å utvide seg med 0,0805 mm.
ΔL=L0⋅ ⋅ΔT=100 mm×(23×10−6/K)×35 K=0.0805 mm
Hvis siste finish-pass utføres og måles mens delen forblir termisk forhøyet, vil komponenten trekke seg sammen ut av blå-utskriftstoleranse når den er avkjølt til standard inspeksjonslaboratorietemperatur (20)∘C).
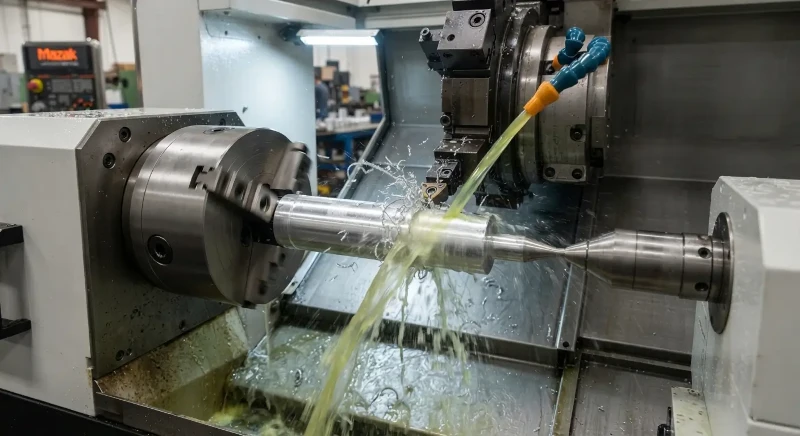
Primærbutikk-Modi for gulvfeil i seriell dreiing
· Bygget-Up Edge (BUE):Under varme og trykk sveiser duktilt aluminium mikro- på skjærekanten, sløver verktøyet og river overflaten på arbeidsstykket.
· Kontinuerlig båndchip-innpakning ("Fugle-hekking"):Lange, formbare spon vikler seg rundt chucken og verktøytårnet, og skraper opp snudde overflater og forårsaker brudd på verktøyet.
· Post-Machining Stress Distortion:Interne restspenninger fra ekstrudering eller varmebehandling frigjøres når materialet fjernes, noe som fører til at tynne-veggringer blir ovale og slanke skafter bøyer seg.
· Beleggtilpasningsfeil:Overflatebehandlinger som anodisering endrer ytre og indre dimensjoner, låsende gjenger og binding av tette-toleransehull.
Kasusstudie: Aerospace Connector Thread Binding Failure Analysis
I 2018 produserte Xiamen Dazao Machinery en produksjonsserie på 5 000 romfartskoblingshus med interne M20×1,5-gjenger vendt fra Al6061-T6-stanglager.
· Den operasjonelle feilen:Alle gjengestigningsdiametre bestod gjengepluggmålerens inspeksjoner umiddelbart etter vending. Etter klar anodisering (Type II, 10 μm spesifisert filmtykkelse), mislyktes imidlertid 38 % av gjengen -gauge-verifisering på grunn av binding av gjengeflanken.
· Nedbryting av rotårsak: Ingeniørteamet beregnet den utadgående anodiseringsfilmveksten (5 μm per flanke), men neglisjert etsningsstadiet for-for-anodisering av kaustisk soda (NaOH). Denne etsen fjernet 8 μm basisaluminium ujevnt på tvers av stigningslinjen. Den resulterende geometriske forvrengningen endret gjengeflankevinkelen, og reduserte effektiv gjengeklaring.
· Korrigerende tiltak: Dazao utviklet en for-bearbeidende dimensjonal offset-protokoll for allegjengede deler av aluminium. Ved å dreie innvendige gjengestigningsdiametre 0,012 mm overdimensjonert før anodisering, nådde passeringshastigheten for etter-belegg-gjenger 100 %.
Aluminiumslegeringskvaliteter og tempereringsmetallurgi i presisjonsdreiing
Å velge riktig aluminiumslegeringskvalitet og varme-behandlingstemperatur dikterer verktøyslitasjehastigheter, oppnåelig overflateruhet og dimensjonsstabilitet undercnc aluminium dreiing.
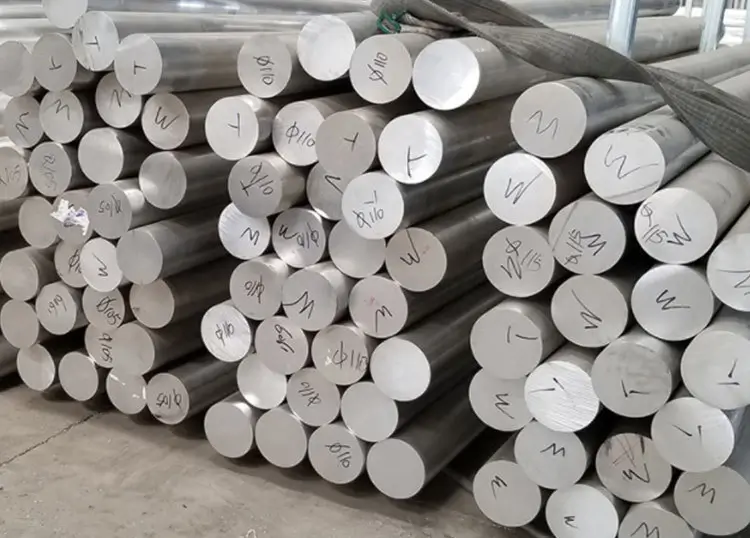
Teknisk sammenligning: 6061 vs. 7075 vs. 2024 vs. 5052
|
Legeringsgrad |
Strekkstyrke (MPa) |
Yield Strength (MPa) |
Hardhet (HB) |
Termisk ledningsevne (W/m·K) |
Bearbeidbarhetsindeks (%) |
Primære dreieegenskaper |
Anbefalte applikasjoner |
|
Al6061-T6 |
310 |
276 |
95 |
167 |
80% |
Moderat hardhet; god generell kuttebarhet; mottakelig for BUE ved lave hastigheter. |
Boliger, beslag, genereltcnc aluminium dreiedeler |
|
Al6061-T651 |
310 |
276 |
95 |
167 |
85% |
Forhånds-strukket lager; eliminerer intern gjenværende spenningsbelastning under asymmetriske kutt. |
Dreiekomponenter med høy-presisjon, tynne-vegggjennomføringer |
|
Al7075-T6 |
572 |
503 |
150 |
130 |
90% |
Sink legert; høy hardhet gir korte, lett knekkede spon og glatte overflater. |
Luftfartssjakter, høye-spenningsstifter, strukturelle koblinger |
|
Al2024-T3 |
483 |
345 |
120 |
121 |
85% |
legert kobber; høy tretthetsstyrke; danner små krøllesjetonger; utsatt for korrosjon. |
Strukturelle festemidler for fly,-høybelastning dreide beslag |
|
Al5052-H32 |
228 |
193 |
60 |
138 |
50% |
Ikke-varme-behandlebar magnesiumlegering; myk og gummiaktig; produserer lange kontinuerlige chips. |
Marine dreid maskinvare, væskeledningsadaptere |
|
Al6063-T5 |
186 |
145 |
60 |
200 |
60% |
Lavere flytestyrke; høy termisk ytelse; utmerket anodiserende kosmetisk klarhet. |
Arkitektoniske beslag, kosmetiske dreide ermer |
|
Al7050-T7451 |
510 |
450 |
140 |
157 |
90% |
Dyp herdbarhet med lav spenningskorrosjonsmotstandighet. |
Forsvarsluftfartssjakter, kritiske dreide smidninger |
Mikrostruktur og temperamentpåvirkning: Hvorfor T651 Stress Relief forhindrer vridning
6061 aluminiumsdreiingforblir grunnlinjen for generell produksjon på grunn av balansen mellom styrke, sveisbarhet og lave råvarekostnader. Imidlertid gjør dens lavere matrisehardhet (95 HB) den utsatt for materialrivning og mikro-sveising når skjærehastigheter faller under 250 m/min.
Omvendt,7075 aluminium dreiingdrar nytte av sink som sitt primære legeringselement (5,1–6,1 % Zn). Matrisehardheten (150 HB) forkorter verktøyets-sponkontaktlengde på rakeflaten, og produserer skarpe C-formede spon og tillater overflatefinish under Ra 0,4 μm uten spesialiserte viskerinnsatser.
Standard T6 temperert lager er løsningsvarme-behandlet og kunstig eldet. Dette etterlater høye interne termiske spenningsgradienter mellom den ytre grensen og kjernen. Som encnc dreiing service aluminiumleverandøren dreier et langt skaft, asymmetrisk materialefjerning ubalanserer disse interne spenningsfeltene, noe som får skaftet til å bøye seg.
T651 temperert lager gjennomgår en kontrollert 1,5 % til 3,0 % kald strekk etter oppløsningsvarmebehandling. Denne permanente belastningen omfordeler interne gjenværende spenningsfelt (Sij):
Tilsmå dreide deler av aluminiummed symmetrisk materialfjerning er standard T6-materiale tilstrekkelig. For asymmetriske egenskaper, dype riller eller lange skafter, kreves det imidlertid spesifikasjon av T651-materiale for å forhindre dimensjonsforvrengning.
Verktøygeometrier, skjæreparametere og overflatekvalitetskontroll
Optimaliseringpresisjonsbearbeiding av aluminiumkrever tilpasning av verktøygeometri og skjæreparametere til de fysiske egenskapene til aluminiumslegeringen.
Verktøymaterialer: Ubelagt hardmetall vs. polerte PCD diamantinnsatser
Standard PVD/CVD-belagte innsatser designet for stålbearbeiding (inneholder TiAlN eller Al2O3belegg) viser høy kjemisk affinitet for aluminium, og akselererer BUE-dannelsen. Høy-ytelsemaskinering av dreiebenk i aluminiumkrever distinkte verktøygeometrier:
· Ubelagt mikrokornkarbid (ISO K10–K20):Har et speil-polert rakeflate (Ra<0.05 μm) to reduce friction coefficients (μ<0.2).
· Polykrystallinsk diamant (PCD):PCD tools feature extreme hardness (>8000 HV) og null kjemisk affinitet for ikke-jernholdige metaller. PCD-innsatser varer opptil 50 ganger lenger enn karbid mens de opprettholder Ra0,2 μm toleranser over lange produksjonsserier.
· Geometriske vinkler:Høye positive rakevinkler (+15∘til +25∘) skjær aluminium rent, mens generøse primæravlastningsvinkler (7∘til 11∘) forhindrer flankegnidning.

Optimaliseringsmatrise for hastighet, mating og kuttdybde
|
Snuoperasjon |
Klippehastighet (Vc, m/min) |
Feed Rate (f, mm/omdreininger) |
Kuttdybde (ap, mm) |
Sett inn neseradius ( rϵ, mm) |
Verktøymaterialekvalitet |
|
Grov dreiing |
450−900 |
0.25−0.50 |
2.0−6.0 |
0.8−1.2 |
Ubelagt karbid (K10) |
|
Fullfør dreiing |
900−1800 |
0.05−0.15 |
0.1−0.4 |
0,2–0,4 (Visker) |
PCD diamant |
|
Tynn-veggdreiing |
300−600 |
0.04−0.08 |
0.05−0.2 |
0.2−0.4 |
PCD diamant |
|
Innvendig kjedelig |
400−800 |
0.08−0.20 |
0.2−1.5 |
0.4−0.8 |
Mikrokornkarbid |
|
Ekstern tråding |
180−350 |
Pitch avhengig |
0,05–0,18 (per pass) |
Profilspesifikk |
Ubelagt karbid |
|
Avskjed |
200−400 |
0.05−0.12 |
Verktøybredde |
0,2 Kantradius |
Ubelagt karbid |
Overflateruhetsmekanikk ogRa Beregning
Teoretisk overflateruhet (Ra) i dreieoperasjoner beregnes ved å bruke matehastighet og innstikksneseradius:
Ra ≈ f2 /(32 ⋅ rϵ)×1000
Hvor:
· Ra= Teoretisk overflateruhet (μm)
· f=Matehastighet per spindelomdreining (mm/rev)
· rϵ= Sett inn hjørneneseradius (mm)
Regneeksempel:En finish-pass med en innsats med 0,4 mm neseradius ved en matehastighet på 0,12 mm/omdreininger gir en teoretisk overflateruhet på:
Ra=0.122/(32⋅0.4)×1000=(0.0144/12.8)×1000=1.125 μm
For å oppnå en speilfinish (Ra0,4 μm), må matehastigheten reduseres til 0,071 mm/omdreininger, eller det må påføres et PCD-viskerinnlegg med en flatt sekundær skjærekant.
Tre udokumenterte aluminiumsdreiefarer og tekniske løsninger
Standard snuguider skisserer grunnleggende hastigheter og innmatinger, men utelater praktiske -butikkfeilmoduser. Dazao adresserer disse tre udokumenterte tekniske farene gjennom tekniske protokoller.
Fare 1: Pre-Anodisering av kjemisk etsing vs. vekst av oksidlag
Anodisering sitter ikke bare på toppen av en dreiet del; det forbruker stamaluminium for å danne aluminiumoksid (Al2O3).
Under standard type II anodisering (10 μm total filmtykkelse):
· Innover penetrering:50 % (5 μm) av filmen erstatter basisaluminiumet.
· Ytre vekst:50 % (5 μm) bygger utover den opprinnelige fysiske grensen.
· Pre-Etch Metal Tap:Før anodisering gjennomgår deler en alkalisk etsing (NaOH) for å fjerne trampoljer og native oksider. Denne etsen strimler jevnt 3 til 8 μm grunnmetall per overflate.
Dimensjonsendringsligning for ytre akseldiametre (Dendelig):
ΔD=2⋅(Film Growth Outward-Etch Metal Loss)
Hvis alkalisk etsing fjerner 7 μm per side og anodisering tilfører 5 μm ytre vekst per side, vil netto ytre skaftdiameteravtarmed 4 μm (0,004 mm). For stram-toleransecnc dreiende aluminiumsdeler, unnlatelse av å beregne pre-tapresultater uten--spesifikasjonsdimensjoner.
Dazao Engineering Protocol:Dazao bruker en automatisert dimensjonal pre-kompensasjonsmatrise før maskineringtilpassede aluminiumsdreide deler:

Fare 2: "Fugl-hekker" kontinuerlige riper
Ved utførelsealuminiumsdreiing med stor diameterpå duktile kvaliteter som 6061-T6 eller 6063, danner kuttet materiale en kontinuerlig, høyhastighets båndbrikke. Denne brikken vikler seg rundt dreiespindelen eller verktøystolpen, og forårsaker alvorlige operasjonelle risikoer:
· Spinnende båndbrikker skraper snudde overflater (Ra0,8 μm degraderes til Ra>3.2 μm).
· Chips pakkes inn i kjedelige stenger, noe som forårsaker skravling og brudd i verktøyet.
Dazao Engineering Protocol:Dazao reduserer chip-innpakning ved hjelp av en to-intervensjon:
1. Høy-kjølevæske (HPC):Ved å lede en 70 Bar (1015 PSI) kjølevæskestrøm gjennom verktøyholderen rett inn i skjærsonen påføres et termisk sjokk på sponroten, og herder og sprekker aluminiumsbåndet.
2. Egendefinerte Wave Chipbreaker-innsatser:Jord-i bølgesponbrytere bøyer brikken i en skarp vinkel umiddelbart når den kommer ut av rakeflaten, og tvinger den til å sprekke i adskilte C--formede segmenter.
Fare 3: Tynn-Veggbøssings klemmeforvrengning og tilbakefjæring
Når du snur enbearbeiding av aluminiumsbøssingerkomponent med en veggtykkelse under 1,5 mm, tradisjonelle tre-hydrauliske chucker konsentrerer klemkreftene på tre punkter, og deformerer ringen til en tre-fliket form under maskinering.
Når den slippes fra chucken, fjærer delen tilbake, noe som resulterer i en ikke-sirkulær boring.
Dazao Engineering Protocol:
· 360 graders kake-formede myke kjever:Dazao bruker fullstendig innpakket, tilpassede-borede kakekjever som omslutter hele omkretsen av arbeidsstykket, fordeler klemkraften jevnt og reduserer radialtrykket fra 3,0 MPa ned til 0,4 MPa.
· To-bearbeidingssyklus:I stedet for å fullføre OD-dreiningen og ID-boringen i én enkelt kontinuerlig operasjon, utfører Dazao en to-trinns spennings-bearbeidingssekvens. I den første fasen fjerner aggressive grove kutt 80 % til 90 % av materialbeholdningen (etterlater en 0,3 mm etterbehandlingsmargin), frigjør intern restspenning og lar termisk varme spre seg. Den hydrauliske chucken frigjøres deretter fullstendig, slik at arbeidsstykket kan springe tilbake til sin uanstrengte naturlige likevektstilstand. Til slutt blir delen -klemt på nytt under ultra-lavt trykk (0,3 MPa) i kakekjevene for en{11}}høyhastighets finish med skarpe PCD-verktøy, og oppnår pålitelig borerundhet innenfor 0,003–0,005 mm.
CNC-dreiing av aluminiumstoleranser, veggtykkelse og DFM-designregler
Forstå grensene forcnc dreiing av aluminium toleransergjør det mulig for ingeniører å designe kostnadseffektive-komponenter uten å over-spesifisere funksjonsinfo.
ISO 2768 Toleransegrenser kontra presisjonsproduksjonsevner
|
Funksjonsdimensjon |
ISO 2768-m (standard) |
ISO 2768-f (fin) |
Dazao presisjonsevne |
Anbefalt designspesifikasjon |
|
Ytre diameter (OD < 30 mm) |
±0,100 mm |
±0,050 mm |
±0,005 mm (±0,0002 tommer) |
±0,012 mm |
|
Innvendig diameter (ID < 30 mm) |
±0,100 mm |
±0,050 mm |
±0,008 mm (±0,0003 tommer) |
±0,015 mm |
|
Total lengde (L < 100 mm) |
±0,200 mm |
±0,100 mm |
±0,010 mm (±0,0004 tommer) |
±0,025 mm |
|
Konsentrisitet / Runout |
0,050 mm TIR |
0,020 mm TIR |
0,005 mm TIR |
0,012 mm TIR |
|
Boringsylindrisitet |
0,040 mm |
0,015 mm |
0,004 mm |
0,008 mm |
|
Trådstigningsdiameter |
Klasse 2A / 2B |
Klasse 3A / 3B |
Tilpasset for-beleggingsforskyvning |
Klasse 2A / 2B (for-anodisering) |

DFM-retningslinjer: Veggtykkelse, gjengeavlastninger og akselforhold
Retningslinjer for veggtykkelse
· Minimum ustøttet veggtykkelse:0,75 mm.
· Anbefalt veggtykkelse:Større enn eller lik 1,50 mm.
· Tilbearbeiding av aluminiumsbøssinger, oppretthold et tykkelsesforhold mellom lengde-til-vegg- (L/T) under 10:1 for å forhindre vibrasjonsskravling under innvendig boring.
Trådavlastning og faser
· Spesifiser alltid et gjengeavlastningsspor ved skulderen til utvendige gjenger. Avlastningsbredden skal tilsvare minst 1,5 × gjengestigning, med en dybde som strekker seg 0,2 mm under den minste diameteren.
· Spesifiser 45∘×0,5 mm bly-i avfasninger på alle gjengestarter for å forhindre gratdannelse under høy-svinging.
Aspektforholdsgrenser for akselbearbeiding
· Tilakselbearbeiding av aluminium, ustøttede forhold mellom lengde-til-diameter (L/D) må ikke overstige 4:1. For komplekse prosjekter som krever høy konsentrisitet, se gjennom vårEgenskaper for maskinering av aluminiumskaft.
· For forhold mellom 4:1 og 10:1, spesifiser en levende halestokk med 60∘midthull.
· For L/D>10:1, kreves en jevn hvile eller CNC-dreiesenter av sveitsisk-type for å forhindre akselavbøyning fra verktøytrykk.
Alternativer for overflatebehandling og kvalitetssikringsprotokoll
Etterbehandlingsoperasjoner fullfører produksjonsprosessen for dreide komponenter, og sikrer at deler oppfyller nøyaktige funksjonelle og estetiske spesifikasjoner.
Anodiseringstyper, kromatkonvertering og perlesprengningseffekter
Når du velgeralternativer for overflatebehandling av aluminium, må ingeniører redegjøre for hvordan lagvekst påvirker mekaniske toleranser:
|
Fullfør alternativ |
Prosessbeskrivelse |
Lagtykkelse |
Innvirkning på toleranser |
Typiske applikasjoner |
|
Anodisering type II (klar/farge) |
Syrebad elektrolytisk belegg |
8−15 μm |
Vokser dimensjoner med 4−8 μm per side |
Kosmetiske hus, braketter, forbrukerenheter |
|
Anodisering Type III (hardcoat) |
Lav-temp høy-elektrolytisk belegg |
25−50 μm |
Vokser dimensjoner med 12−25 μm per side |
Sliteflater, hydrauliske hylser, glideaksler |
|
Kromatkonvertering (Alodine 1200) |
Kjemisk film (RoHS-kompatibel) |
<1 μm |
Ubetydelig (±0,00 mm) |
Elektriske jordingsdeler, malingsforbehandling.- |
|
Perlesprengning |
Trykksatt fin glassperlestøt |
N/A |
Fjerner 1−3 μm metall ikke-jevnt |
Matte kosmetiske overflater, fjerner vendelinjer |

Inspeksjonsarbeidsflyter: CMM, optisk profil og materialverifisering
For å opprettholde streng overholdelse av ISO9001:2015 og IATF16949:2016 standarder, utfører Xiamen Dazao Machinery en omfattende verifiseringsprotokoll:
1. Råvareverifisering:Håndholdte XRF-legeringsanalysatorer verifiserer materialsammensetningen før de fyller på stanglager, og eliminerer legeringsblandinger-.
2. I-prosess termisk stabilisering:Deler trukket fra dreiebenker gjennomgår en 2-timers bløtlegging i et klimakontrollert inspeksjonslaboratorium (20∘C±0.5∘C) før CMM-måling.
3. Inspeksjon av trådprofil:Gjengede deler av aluminium måles ved hjelp av optiske skyggegrafer og kalibrerte pitchmikrometer i stedet for å stole på standard håndmålere alene.
4. Beskyttende emballasje:Ferdigsmå dreide deler av aluminiumer pakket i individuelle anti-statiske VCI-bobleposer eller tilpassede-malte EPE-skumbrett, som forhindrer metall-til-metallkontakt under internasjonal godstransport.
CNC-dreiekostnadsfordeling og anskaffelsesoptimalisering
Å forstå hvordan beslutninger på butikkgulvet driver komponentkostnadene gir innkjøpsteamene mulighet til å optimalisere budsjettallokeringen uten å ofre ytelsen.
Viktige kostnadsdrivere i presisjonsmaskinbearbeiding av aluminiumsdreiebenker
Total kostnad=Cmateriale+Tsyklus×Rmaskin+Cverktøy+Cetterbehandling
Hvor:
· Cmateriale= Rålagervekt × legeringskostnad per kg - tilbakekjøpskreditt.
· Tsyklus= Total tid fra gulv-til-gulv (grovarbeid, etterbehandling, trådkutting, avskjæring).
· Rmaskin= Timefrekvens for CNC-dreiebenken eller multi-dreie-dreiesenter.
· Cetterbehandling= Kostnader for anodisering, maskering eller plettering per enhet.
Design- og materialinnkjøpsstrategier for å redusere enhetskostnadene
Strategi 1: Rør vs. Solid Bar Stock for Bushings
Ved produksjon av enbearbeiding av aluminiumsbøssingerkomponent med 70 mm ytre diameter og 50 mm innvendig diameter, med utgangspunkt i massiv stang, krever utboring av 51 % av det opprinnelige materialvolumet.
Overgang til sømløse ekstruderte aluminiumsrør reduserer den totale syklustiden med 35 % og materialforbruket med 40 %.
Strategi 2: Konsolider multi-akseoperasjoner
Utførelse av dreieoperasjoner på en standard 2--akse dreiebenk, etterfulgt av overføring av komponenter til en 3--akse fres for krysshullsboring, introduserer andre operasjonskonfigurasjonsgebyrer og radialjusteringsstablefeil.
Dazao brukermulti-akse dreie-fresmaskintjenesterutstyrt med levende verktøy og Y-aksefunksjoner for å fullføre dreiing, fresing, kryss-boring og tapping i ett enkelt automatisert oppsett. Denne tilnærmingen reduserer oppsettsavgiftene og garanterer sann posisjonsnøyaktighet innenfor 0,010 mm.
Samarbeid med Dazao Machinery for tilpassede aluminiumsdreide deler
Presisjoncnc dreiing av aluminiumkrever tydelig teknisk overvåking på tvers av hver fase av produksjonen-fra valg av rålegering og T651-stressavlastning til optimalisering av verktøygeometri og kompensasjon for pre-anodiseringstoleranse. Samarbeid med en erfarenprodusent av dreiedeler i aluminiumsom Xiamen Dazao Machinery eliminerer kvalitetsrisikoer og optimerer enhetsproduksjonskostnadene.
Neste trinn for innkjøps- og ingeniørteam
1. Bruk DFM-prinsipper:Kontroller komponenttegninger for tilstrekkelige indre radier (R større enn eller lik 0,8 mm), veggtykkelse og gjengeklaringsspor.
2. Definer overflatekrav:Spesifiser akseptabel Ragrenser og etter-bearbeidingsstandarder (Type II vs. Type III) på tekniske tegninger.
3. Engasjer Dazao for tidlig DFM-anmeldelse:Send inn CAD-filene dine til Xiamen Dazao Machinerys ingeniørteam for umiddelbar design-for-fremstillingsanalyse og gjennomsiktig tilbud.

Ofte stilte spørsmål (FAQ) for CNC aluminiumsdreiing
01.Hvorfor binder eller mislykkes aluminiumtråder ved inspeksjon av gjengemåler etter anodisering?
02.Hvordan forhindrer du at tynne-aluminiumsbøssinger blir ovale under dreiebenkklemming?
03.Hvordan eliminerer du sponfugl-hekking når du dreier bearbeiding av mykt 6061 eller 6063 aluminium?
04.Hvorfor deformeres dreide 6061-T6 aluminiumskafter etter fjerning av materiale, og hvordan fikses det?
05.Hvordan kan en CNC dreiebenk oppnå enRa 0.4 μm (16 μin) overflatefinish uten manuell polering?
06.Er sømløse aluminiumsrør billigere enn solid stang til å dreie hule hylser?