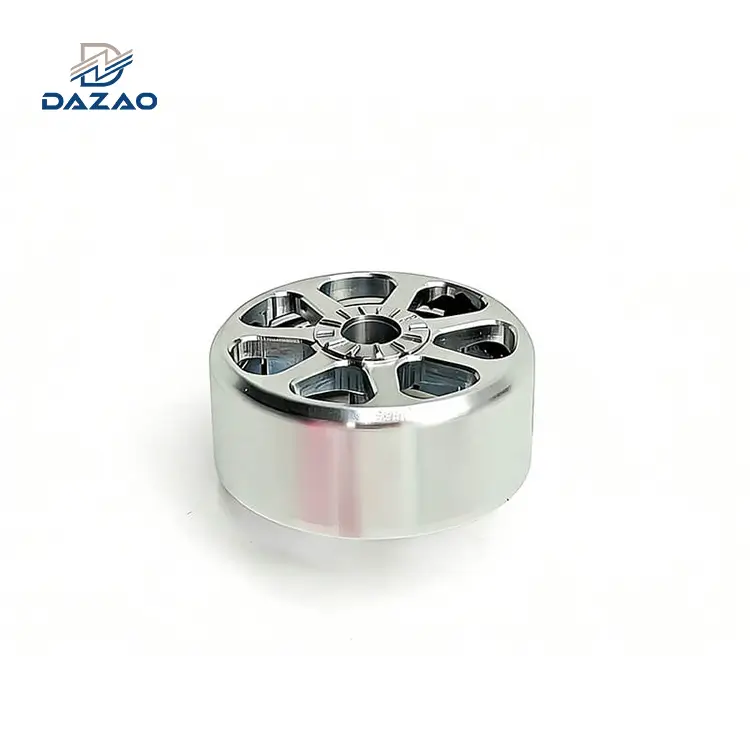
Optimaliseringlommedesign cnckonfigurasjoner krever balanserende verktøyrekkevidde, indre hjørneradier og arbeidsstykkets stivhet mot skjærefysikk. Maskineringskostnadene eskalerer ikke-lineært når hulromsdybden overstiger 3 til 4 ganger kutterdiameteren på grunn av verktøyavbøyning skalering med lengdekuben og omvendt med diameterens fjerde potens. For å forhindre skravling, verktøybrudd og avsmalning av veggen, må designere spesifisere innvendige hjørneradier som er minst 15 % større enn verktøyradiusen, ta hensyn til verktøyholderens klaringskonvolutter i avtrappede lommer og opprettholde en minimumsgulvtykkelse på 2,0 mm for å unngå gjenværende spenningsforvrengning.

CAD-geometri vs. fysiske CNC-maskinbegrensninger
Den visuelle ekstruderingsfellen i 3D CAD-modellering
I CAD-programvare krever det å lage en rektangulær lomme eller lomme med fri form en enkelt kutt-ekstruderingsoperasjon. I fysisk produksjon dikterer den samme funksjonen maskinkinematikk, skjæreverktøystivhet, spindellastgrenser, sponklaringsbaner og syklustider. En funksjon som tar tre sekunder å modellere kan multiplisere finalenCNC lomme maskinering kostnadbetydelig hvis indre hulromsdimensjoner bryter med verktøyfysikk underhøy-presisjon CNC-freseoperasjoner.
Når anskaffelsesteam og mekaniske ingeniører frigir deltegninger til eksterne maskinverksteder, representerer dypt lukkede lommer en primær driver for tekniske endringsordrer, forsinkede ledetider og tilbudsavvisninger. Sammenbruddet oppstår fordi solide 3D-modeller viser geometri som stive, ubøyelige volumer. De utelater de dynamiske skjærekreftene, spindelens rekkeviddebegrensninger og vibrasjonsresonans som oppstår når en endefres kommer inn i råmateriale.
Kasusstudie: Al6061 Optical Cavity Production Run
Ved produksjonsanlegget for Xiamen Dazao Machinery gjennomgikk ingeniørteamet vårt en produksjonsserie med 120 optiske sensorkapslinger frest fra Al6061-T6. Den originale kundemodellen hadde en innvendig lomme som var 85 mm dyp og 30 mm bred, med skarpe R1,5 mm innvendige vertikale hjørner og en uforsterket gulvtykkelse på 1,2 mm. Kundetegningen spesifiserte en standard lineær toleranse på ±0,05 mm, en gulvflathet på 0,03 mm og et krav til overflatefinish på Ra 0,8 µm.
Utførelse av denne funksjonen slik den opprinnelig ble tegnet krevde en mikro-diameter på 3 mm med et overheng-til-diameterforhold som oversteg 28 til 1 for å klare hjørnene. Det resulterende oppsettet forårsaket umiddelbar skravling av verktøyet, kraftig avsmalning av veggen, overflateruheter over Ra 3,2 µm, og tre ødelagte solide hardmetallverktøy i de to første oppsettstykkene. Etter vår anmeldelse underDFM retningslinjer for bearbeiding av aluminium, redesign av delen med trinn-nedgående trekkvinkler, en økt indre hjørneradius på R4,0 mm og en gulvtykkelse på 2,5 mm reduserte bearbeidingssyklustiden per enhet fra 48 minutter til 11 minutter, samtidig som alle funksjonelle optiske sensorgrensesnitt ble opprettholdt.
Hulromsdybde, overhengsfysikk og verktøyavbøyning
Den kubiske verktøyavbøyningsloven i dype hulrom
Den primære fysiske begrensningen idyp lomme CNC maskineringer verktøyavbøyning. Når en endefres griper inn i materiale, skyver radielle skjærekrefter verktøyspissen bort fra den programmerte verktøybanen.
I henhold til bjelkemekanikkens prinsipper er den fysiske avbøyningen av et sylindrisk skjæreverktøy direkte proporsjonal med skjærekraften multiplisert med terningen av verktøyets overhengslengde. Videre er avbøyningen omvendt proporsjonal med verktøymaterialets elastisitetsmodul multiplisert med fjerde potens av verktøyets diameter.
Fordi avbøyningen skalerer med terningen av verktøylengden og omvendt med den fjerde potensen av verktøyets diameter, vil dobling av verktøyets rekkevidde uten å endre diameteren øke avbøyningen med en faktor på 8. Omvendt, halvering av verktøydiameteren ved et fast overheng økerCNC lommeverktøy avbøyningmed en faktor på 16.
|
Overheng-til-diameter (L/D) forhold |
Avbøyningsfaktor (vs. 3D-grunnlinje) |
Retensjon av stivhet |
Tillatt radiell inngrep |
|
3:1 (Standard rekkevidde) |
1,0x (grunnlinje) |
100% |
Opptil 40 % verktøydiameter |
|
4:1 (utvidet rekkevidde) |
2.37x |
42% |
Opptil 20 % verktøydiameter |
|
5:1 (Lang rekkevidde) |
4.63x |
22% |
Opptil 10 % verktøydiameter |
|
6:1 (alvorlig overheng) |
8.0x |
12.5% |
Opptil 5 % verktøydiameter |
|
8:1 (Ekstrem dyp lomme) |
18.96x |
5.3% |
Opptil 2 % verktøydiameter |
|
10:1 (kritisk grense) |
37.04x |
2.7% |
Kun mikro-trinns dynamisk fresing |

Dybde-til-breddeforhold og verktøyholderkonvoluttklaring
I henhold til standardCNC lommedesign retningslinjer, skal hulromsdybden ideelt sett holde seg innenfor 3 til 4 ganger skjæreverktøyets diameter. Bestemme safenCNC lommedybde verktøydiameterlimit sikrer stabil brikkebelastning uten skravling. For generell hulromsgeometriCNC-lommedybde i forhold til breddebør ikke overstige 3 til 1 for standard 3-akse oppsett.
Ved evalueringhvor dyp kan en CNC-lomme være, kan maskineringssentre utføre lommer på opptil 8 til 10 ganger verktøydiameteren, men dette skifter prosessen fra standard dynamisk grovbearbeiding til spesialisert produksjon med høye-kostnader.
|
Kategori hulromsdybde |
Dybde til verktøydiameterforhold |
Verktøyoppsett |
Prosessrisikoprofil |
|
Grunn lomme |
Opptil 2x verktøydiameter |
Stubblengde Solid Carbide |
Lav risiko, maksimale matehastigheter |
|
Standard lomme |
3x til 4x verktøydiameter |
Standard fløyteendefres |
Kontrollert groving, pålitelig toleranse |
|
Dyp lomme |
5x til 6x verktøydiameter |
Hårdmetallverktøy- |
Redusert feed, undertrykkelse av skravling kreves |
|
Ekstrem hulrom |
Over 6x verktøydiameter |
Tuned Damped Boring / 5-Axis |
Høye kostnader, flere lette etterbehandlingspass |
Et vanlig designtilsyn iCNC dyp lommedesignkontrollerer kun verktøyets rillelengde mens den ignorerer den fysiske omhyllingen til verktøyholderen, for eksempel en ER32 spennhylse, hydraulisk chuck eller varme-krympeholder. Når en lomme overskrider 50 mm i dybden, kan en endefres ikke bare stikke ut 60 mm fra spennhylsen uten kraftig avbøyning. Verktøyholderkroppen har en betydelig diameter; for eksempel har en ER32 spennemutter en ytre diameter på 50 mm. Hvis lommeåpningen er 40 mm bred og 60 mm dyp, vil spennemutteren fysisk kollidere med den øvre omkretsen av arbeidsstykket før verktøyet når bunnen.
For å bearbeide slike funksjoner uten holderkollisjon:
· Designeren bør åpne den øvre profilen i hulrommet med en avtrappet teller-boret geometri.
· Maskinverkstedet må bruke smale-krympeholdere-, som har lavere klemmoment og krever lettere kutt.
· Designeren bør bruke en trekkvinkel på 1 til 3 grader på hulroms sidevegger, noe som gir progressiv klaring når kutteren går ned.
Innvendig hjørneradiusvalg og verktøybanekinematikk
Inngrepspigger for skjæreverktøy ved innvendige hjørner
Valget av den interne vertikalenCNC-lomme hjørneradiusstyrer direkte maskinakselerasjon, radielle inngrepsvinkler og fremveksten av strukturelle skravlingsmerker.
Når en endefres beveger seg langs en rett sidevegg, er den radielle inngrepsvinkelen typisk lav, i gjennomsnitt 30 til 60 grader. Når kutteren går inn i et skarpt 90-graders innvendig hjørne der lommeradien samsvarer nøyaktig med verktøyradiusen, kommer verktøyet i kontakt med materiale over en inngrepsbue på 180 grader.
Denne plutselige økningen i radiell inngrep forårsaker:
· Øyeblikkelig økning i radialt skjæretrykk, tvinger verktøyspissen bort fra hjørnet.
· Alvorlige høyfrekvente-skravlingsmerker på tvers av begge kryssende sidevegger, bryter med standardenoverflateruhetsspesifikasjoner for utfreste lommer.
· Mikro-skjæring langs skjærekanter av hardmetall, akselererer verktøyslitasje.
· Akse-retardasjon ned til nesten-null feed, noe som forårsaker oppholdsmerker og varmeoppbygging.

Overdimensjonsregelen med 15 % hjørneradius for høyhastighetsfresing
For å opprettholde kontinuerlig verktøybevegelse og tillate trochoidale kurvebaner med høy-hastighet, må den programmerte innvendige hjørneradiusen alltid være større enn radiusen til skjæreverktøyet. Holder seg tilintern hjørneradius kostnadsoptimaliseringprinsippene holder maskinens matehastigheter stabile og unngår at verktøyet stopper opp.
Den praktiske regelen for innvendige hjørneradier spesifiserer at den programmerte hjørneradiusen må være lik eller større enn 1,15 ganger skjæreverktøyets radius.
|
Mål skjæreverktøyets diameter |
Minimum innvendig hjørneradius |
Foretrukket DFM hjørneradius |
Gjennomførbar freseverktøybane |
|
3,0 mm (1/8 tomme) |
1,75 mm |
2,0 mm til 2,5 mm |
Glatt sirkulær interpolasjon |
|
6,0 mm (1/4 tomme) |
3,45 mm |
4,0 mm til 5,0 mm |
Kontinuerlig adaptiv svingkjøring |
|
10,0 mm (3/8 tommer) |
5,75 mm |
6,5 mm til 8,0 mm |
Høyhastighets trochoidal fresing{{0} |
|
12,0 mm (1/2 tomme) |
6,90 mm |
8,0 mm til 10,0 mm |
Høy-effektiv dynamisk bane |
|
16,0 mm (5/8 tommer) |
9,20 mm |
10,5 mm til 12,0 mm |
Kraftig groving med hjørneblanding |
Å spesifisere et helt skarpt bunnhjørne der sideveggen møter gulvet krever en endefres med firkantede hjørner. Verktøy med kvadratisk-ende konsentrerer skjærespenningen ved de skarpe spissene, noe som gjør verktøyet utsatt for flis under høye sponbelastninger. Ved å legge til en gulv-til-veggblandingsradius på 0,5 mm til 2,0 mm, kan du bruke endefreser-, som fordeler skjæretrykket over en radius og forlenger verktøyets levetid med mer enn tre ganger.
Gulvtykkelse, restspenninger og vridningskontroll
Olje-feil i hermetikkspenning og vakuumfeste
Spesifiserer en for tynnCNC-lommegulvtykkelseintroduserer strukturell ustabilitet under kutting og geometrisk forvrengning etter avspenning av delen. Ved høy-fresing inneholder råmaterialeblokker indre restspenninger fra bråkjølings- og strekkoperasjoner med mindre ingeniørervelg stressavlastede-kvaliteter i aluminiumslik som Al6061-T651. Når et verktøy fjerner 80 % til 90 % av råblokken for å danne et dypt hulrom, utlignes indre spenninger igjen, noe som får tynne gulv til å bøye seg.
Under platebøyemekanikk er gulvavbøyning under aksiale verktøy som dykker laster omvendt proporsjonal med terningen av gulvtykkelsen. Ved å redusere gulvtykkelsen fra 3,0 mm til 1,0 mm øker gulvets bøyning under skjærepassasjer med 27 ganger.
Når gulvtykkelsen faller under 2,0 mm på tvers av en lomme som er bredere enn 50 mm ganger 50 mm, viser bunnplaten olje-hermetikk, og klikker mellom konkave og konvekse former under lett tommeltrykk.
Under bearbeiding skjuler arbeidsstyrker ofte denne ustabiliteten:
· Vakuumfesteforvrengning:Vakuumchucken trekker det tynne gulvet flatt mot grunnplaten mens den nederste sluttfresen skjærer overflaten flat. Når vakuumet er utløst, fjærer elastisk gjenoppretting gulvet oppover, og produserer et kronet senter som bryteroppnåelige bearbeidingstoleranser i aluminium.
· Mekanisk klemspenning:Ved å trekke til mekanisk skrustikkekver komprimerer arbeidsstykkets omkrets. Når lommesenteret er trukket ut, spenner den svekkede bunnen seg under gjenværende klembelastning.

Stress-avlastningsprotokoller og strukturell ribbeintegrasjon
For å opprettholde gulvets flathet innenfor ±0,020 mm på dype hulrom samtidig som det respekterestekniske regler for minimum veggtykkelse, implementerer Dazao følgende butikk-gulvteknikker:
|
Pocket Floor Span Area |
Minimum solid gulvtykkelse |
Anbefalt strukturell funksjon |
Forventet flathetsavvik |
|
Under 30 mm x 30 mm |
1,0 mm til 1,5 mm |
Solid flatt gulv |
Innenfor ±0,015 mm |
|
30 mm x 30 mm til 100 mm x 100 mm |
2,0 mm til 3,0 mm |
Omkrets trinn overgang |
Innenfor ±0,025 mm |
|
100 mm x 100 mm til 250 mm x 250 mm |
3,5 mm til 5,0 mm |
Integrert kryss-ribbenett |
Innenfor ±0,035 mm |
|
Over 250 mm x 250 mm |
Større enn 5,0 mm |
Honeycomb stivere ribber |
Innenfor ±0,050 mm |
· To-trinns de-Stressing Roughing:Grov ut hovedhulrommet og etterlater 1,0 mm med lager på gulvet og veggene, løsne delen fra skrustikken helt for å tillate spenningsavslapping, og klem deretter lett tilbake med kalibrert dreiemoment (5 til 8 Nm) for å fullføre passeringer.
· Integrerte avstivningsribber:I stedet for å bearbeide et ekspansivt 1,5 mm flatt gulv, inkorporer kryssende 3,0 mm brede og 4,0 mm høye forsterkningsribber over gulvet. Dette øker den strukturelle seksjonsmodulen med over 400 % samtidig som man oppnår målrettede vektreduksjonsmål.
Chippakking, evakueringsdynamikk og termisk sveising
Recutting Mechanics and Built-Up Edge in blind pockets
Ved operasjoner med dype hulrom, dikterer sponklaring verktøyets overlevelse. Når hulromsdybden overstiger 3 ganger verktøydiameteren, sliter spon med å unnslippe lommeåpningen på grunn av luftturbulens og tyngdekraften.
Ved fresing av aluminiumslegeringer ved perifere skjærehastigheter på 300 til 800 m/min iht.aluminiumslegering CNC maskineringsegenskaper:
· Standard kjølevæskedyser skaper hydraulisk mottrykk og væskevirvler ved lommeåpningen, og klarer ikke å trenge ned til den nederste skjæresonen.
· Evakuerte spon mister hastigheten oppover, faller tilbake i skjærebanen og blir fanget mellom verktøyrillene og lommens sidevegger.
· Skjærekantene skjærer disse løse sponene, og genererer lokaliserte friksjonstemperaturer som overstiger 450 grader.
Denne ekstreme termiske piggen får duktile aluminiumslegeringer som Al6061-T6 til å mykne og friksjon-sveises direkte på karbidverktøysrillene, og danner en destruktiv oppbygd kant. Når rillene tettes med sveisede aluminiumsspon, stopper skjæringen og verktøyskaftene klikker umiddelbart.

Gjennom-Spindle Air Blast og Bottom Relief Vents
For å opprettholde jevn evakuering av spon uten å risikere sponpakking:
|
Lommedybdeforhold |
Evakueringsmedium |
Trykkstandard |
Primær evakueringsmekanisme |
|
Opptil 2x verktøydiameter |
Standard flomkjølevæske |
0,2 til 0,5 MPa |
Flytende vask og gravitasjonsflyt |
|
3x til 5x verktøydiameter |
Høyt-lufttrykk |
0,6 til 0,8 MPa |
Kontinuerlig dynamisk chiputblåsning |
|
5x til 8x verktøydiameter |
Gjennom-Spindle Air |
1,5 til 3,0 MPa |
Direkte aksial sponutkast |
|
Over 8x verktøydiameter |
Høytrykkskjølevæske.- |
Større enn 5,0 MPa |
Tvunget hydraulisk evakuering |
Der krav til forseglet innkapsling ikke er obligatoriske, innlemmerstandard hullboring og ventileringspraksisved å plassere 3,0 mm til 6,0 mm avlastningsdreneringshull i nedre hjørner, konverteres blindlommer til åpne strømningskanaler. Dette gjør at tyngdekraften, kjølevæsken og spon kan komme fritt ut gjennom bunnen av armaturet.
Kostnadsmodell for-dybdelommebearbeiding
Verktøyavskrivninger og straffer for metallfjerning
Maskineringskostnadene for lommefunksjoner øker ikke-lineært når hulrommets dybde overstiger standard katalogverktøylengder. Designere kan søkekostnadsreduksjonsstrategier for bearbeiding av aluminiumå holde verktøybudsjettene under kontroll.
Den totale bearbeidingssyklustiden for et hulrom øker omtrent med kvadratet på forholdet mellom faktisk dybde og tre ganger verktøydiameteren.
|
Dybde-til-diameterforhold |
Feed Rate Skalering |
Verktøykategori |
Skraprisikoindeks |
Kostnadsmultiplikator |
|
2:1 (Shallow Cavity) |
100 % (grunnlinjefeed) |
Standard 3-fløytekarbid |
Under 0,5 % |
1,0x (grunnkostnad) |
|
3:1 (Standarddybde) |
90 % til 100 % |
Standard Reach End Mill |
Under 1,0 % |
1.25x |
|
4:1 (Deep Pocket) |
50 % til 65 % |
Hårdmetallverktøy- |
2,0 % til 3,0 % |
2.2x |
|
6:1 (alvorlig hulrom) |
25 % til 35 % |
Forlenget dempet skaft |
5,0 % til 8,0 % |
4.5x |
|
8:1 (ekstrem dybde) |
10 % til 18 % |
Heavy Metal Carbide Bar |
Over 12,0 % |
8.0x+ |
Tre hovedfaktorer driver denne kostnadskurven:
· Kjøp og slitasje av verktøy:En standard 10 mm 3- endefres med riller koster omtrent $30. Et antivibrasjonsverktøy med utvidet-rekkevidde på 10 mm med DLC-belegg koster $160 til $240, mens det tåler bare en brøkdel av standard verktøylevetid under store sponbelastninger.
· Reduksjoner i metallfjerning:For å holde nedbøyningen under 0,02 mm, må programmerere redusere det radielle inngrepet fra 40 % ned til 5 %, og redusere matingen per tann med over 60 %.
· Sekvensielle hvile-fresepass:Dype lommer med tette hjørneradier krever flere mellomliggende trinn-ned-operasjoner ved bruk av stadig mindre endefreser, multipliserer syklustid og verktøyskiftefrekvens.
Monolittisk dypfresing vs. 5-akseindeksering vs. delte sammenstillinger
Ved analyse av deler produksjonsøkonomi, evaluering3-akse kontra 5-akse maskinvalgavslører klare kostnadsgrenser for dyp lommegeometri.
|
Produksjonsfaktor |
Monolitisk 3-akset dypmølle |
3+2 Posisjonell 5-akset fres |
To-delt delt enhet |
|
Verktøyoverheng kreves |
Ekstrem (full lommedybde) |
Kort (tiltet verktøyklaring) |
Minimal (korte endefreser) |
|
Feed Rate Mulighet |
15 % til 30 % av standard |
75 % til 90 % av standard |
100 % full-rate grovbearbeiding |
|
Verktøykostnad per batch |
Høy (Spesialisert lang rekkevidde) |
Standard katalogverktøy |
Lav standard verktøy |
|
Monteringsarbeidskostnad |
Ingen (enkel solid komponent) |
Ingen (enkel solid komponent) |
Festemidler, dybler og O-ringer |
|
Enhetskostnad ved Q=100 |
$88,00 per enhet |
$46,50 per enhet |
$38,00 per enhet |
DFM-verifiseringssjekkliste og alternativ produksjon
Arbeidsflyt for selvstendig-teknisk inspeksjon
Før du sender inn CAD-modeller til Dazao for produksjonstilbud, verifiser lommegeometrien din mot følgende trinn-for-sjekkliste:
1. Kontroller lommedybden i forhold til verktøyets diameter:Sørg for at standard lommedybde ikke overstiger 3 til 4 ganger den maksimalt tillatte kutterdiameteren basert på hjørneradier.
2. Bruk 15 % hjørneradiusregelen:Kontroller at alle vertikale innvendige hjørneradier måler minst 1,15 ganger den nominelle radiusen til det tiltenkte freseverktøyet.
3. Bekreft gulv-til-veggblandingsradier:Legg til en overgangsfilet på 0,5 mm til 2,0 mm langs gulvomkretsen for å muliggjøre bruk av stive- nesekuttere.
4. Bekreft bunngulvtykkelse:Hold en gulvtykkelse på minst 2,0 mm for spennvidder under 100 mm, og 3,5 mm eller mer med strukturelle ribber for større områder.
5. Inspiser verktøyholderklaringer:Sjekk om den øvre hulromsåpningen rommer standard spennhylse-chuckdiametre uten kroppskollisjoner.
Sinker EDM, Wire EDM og Hybrid Additive Strategies
Når funksjonelle spesifikasjoner krever dype funksjoner som overskrider konvensjonelle fresegrenser, integrerer Dazao alternative ikke-tradisjonelle maskineringsprosesser:
|
Ekstrem geometrisk tilstand |
Anbefalt produksjonsprosess |
Teknisk begrunnelse |
|
Skarpt 90 grader innvendig vertikalt hjørne |
Sinker EDM (Die Sinking) |
Null radius hjørner (R0,05 mm) med kobberelektroder |
|
Dyp smal sporprofil (bredde < 3 mm) |
Tråd EDM kutting |
Avbøynings-frie vertikale kutt opptil 300 mm dype |
|
Forholdet mellom dybde og diameter overstiger 10:1 |
5-akset kontinuerlig underskjæring |
Vippehode opprettholder stivt kort-verktøyengasjement |
|
Vedlagte komplekse kjølekanaler |
Metall 3D-utskrift + CNC etterbehandling |
Ubegrensede indre væskehulrom med CNC-grensesnitt |

Vanlige spørsmål
01.Hvordan løser maskinister skarpe innvendige firkantede hjørner uten EDM?
02.Hvorfor oppstår avsmalning av hulromssideveggen under dyp CNC-lomming?
03.Hva får tynne lommegulv til å deformeres etter fjerning fra vakuumbord?
04.Hvordan kan sponpakking og verktøybrudd unngås i dype blinde aluminiumshulrom?
05.Hvorfor etterlater de nedre avslutningstrinn uoverensstemmelsesmerker i dype lommer?
06.Når er det billigere å bytte fra dyp lommefresing til søkke EDM?