I moderne marineteknikk er det viktig å beskytte kjerneelektronikk mot fuktighet og høyt trykk. Dette gjelder spesielt for undervannsroboter (ROV/AUV) og utendørs elektronisk utstyr.
En kvalifisert vanntett innkapsling må håndtere dypt-vanntrykk. Den skal også holde tetningen intakt mot saltvannskorrosjon over tid.
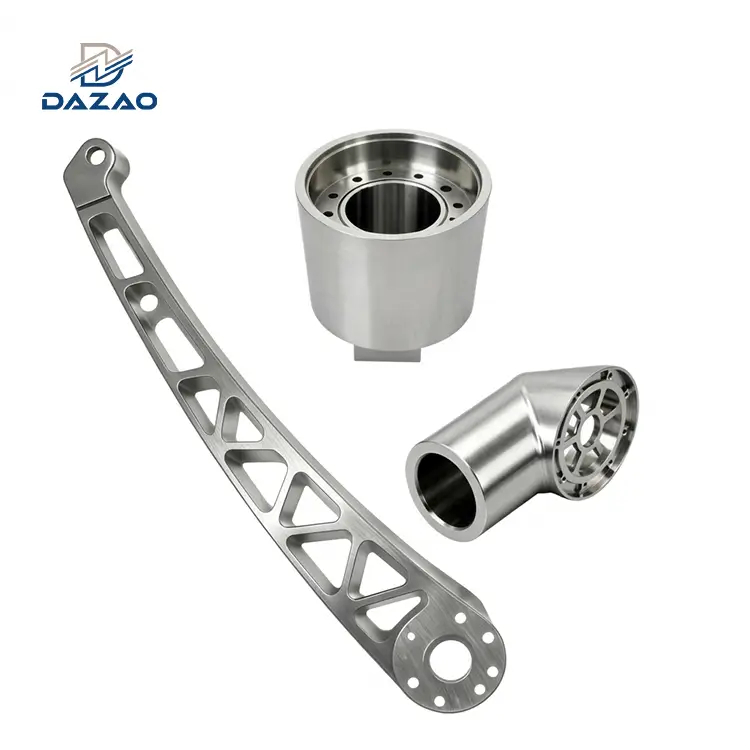
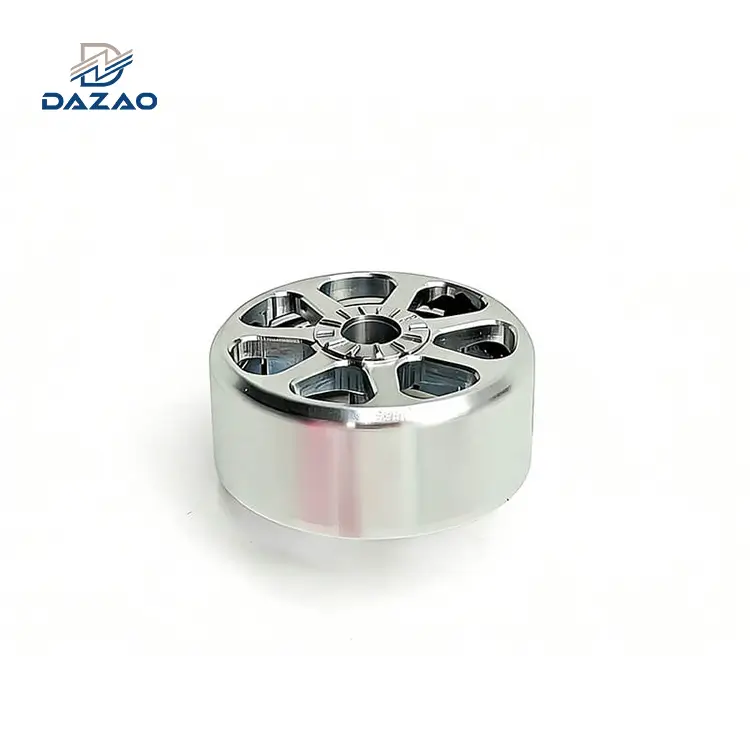
CNC-maskinering er nå den viktigste måten å lage-undervannstrykkhus med høy ytelse. Denne endringen er veksten av presisjonsproduksjon. Sammenlignet med støping eller ekstrudering,CNC maskineringtilbyr overlegen geometrisk toleransekontroll og overflatekvalitet.
Denne artikkelen gir en klar oversikt over produksjonsprosessen for CNC-aluminium vanntette kabinetter. Den dekker materialvalg, presisjonsbearbeiding og overflatebehandling. Stykket fremhever viktige tekniske detaljer som folk ofte overser i et enkelt metallhus.
Hvorfor er aluminiumslegeringer det foretrukne materialet for vanntette kabinetter?
Når du designer vanntette innkapslingsrør av aluminium, er materialvalg den første avgjørelsen som avgjør prosjektets suksess. Dykkere bruker rustfritt stål og titan under vann, men de finner aluminiumslegeringer mer vanlig. De er populære fordi de er sterke, lette og enkle å bearbeide.
1.6061-T6: Det vanligste valget
6061-T6 er den mest bruktealuminiumslegering for undervannsskap. Den tilbyr god korrosjonsbestandighet, moderat styrke og utmerket bearbeidbarhet.
For de fleste vanntette skap designet for dybder opptil 300 meter, gir 6061-T6 den beste balansen mellom ytelse og kostnad. Den varmebehandlede tilstanden sikrer dimensjonsstabilitet under CNC-maskinering, og minimerer forvrengning.

2. 7075-T6: Pushing Deep-Sea Limits
For bruk på dyp-vann (vanligvis 1000 meter eller mer), anbefales ofte 7075-T6. Dens styrke konkurrerer med visse ståltyper, og lar den tåle ekstreme trykkforskjeller.
Korrosjonsmotstanden er imidlertid dårligere enn 6xxx-seriens aluminium, noe som gjøravanserte overflatebehandlinger-som hardcoat-anodisering-essensielt.
3. 5083: For tøffe marine miljøer
For langvarig-nedsenking i sjøvann (f.eks. miljøovervåkingsbøyer), er 5083 aluminiumslegering foretrukket for sin eksepsjonelle motstand mot saltvannskorrosjon.
litt vanskeligere å maskinere enn 6061. Dens kjemiske stabilitet gjør den imidlertid utmerket for lang-bruk i havet.
Kjernen i vanntett design: O-ringer og toleransekontroll
Tetningsytelsen bestemmes ikke av veggtykkelsen, men av utformingen av tetningsgrensesnittet.
Et presisjonshus for undervannstrykk er vanligvis avhengig av O-ringer som sin primære tetningsbarriere.
1. Radialforseglinger vs. ansiktsforseglinger
I CNC aluminiumsrørdesign brukes begge tetningsmetodene ofte sammen:
Radialpakninger:
O-ringen er installert på endedekselets sidevegg eller innvendig diameter på røret. Når det ytre trykket øker, komprimeres O--ringen lenger inn i tetningsgapet, noe som forbedrer tetningsytelsen.
Ansiktsforseglinger:
Boltkraften presser O-ringen ned mot en flat overflate. Folk bruker det ofte på flensede deksler som trenger hyppig demontering.

2. Presisjonstoleranser for O-ringspor
Den sanne verdien av CNC-maskinering ligger i dens evne til åkontroller tetningsspordimensjonene tett.
Standarder som AS568 krever vanligvis kontroll av sporbredde, dybde og hjørneradier innenfor ±0,02 mm.
Klemforhold:Typisk designet mellom15%–30%
For lite klem fører til lekkasje ved lavt trykk; for mye forårsaker permanent O-ringdeformasjon eller installasjonsskade.
Strekkforhold:For å tette den indre diameteren, bør O-ringstrekningen ikke gå over 5 %. Hvis den gjør det, blir tverrsnittet- tynnere, og forseglingspåliteligheten går ned.
3. Et vanlig scenario med forseglingsfeil: Dimensjonene er riktige-Så hvorfor lekker det?
Vi har sett mange vanntette kabinetter i aluminium som har bestått tegningsvurderinger og størrelseskontroller. Imidlertid lekket de fortsatt under nedsenkingstester eller lang-bruk.
I de fleste tilfeller var problemet ikke maskineringsnøyaktighet, men utilstrekkelig hensyn til reelle driftsforhold.
Et typisk feiltilfelle involverer:
· O-ringspor utformet strengt etter standardtabeller
· Faktisk driftsdybde overskrider validert designdybde
· Subtile, men kontinuerlige dreieverktøymerker på tetningsflater
· Mindre vridning av O-ringen under montering eller vedlikehold
Under høyt hydrostatisk trykk utnytter vannmolekyler disse mikro-defektene og trenger gradvis inn, og danner til slutt synlige lekkasjer.
Konklusjon:
"Dimensjonskompatibel" er ikke lik "pålitelig forseglet."
Den sanne indikatoren på en moden tetningsdesign er dens toleranse for produksjonsvariasjoner, monteringsfeil og trykksvingninger.
4. Overflatefinish: Hvorfor er Ra 0,8 μm viktig?
Vårt viser at over 50 % av tetningsproblemene er å velge feil overflateruhet. Dette er ikke relatert til O-ringmaterialet.
For forseglingsgrensesnitt bør du kontrollere den CNC-bearbeidede overflatefinishen mellom Ra 0,8 μm og Ra 1,6 μm.
· For grove → mikroverktøymerker blir lekkasjekanaler
· For glatt (speilfinish, Ra < 0,2 μm) → tetningsfett kan ikke feste seg, noe som øker friksjonen og risikoen for O-ringskade

CNC-bearbeidingsprosess for vanntette skap i aluminium
Produserer høy-kvalitetvanntette kapslingsrør av aluminiumkrever sømløs integrasjon av dreiing ogfreseprosesser.
1. Presisjon CNC dreiing
Dreiing er den primære prosessen for sylindriske hus.
Koaksialitetskontroll:
Den indre diameteren, den ytre diameteren og tetningsfunksjonene er alle maskinert i ett oppsett. Dette bidrar til å unngå feil fra re-klemming.
Bearbeiding av tynne-vegger:
For å redusere vekten er veggene ofte tynne. Dyktige maskinister bruker rikelig med kjølevæske og trinnvise grov-/etterbehandlingsstrategier for å kontrollere termisk forvrengning og gjenværende spenning.

2. Multi-Fresing
Endestykker inkluderer ofte komplekse funksjoner som kabelgjennomføringer, trykkavlastningsventiler og gjengede monteringshull.
Trådforming:
Trådrulling (formtapping) foretrekkes fremfor kutting for å forbedre trådstyrken-spesielt når tråder bærer strukturelle belastninger.
Sensor monteringsputer:
4-akset eller 5-akset fresing gjør at flate monteringsflater kan maskineres direkte på sylindriske hus, noe som sikrer jevn pakningskompresjon.
3. Chatter-undertrykkelse og verktøymerkekontroll
Lange, tynne aluminiumsrør er utsatt for bearbeiding av skravling-dødelig for tetting av overflater.
Erfarne CNC-butikker bruker anti-vibrasjonsverktøy og optimaliserte RPM/mate-kombinasjoner for å produsere jevne, kontinuerlige skjæremønstre i tetteområder.
Design vs. produksjonsansvar: Hvor bør vi løse problemer?
Et vanlig problem i vanntette kapslingsprosjekter er å identifisere årsaken til en tetningsfeil. Det kan enten være en designfeil eller et produksjonsproblem.
Erfaringsmessig oppstår det problemer når ansvarsgrenser tidlig er uklare.
Må defineres under design:
· O-ringstørrelse, materiale og trykkklassifisering
· Måldriftsdybde og sikkerhetsfaktor
· Vedlikeholds- og demonteringsfrekvens
Hvis disse parameterne mangler klare definisjoner, kan perfekt CNC-utførelse alene ikke garantere forseglingspålitelighet.
Svært avhengig av produksjonskompetanse:
· Bearbeidbarhet av O-ringspor og hjørneradier
· Konsistens i overflatefinish
· Kontroll av deformasjon av tynne- vegger
Erfarne CNC-produsenter gir ofte DFM-tilbakemeldinger under tegningsfasen. De optimerer rillestørrelser, maskineringstrinn og overflatebehandlinger i stedet for bare å følge trykket.
Tidlig samarbeid sparer langt mer kostnader enn gjentatt trykktesting senere.
Dette er grunnen til å jobbe med aprofesjonell CNC maskineringstjenestesom forstår tetningsstrukturer, anodiseringskompensasjon og krav til undervannstrykk er avgjørende for langsiktig-pålitelighet.
Overflatebehandling: Anodiserings- og forseglingskompensasjon
Aluminium danner naturlig et oksidlag. Klor-rikt sjøvann kan imidlertid fortsatt forårsake groper og galvanisk korrosjon. Dette gjør overflatebehandling viktig.
1. Hardcoat anodisering (type III)
Bransjestandarden for undervannstrykkhus.
Behandle:Anodisering av svovelsyre ved lav-temperatur danner et 25–50 μm aluminiumoksidlag
Fordeler:Hardhet over HRC 60, utmerket slitestyrke, elektrisk isolasjon og korrosjonsbeskyttelse

2. Maskering og dimensjonskompensasjon
Anodisering gir tykkelse. Uten kompensasjon blir tetningssporene grunnere, noe som fører til overdreven O-ringkomprimering.
Maskering:
Forseglingsområder kan maskeres for å forbli bart aluminium eller motta tynn anodisering (Type II)
Dimensjonskompensasjon:
Den foretrukne tilnærmingen er å ta hensyn til anodiseringsvekst under CNC-programmering ved bruk av negative toleranser
3. PTFE (Teflon) Impregnering
PTFE-impregnering etter hard anodisering fyller bittesmå porer. Dette forbedrer overflatesmøring og hjelper med O-ringinstallasjon og tetningsytelse.
Kvalitetskontroll og trykktesting
Hver vanntett innkapsling må gjennomgå streng inspeksjon før levering.
1. CMM Inspeksjon
Fokuserer på geometriske toleranser i stedet for grunnleggende dimensjoner:
rundhet:Sikrer jevn O-ringkomprimering
Vinkelrett:Forhindrer ende-feiljustering
2. Vakuumlekkasjetesting
Vakuumforfallstesting avslører raskt mikro-lekkasjer, porøsitet eller maskineringsfeil.
3. Hydrostatisk trykktesting
Innkapslinger testes i trykkkammer med 1,25–1,5× nominell dybde.
Lange-opphold (24+ timer) oppdager mikro-lekkasje
Strekkmålere kan brukes for å verifisere elastisk deformasjon mot designforutsetninger

Applikasjonstrender i undervannstrykkhus av aluminium
1.Modulære ROV-hus med standardisertetilpassede ROV-komponenter
2. Transparente visningsvinduer (akryl eller safir) med fler-forseglingsdesign
3. Lette strukturer som bruker interne ribber og topologioptimalisering, reduserer vekten med over 20 %-kritisk for AUV-utholdenhet
Konklusjon: Velge riktig CNC-produksjonspartner
Å produsere en dyp-vanntett innkapsling i aluminium er ikke enkel maskinering-det er en omfattende utfordring som involverer materialer, presisjon og prosesskontroll.
En dyp forståelse av 6061-T6-atferd og nøye kontroll av O-ringsportoleranser er nøkkelen. Hver detalj påvirker elektronisk sikkerhet.
Hvis du trenger profesjonell bearbeiding av vanntette rør av aluminium, velg en leverandør med ekte undervannsingeniørerfaring. De bør ha en sterk forståelse av hard anodisering og fullstendig trykktesting.
Hos Dazao driver vi med mer enn bare produksjon av deler. Våre DFM-ferdigheter hjelper ingeniører med å forbedre tetningsstrukturer. Dette sikrer at hvert kabinett fungerer godt under høyt trykk.
Enten for prototyping eller små-batchproduksjon, er presisjons-CNC-maskinering fortsatt inngangsporten til dyphavet.

FAQ
1. Hvor dypt tåler et vanntett aluminiumskap?
De fleste 6061-T6-skapene er egnet for dybder opp til 300 meter. Med riktig design kan 7075-T6-hus overstige 1000 meter.
2. Er CNC-bearbeiding bedre enn ekstrudering for vanntette kapslinger?
Ja. CNC-maskinering gir strammere toleranser, overlegen overflatefinishkontroll og mer pålitelige tetningsgrensesnitt.
3. Påvirker anodisering O-ringforseglingsytelsen?
Ja. Hard anodisering gir tykkelse. Uten kompensasjon kan O-ringklemming overskride sikre grenser og forårsake lekkasje.
4. Hvilken overflateruhet anbefales for tetting av områder?
Ra 0,8 μm til Ra 1,6 μm er ideelt. For grove eller for glatte overflater kan begge føre til tetningssvikt.
5. Hvordan testes vanntette CNC-aluminiumskapninger før levering?
Typisk testing inkluderer CMM-inspeksjon, vakuumlekkasjetesting og hydrostatisk trykktesting ved 1,25–1,5× nominell dybde.