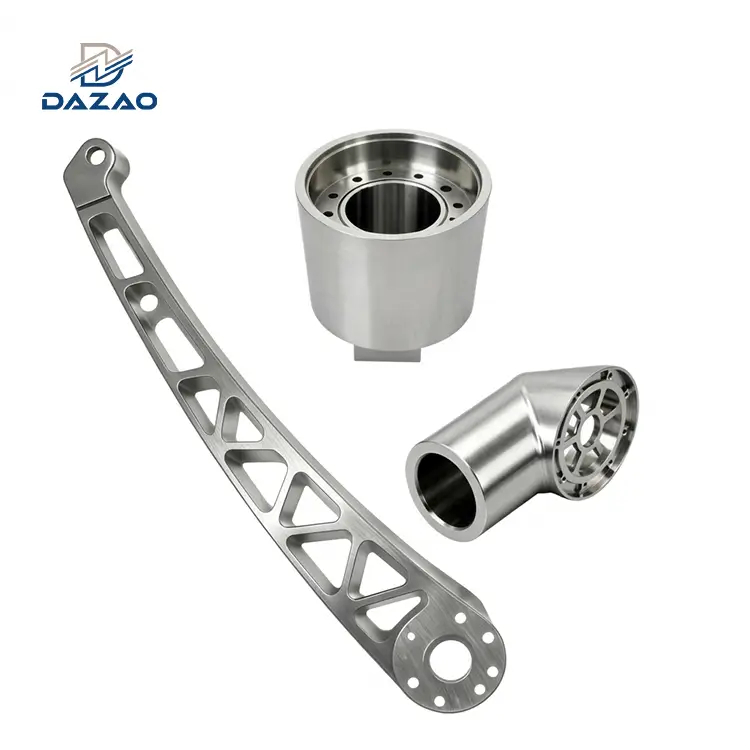
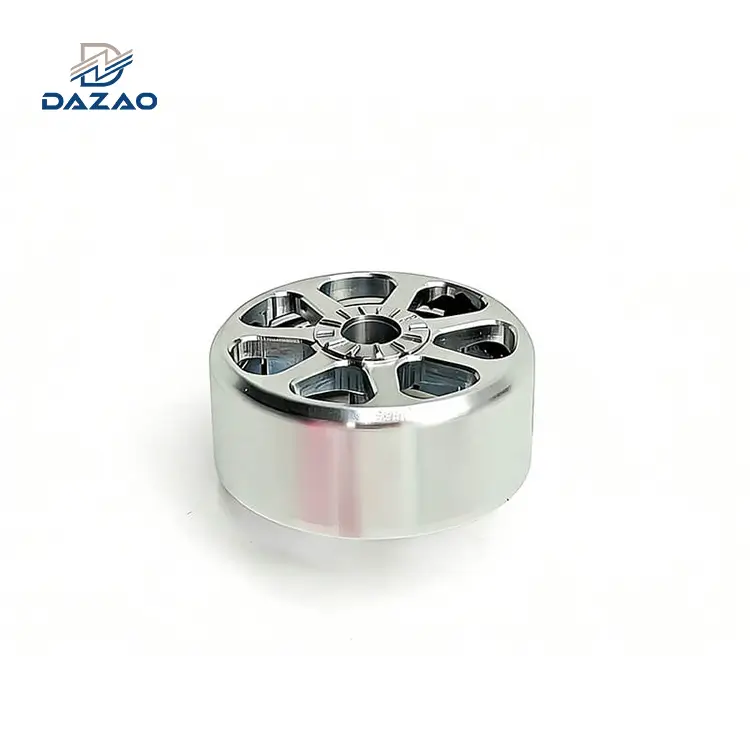
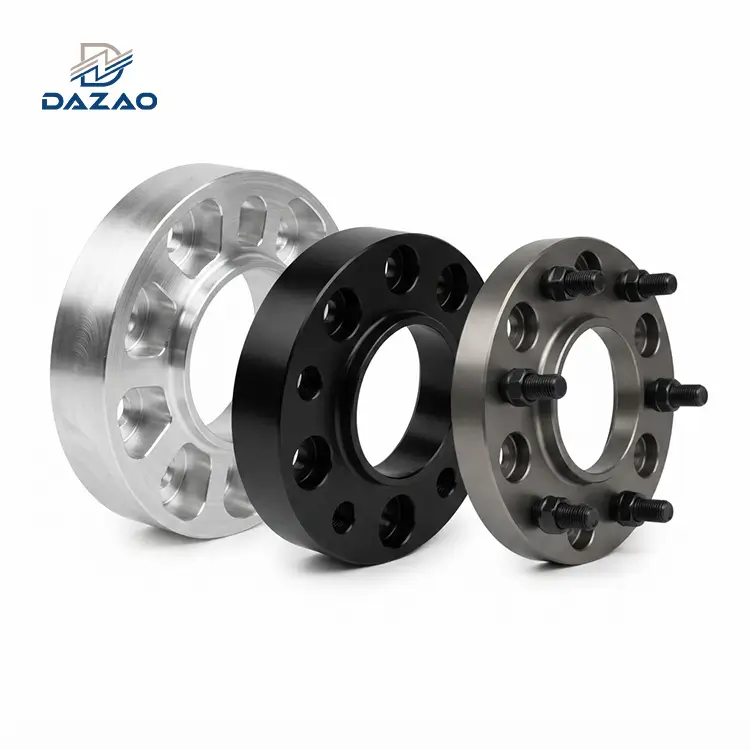
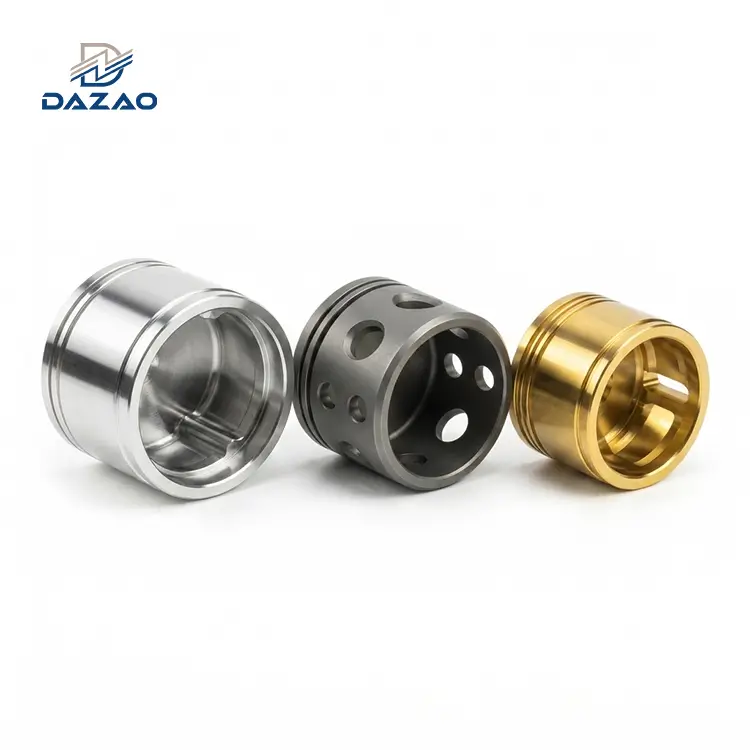
Billet aluminium maskineringproduserer strukturelle, null-porøsitetskomponenter ved subtraktivsolid billet CNC maskineringfra ekstrudert, valset eller kontinuerlig-støpt materiale. Mens avfallsraten for råmaterialer ofte overstiger 80 %, velger du stress-avlastende humør (som f.eks.6061-T651eller7075-T651) kombinert med symmetriske grovbearbeidingsprotokoller forhindrer delvridning forårsaket av intern gjenværende spenningsutløsning. For produksjonsvolumer under 500 til 1000 enheter,maskinering av billett aluminiumeliminerer ledetider for harde verktøy og amortiseringskostnader forbundet med støping.
Billet vs Cast vs Forged Aluminium: Metallurgisk virkelighet og mekaniske grenser
I presisjonsproduksjon,billett aluminiumrefererer til solid halvfabrikat-fremstilt via kontinuerlig støping, varm ekstrudering eller valsing. I motsetning til nær-nett-formstøp,CNC-bearbeiding av solid aluminiumer helt avhengig av subtraktiv materialfjerning for å oppnå den endelige nominelle geometrien. Ingeniører som søker en bredere baseline på generelle legeringsegenskaper kan konsultere vårgrunnleggende CNC maskineringsveiledning i aluminium.
Industrielle sektorer som romfart, motorsport, halvlederhåndtering og kirurgisk robotikk prioriterermaskinert av billett aluminiumkomponenter på grunn av strukturell forutsigbarhet. Pressstøpegods medfører iboende risiko for indre hydrogenporøsitet, krympehull og oksidinneslutninger. For dypdykk-sammenligning av cast-alternativer, se vårdedikert CNC maskineringsguide i støpt aluminium. Billet aluminium CNC delertilbyr kontinuerlige, tette materialmatriser som garanterer hermetisk forsegling, jevn dielektrisk nedbrytningsstyrke og konsekvent mekanisk respons under sykliske utmattelsesbelastninger.

Mikrostruktur, ugyldige defektrater og sammenligning av mekanisk eiendom
For å velge riktig produksjonsprosess for strukturelle komponenter, må ingeniører evaluere de interne krystallgitteret og kornflytegenskapene til hvert lagerformat:
1. Støpt aluminium (f.eks. A380, A356):Flytende metall helles i et formhulrom. Størkning gir en isotrop, dendritisk mikrokrystallinsk struktur. Det er tilbøyelig til gassfangst, mikro-krymping og lokalisert segregering av silisiumfaser, noe som begrenser endelig strekkfasthet (Rm) og syklisk utmattingslevetid.
2. Billet Aluminium Stock (f.eks. 6061-T651, 7075-T651):Solide støpte blokker mekanisk bearbeidet gjennom ekstruderingspresser eller valseverk. Denne langsgående plastiske deformasjonen bryter ned dendrittiske nettverk, justerer kornstrukturer langs den primære mekaniske aksen og lukker mikro-tomrom.
3. Lukket-smiing:Solide preformer deformert under hydraulisk trykk i flere-retninger i formede former. Smiing genererer kontinuerlig kornstrøm som konturerer direkte rundt den ytre geometrien til delen.
|
Mekanisk og fysisk eiendom |
Billet aluminium (6061-T651 plate) |
Støpt aluminium (A380.0 som-støpt) |
Smidd aluminium (6061-T6 smiing) |
|
Avkastningsstyrke (Rp0.2) |
276 MPa (40,0 ksi) |
160 MPa (23,2 ksi) |
276 MPa (40,0 ksi) |
|
Ultimativ strekkstyrke (Rm) |
310 MPa (45,0 ksi) |
324 MPa (47,0 ksi) |
310 MPa (45,0 ksi) |
|
Forlengelse ved pause (A5) |
12 % til 17 % |
3.5% |
12 % til 15 % |
|
Elastisk modul (E) |
68,9 GPa |
71,0 GPa |
68,9 GPa |
|
Utmattelsesgrense (N=5×10⁸ sykluser) |
96,5 MPa (14,0 ksi) |
138 MPa (20,0 ksi - uten hakk) |
103 MPa (15,0 ksi) |
|
Frekvens for intern ugyldighet og porøsitetsdefekter |
< 0.01% (Hermetic grade) |
1,5 % til 5,0 % (krever impregnering) |
< 0.001% (Aviation structural) |
|
Korngrenseorientering |
Retningsbestemt (anisotropisk langs rulleaksen) |
Isotropiske (ikke-retningsbestemte dendritter) |
Konturert (følger komponentgeometri) |
|
Amortiseringshinder for verktøy |
$0 (Null faste verktøykostnader) |
$15 000 til $65,000+ (kostnad for stålform) |
USD 25 000 til USD 90,000+ (smidde matriser) |
Krystallkornanisotropi og strukturell lastorientering
Menssolid billet CNC maskineringleverer strukturell integritet som er overlegen støping, samsvarer den ikke med den dynamiske flerretningsstyrken til en tilpasset smiing. Ekstrudert eller rulletbillett aluminium lagerviser mekanisk anisotropi:
Tensile Strength (Longitudinal L)>Tensile Strength (Long Transverse LT)>Strekkstyrke (kort tverrgående ST)
In heavy-gauge rolled plates (>75 mm tykkelse), kan den korte-tverrgående (ST) flytegrensen falle med 10 % til 15 % i forhold til den langsgående rulleretningen (L). Når man konstruerer høye-utkragende braketter eller trykk-manifolder, må maskineringsaksene justere maksimale strekkvektorer langs det primære rullende kornet til lageret.
Valg av legeringer og temperamentfellen: hvorfor spesifisering av 6061-T6 fører til delvridning
Velge riktig legering forpresisjonsmaskinering i aluminiumkrever balansering av bearbeidbarhet, styrke-til-vektforhold, korrosjonsmotstand og dimensjonsstabilitet etter-bearbeiding.

Mekaniske profiler av 6061-T651, 7075-T651, 2024-T351 og 5083-H111
· 6061-T651: Silisium-magnesiumlegering. Standard valg forbillett aluminium prototype maskineringog produksjonskomponenter. Har høy bruddseighet, sveisbarhet og jevn respons på anodisering av type II og type III (hardcoat).
· 7075-T651: Sink-legert, høy-strukturmateriale. Flytegrense overstiger 500 MPa. Brukes til romfartsskott, høy-fjæringsvipper og robotkoblinger der stivhet-til-vektoptimalisering er nødvendig. Lavere korrosjonsmotstand enn 6000-seriens legeringer; krever beskyttende overflatebelegg.
· 2024-T351:Kobber-legert kvalitet med høy bruddseighet og motstand mot syklisk utmattingssprekker. Vanlig i romfarts strukturelle spenningselementer. Dårlig sveisbarhet og følsom for atmosfærisk korrosjon.
· 5083-H111:Ikke-varme-behandlebar magnesiumlegering. Beholder mekanisk styrke etter sveising og viser høy motstand mot sjøvannskorrosjon. Ofte spesifisert for marinehus og halvledervakuumkamre.
T6 vs T651 Stress Gradient Dynamics og Residual Stress Relief
Spesifiserer standardT6istedenforT651på tekniske tegninger er en kostbar feil imaskinering av billett aluminium.
· T6-mekanismen:I standard T6-behandling gjennomgår materialet løsningsvarmebehandling ved omtrent 530 grader (986 grader F), etterfulgt av en umiddelbar kjøling av kaldt-vann. De ytre overflatene avkjøles og trekker seg raskt sammen, mens den indre kjernen forblir termisk utvidet. Denne dynamikken etablerer en bratt indre spenningsgradient: den ytre overflaten går inn i trykkspenning (-80 MPa til -120 MPa), mens kjernen beholder strekkspenningen (+80 MPa til +120 MPa).
· Feilmodus:Når et elektronisk kapsling med åpent-hulrom eller strukturell bjelke blir hengt ut av T6-materiale, ødelegger asymmetrisk materialefjerning denne likevekten. Når den indre strekkkjernen er utsatt, bøyer komponenten seg umiddelbart utover, og bryter flathetstoleransene.
· T651-løsningen:I T651-tempereringen strekker møllen platen mekanisk med 1,5 % til 3,0 % av dens permanente lengde umiddelbart etter bråkjøling og før kunstig aldring. Denne kontrollerte plastiske deformasjonen omfordeler og nøytraliserer den interne gjenværende spenningsprofilen, og reduserer maksimale indre spenninger til under ±15 MPa.
Butikk-flaskehalser på gulvet: gjenværende stress, anodiseringsstriper og kjøp-for-flykostnadsfeller
Standard maskineringsguider overser tre spesifikke gulvfenomener- som direkte driver skraphastigheter, kosmetiske defekter og enhetsproduksjonskostnader ibillet aluminium CNC maskinering.
Asymmetrisk materialefjerning og forvrengningskontroll i dype hulrom
Når hogging ut dype strukturelle lommer hvorfjerning av aluminiumsmaterialeoverstiger 75 % til 85 % av startlagervolumet, til og med forhåndsstrukketT651materialet kan deformeres hvis skjærebaner er programmert uten spenningskompensasjon.
Hvis en operatør klemmer en 50 mm tykk plate i en standard pneumatisk skrustikke og freser ut et 42 mm dypt hulrom kun fra den ene siden, elimineres den balanserte overflatekompressive sonen. Den nederste u-bearbeidede huden tvinger gulvet til delen til å bue oppover til en konkav bue (0,30 mm til 1,20 mm over et spenn på 300 mm).
Dazao Shop-Protokoll for gulvavgrensning
1. Symmetrisk grovbearbeiding Rough-Flip-Rough:Maskin 50 % av grovmassevolumet fra flate A, snu komponenten til maskinoverflate B, og slipp klemkreftene for å tillate naturlig spenningsavlastning før du utfører halv{1}}finishing.
2. Middels naturlig/termisk aldring:For hus med ultra-presisjon som krever geometriske toleranser strammere enn ±0,015 mm, gjennomgår deler en under-kritisk spennings-termisyklus ved 160∘C i 4 timer mellom groving og siste etterbehandling.
3. Frakoblede klemmefiksturer:Stive mekaniske skrustikkekjever introduserer klemme-indusert elastisk avbøyning. Dazao bruker dedikerte vakuumchucker og tilpassede bearbeidbare myke kjever av aluminium som støtter deler uten å indusere bøyemomenter.

5-akse verktøybaner og misfarging av optisk anodisering på tvers av kornakser
En vanlig kvalitetsavvisning for fler-akserbillet aluminium 5-akset maskineringinvolverer fargebånd, optiske striper og reflektivitetsvariasjoner etter svovelanodisering av type II.
Rotårsaken
Ekstrudert emnemateriale har langstrakte korn parallelt med ekstruderingsaksen. Under bearbeiding av 5-akset aluminium, vil kontinuerlige verktøybanevektorendringer eksponere forskjellige krystallplan for den kuttede overflaten:
· Langsgående overflater (L):Skjæreverktøyet klipper langs korngrensene. Den kjemiske pre-anodiseringsetsingen fjerner materialet jevnt, og gir en speilende, lys finish.
· Tverrgående/ende-kornoverflater (ST):Verktøyet klipper rett over endene av korngrensene. Inter-granulær kjemisk etsing skjer mer aggressivt, og produserer mikro-pitting. Dette endrer overflatebrytningsindeksen, noe som får den anodiserte filmen til å virke synlig mørkere og mer uklar under direkte lys.
Dazao overflatefinishstandardisering
For å oppnå konsekvent optisk ensartethet på tvers av skulpturerte overflater med flere-akser:
1. Innkjøpskontroll for råvarer:Spesifiser homogene, finkornede-kontinuerlige-støpte eller kryss-valsede plater i stedet for standard direkte-ekstrudert stangmateriale for kosmetiske deler.
2. Sprengningsoverflatekondisjonering:Påfør en automatisk 120-mesh glassperleblåsing ved 0,35 MPa (50 PSI) dysetrykk. Denne kalde-bearbeider det ytre 15 μm til 25 μm laget, mekanisk homogeniserer overflatekrystallmatrisen og eliminerer kornretningsrefleksjonsforskjeller før anodisering.
Buy-to-Fly Ratio Realities og maskineringssyklustidskostnadsdrivere
I høy-kompleksitetskomponenter er forholdet Buy-to-Fly (BTF) den primære driveren forbillett aluminium maskineringskostnad. For en fullstendig oversikt over råvarepriser, verktøyavskrivninger og maskintimepriser, se vårdetaljert kostnadsanalyse for CNC-bearbeiding av aluminium.

Mange innkjøpsmodeller antar feilaktig at høyt skrapvolum i stor grad oppveies av gjenvinningskreditter for skrapmetall. I produksjonsmiljøer utgjør inntektene som gjenvinnes fra skrapflis mindre enn 8 % til 12 % av de opprinnelige råvarekjøpskostnadene.
Den sanne kostnadsdriveren erSpindeldriftstidnødvendig for å fjerne store volumer av solid aluminium gjennom begrensede veier.
Deep Pocket Corner Radii: Den eksponentielle kostnadsmultiplikatoren
Når en strukturell lomme har et radiusforhold mellom dybde-til-hjørne- (D/R) som overstiger 5:1, kan ikke standard dynamiske grovbearbeidingsverktøy brukes.
I stedet for å bruke en stiv ∅20 mm dynamisk grovfræser ved høye matehastigheter (vf=6,000 mm/min), må CNC-programmereren bruke en lang-overheng ∅6 mm endefres som kjører med reduserte matehastigheter (vf=1,200 mm/min) for å unngå verktøyavbøyning, skravlingsmerker og kutterbrudd. Dette øker syklustidene med 300 % til 500 % på identiske nominelle funksjonsvolumer.
Dazao Dynamic Roughing Cost-Reduksjonsramme
· Høy-volumetrisk fresing (HEM):Distribuer høyhastighets trochoidale verktøybaner{{0} og opprettholder en konstant radiell verktøyinngrepsvinkel (θeMindre enn eller lik 40∘), keeping chip thickness constant and maximizing material removal rates (MRR >800 cm3/min i 6061-T651).
· Modulær fler-DFM-ombygging-:Hvis en integrert design genererer et BTF-forhold høyere enn 10:1, evaluerer Dazao engineering å dele den monolittiske strukturen i to sammenlåsende under-sammenstillinger festet med presisjonsstifter og strukturelle festemidler. Denne tilnærmingen reduserer råvareforbruket med opptil 60 % og reduserer syklustidene med over 45 %.
Arbeidsflyt for CNC-produksjonsprosess for aluminiumskomponenter
Presisjonsutførelse underbearbeidingsprosess av aluminiumkrever systematisk arbeidsflytkontroll fra forberedelse av råmateriale til endelig utførelse av verktøybane med flere-akser.
Stock Squarering, Datum Transfer og Surface Deoxidation.-Oksidasjon
Høy-presisjonbearbeiding av billett aluminiumblokkbegynner med å sage rektangulære emner eller sirkulære emner fra hovedlageret med en ekstra bearbeidingsgodtgjørelse på 3,0 mm til 5,0 mm per side.
1. Overflatede-oksidasjon:Ekstrudert og valset emnemateriale har et utvendig oksidert lag med ujevn mikro-hardhet. Mot alle seks sider fjernes dette overflatelaget og etablerer vinkelrett innenfor ±0,010 mm.
2. Primær datoetablering:Tre primære nullpunkter (A, B, C) maskineres i det første oppsettet. Dedikerte verktøyhull eller presisjonsslipte utvendige referanseflater forhindrer kumulativ nullpunktforskyvning under fler-bearbeidingssekvenser.

Maskinkinematikk: 3-Axis Fixturing vs 5-Axis Single-Setup Nøyaktighet
Å velge riktig maskinkinematikk dikterer direkte dimensjonell repeterbarhet, geometriske sannposisjonstoleranser og totale syklustider forbillet aluminium CNC deler. Ingeniører kan henvise til vårstandard aluminium CNC maskinering toleranser guidefor detaljerte presisjonsklassifiseringer.
· 3-akset maskinering:Krever tre til seks individuelle armaturoppsett for å behandle prismatiske geometrier. Hvert arbeidsstykke omklemmer introduserer datumoverføringsfeil (±0,025 mm til ±0,050 mm), noe som øker arbeidskostnader og geometrisk toleranse-opp.
· 5-akset samtidig bearbeiding:Et 5-akset trunionsenter tillater enkelt-oppsettbehandling av fem tilgjengelige ansikter. Sanne posisjonstoleranser for kritiske borings senterlinjer til utvendige lokaliseringsdatum kan holdes innenfor ±0,010 mm. I komplekse hydrauliske manifolder er væskeporter med dype sammensatte vinkler maskinert uten tilpassede sammensatte vinkler.
|
Maskineringskonfigurasjon |
Setup Quantity |
Datostabling-risiko |
Geometrisk toleranseevne |
Maskinens timepris |
|
3-akset vertikal fres |
4 til 6 oppsett |
Høy (±0,050 mm) |
Planhet: 0,025 mm, Posisjon: ±0,035 mm |
Lavt ($45 til $65/time) |
|
4-akset horisontal fres (HMC) |
2 oppsett |
Middels (±0,020 mm) |
Planhet: 0,015 mm, Posisjon: ±0,020 mm |
Middels ($75 til $95/time) |
|
5-akset Trunnion Center |
1 til 2 oppsett |
Minimum (±0,008 mm) |
Planhet: 0,008 mm, Posisjon: ±0,010 mm |
Høyere ($110 til $150/time) |
Høy-fresedynamikk, verktøybelegg og oppbygde-kantforebygging
Subtraktivmaskinering av billett aluminiuminvolverer ekstreme materialfjerningshastigheter (MRR) der skjæreverktøyinngrep, termisk styring og sponevakuering dikterer overflateintegritet og dimensjonsstabilitet.
1. Kinematikk, radiell chip-tynning og undertrykkelse av harmonisk skravling
Ved grovbearbeiding av emner av aluminium med dynamiske trochoidale baner hvor radialt inngrep (ae) er mindre enn 30 % av kutterdiameteren (Dc), den faktiske spontykkelsen (hmaks) er betydelig tynnere enn den programmerte matingen per tann (fz). Maskinister må bruke radiell sponfortynningskompensasjon for å opprettholde riktig sponbelastning og forhindre gnidning av verktøyet:

· Valg av verktøygeometri:Endefreser konfigurert med differensiell rilleavstand og variable spiralvinkler (37∘/40∘/45∘) forstyrrer harmonisk frekvenskobling under dyp lommeprofilering, og eliminerer regenerativ skravling.
· Rake vinkeldesign:Positive primære rakevinkler mellom 15∘og 22∘redusere skjærekantens skjærmotstand, senke skjæretemperaturer under plastvedheftspunktet.
2. Skjæreverktøysubstrater og spesialisert beleggmetallurgi
Aluminiumslegeringer viser sterk kjemisk affinitet for bindemiddelelementer (som kobolt) i wolframkarbidverktøy. Ved lokale skjærtemperaturer mellom 200∘C og 350∘C, diffunderer aluminium kjemisk og trykk-sveises fast på rakeflaten, og utvikler en Built-Up Edge (BUE).
Å velge riktig verktøyoverflatebehandling er obligatorisk for å forhindre vedheft:
|
Verktøymateriale og beleggstype |
Belegghardhet (HV) |
Friksjonskoeffisient (μ vs stål/Al) |
Maksimal servicetemp |
Kjemisk kompatibilitet med Billet Aluminium |
|
Polert ubestrøket mikro-kornkarbid |
1600 til 1800 |
0,30 til 0,40 |
600∘C |
God:Speil-polerte fløyter (Ra<0.05 μm) minimize mechanical keying. |
|
Titanium Diboride ( TiB2TiB2 ) PVD |
3000 til 3500 |
0,15 til 0,22 |
850∘C |
Glimrende:Kjemisk inert overfor ikke-jernholdig aluminium; hindrer sekundær sveising. |
|
Diamond-Like Carbon (DLC / ta-C) |
4000 til 6000 |
0,05 til 0,10 |
450∘C |
Overlegen:Ultra-lav friksjon; ideell for tørr høyhastighets-behandling og tynne gulv. |
|
Polykrystallinsk diamant (PCD) innsatser |
8 000 til 10 000 |
0,05 til 0,08 |
700∘C |
Maksimal levetid:Ekstrem slitestyrke for høye-silisiumaluminiumkvaliteter. |
|
TiAlN / AlCrN (unngå for aluminium) |
3200 til 3600 |
0,50 til 0,70 |
900∘C |
Katastrofal svikt: Aluminium i belegget skaper umiddelbar kjemisk gnaging. |
3. Termisk ekspansjonsmekanikk og vekst i-prosess
Aluminium har en høy termisk ekspansjonskoeffisient (=23.1×10⁻⁶/K for 6061-T651). Høyhastighets grovarbeid genererer betydelige lokaliserte termiske belastninger. Hvis et stort strukturelt emne varmes opp fra omgivelsestemperaturen (20∘C) til skjæretemperaturer (45∘C), beregnes lineær dimensjonal vekst som:
ΔL=L0⋅ ⋅ΔT
For en 500 mm plate med ΔT=25∘C:ΔL=500 mm×(23,1×10−6)×25=+0.288 mm
En termisk utvidelse på +0.288 mm overskrider standard tegningstoleranser (±0,025 mm). Hvis siste etterbehandling utføres mens komponenten forblir varm, krymper den ferdige delen ut av toleranse når den går tilbake til romtemperatur. Dazao bruker termiske bløtleggingsperioder og i-maskinspindelberøring-probemålesykluser etter grovbearbeiding for å bekrefte likevekt før endelig dimensjonering.
4. Kjølevæskeleveringsstrategi: Høy-TSC vs. Flood vs. MQL
Effektiv sponevakuering forhindrer sponre-skjæring, fastkjøring av verktøy og overflateriper i dype lommer:
· Høyt-trykk gjennom-spindelkjølevæske (TSC ved 7,0 MPa/1000 PSI):Høyhastighets-væskestråler som kommer ut direkte ved kutterspissen bryter kontinuerlige trevlete aluminiumsspon til korte nåler og blåser dem ut av hulrom dypere enn 50 mm. Dette gir termisk stabilisering over arbeidsstykket.
· Minimum mengde smøring (MQL):Aerosoliserte syntetiske esteroljedråper (1 μm til 5 μm) levert med ren trykkluft ved 0,6 MPa. MQL eliminerer væskeavhendingskostnader og termisk sjokk på karbidverktøy, men krever luftavtrekkshetter med høy-hastighet for å fjerne sponpakning fra dype vertikale blindlommer.
· Standard flomkjølevæske (0,4 MPa til 0,8 MPa):Effective for external profile milling, but lacks the kinetic energy required to evacuate deep enclosed cavities, resulting in chip re-cutting and degraded surface finishes (Ra >1.6 μm).
Design for Manufacturability (DFM)-regler for maskinbearbeidet aluminium
Optimalisering av komponentgeometri reduserer maskindrift-og reduserer skrotrisiko ibillett aluminium for presisjonsbearbeiding. For en omfattende gjennomgang av modelleringsregler, utforsk vårdesign retningslinjer for CNC-bearbeiding av aluminium.

Lommedybde-til-radiusforhold, veggtykkelser og tråddybder
· Lomme hjørneradier:Hold hjørneradius R Større enn eller lik 0,2×Pocket Depth H. For en lommedybde på 40 mm, spesifiser en innvendig hjørneradius på minst R8 mm. Dette gjør at en stiv ∅12 mm eller ∅16 mm endefres fullfører profilen uten kontinuerlig nedbremsing av hjørnet eller skravling.
· Veggtykkelsesgrenser: Avoid wall thicknesses below 0.8 mm on tall unsupported vertical fins (H/t>10). Trykk på skjæreverktøysiden- får tynne vegger til å bøye seg elastisk under bearbeiding, noe som skaper koniske feil og skravlingsmerker.
· Tapte hull:Gjengeinngrepsdybden bør ikke overstige 2,0×nominell gjengediameter (2D). Å koble gjenger forbi 2D gir ingen målbar økning i uttrekksstyrke- i 6061-T651 og øker risikoen for tapbrudd under blindhullsboring.
Anodisering av dimensjonell vekst og presisjonsboringstoleranse
Anodisering er et konverteringsbelegg som bruker uedelt metall og skaper et aluminiumoksidlag på utsiden. Ved utarbeidelse av produksjonstegninger skal ingeniører redegjøre forType II og Type III hardcoat anodiseringsspesifikasjonerfor å beregne dimensjonsforskyvninger etter-behandling under CAD-modelleringsstadiet:
ΔOverflatedimensjon (per flate)=+(total beleggtykkelse×0,50)
ΔYtterdiameter (OD)=+(2×Total Coating Thickness×0,50)=+Total Coating Thickness
ΔInnvendig diameter (ID)=−(2×Total Coating Thickness×0,50)=–Total Coating Thickness
· MIL-A-8625 Type II anodisering (klasse 1 og 2):Typisk total beleggtykkelse er 10 μm til 20 μm (0,0004 til 0,0008 in). Halvparten av tykkelsen trenger inn i underlaget, og halvparten bygger seg opp på utsiden. Diameter øker eller reduseres med 10 μm til 20 μm.
· MIL-A-8625 Type III hardcoat anodisering:Beleggtykkelsen varierer fra 45 μm til 60 μm (0,0018 tommer til 0,0024 tommer). Utvendige diametere vokser med opptil 0,060 mm, mens innvendige diameter krymper med 0,060 mm.
Presisjonslager og kritiske stifthull med H7-toleranser (mindre enn eller lik +0.015 mm) må enten maskeres før hardcoating eller endelig-slipt/slipt post-anodisering.
Økonomisk breakeven-analyse: Når skal du gå over fra Billet CNC til støpegods
Velger mellombillet vs støpt aluminium CNCmaskinering krever analyse av ikke-gjentakende ingeniørverktøy (NRE)-investeringer mot produksjonsvolumer.
|
Parameter |
Solid Billet CNC-bearbeiding |
Høy-trykkstøping (HPDC) + CNC |
Lukket-Smiing + CNC-finish |
|
Innledende verktøy / muggkostnad (NRE) |
$0 |
$25 000 til $60,000+ |
$35 000 til $80,000+ |
|
Første artikkelinspeksjon (FAI) Ledetid |
3 til 7 dager |
8 til 14 uker |
12 til 18 uker |
|
Design Iteration Fleksibilitet |
Umiddelbar (G-kodeoppdatering) |
Høye kostnader ($5k til $20k moldmodifikasjon) |
Ekstreme kostnader (Ny terning kreves) |
|
Materialutbytte / skrapprosent |
60% til 90% Spen |
5 % til 10 % trimtap |
10 % til 15 % Flash Tap |
|
Syklustid for bearbeidingsspindel |
Lang (100 % subtraktiv) |
Kort (kun fullfør kritiske datum) |
Kort (kun fullfør kritiske datum) |
|
Optimal økonomisk produksjonskjøring |
1 til 500 enheter |
2500 til 100,000+ enheter |
1000 til 50,000+ enheter |
Verktøy NRE vs enhetspris amortiseringsmodeller
At small quantities (1 to 500 pieces), billet machining delivers the lowest total program cost by eliminating five-figure tooling outlays. When scaling into sustained high-volume production (>2500 stykker per år), høy-trykkstøping amortiserer innledende verktøyinvesteringer raskt gjennom under-syklustider.
NPI Prototyping Agility og Engineering Change Order Execution
Under New Product Introduction-faser (NPI) endres produktgeometriene ofte. Modifisering av en indre ribbe eller sensorlomme påCNC-maskinerte aluminiumsdelerkrever en CAD/CAM-programrevisjon fullført i timer uten verktøykostnad.
Modifisering av en støpeform av herdet stål- krever ofte langsomme EDM-sveiseprosesser eller komplette rekonstruksjoner, noe som forsinker produksjonstidslinjene med uker.
Precision Billet Manufacturing og kvalitetsverifisering hos Dazao
Produserer pålitelig, høy-presisjonbillet CNC delerkrever streng kontroll over råvaretemperering, klemmemetoder og utførelse av verktøybane:
1. Spesifiser alltidT651tempererer over standard T6 for høy-materiale-fjerning av strukturelle komponenter for å forhindre vridning etter-bearbeiding.
2. Nøytraliser intern restspenning gjennom symmetriske grovbearbeidingssekvenser og frakoblet, lav-spenningsfeste før ferdig-bearbeiding.
3. Administrer Kjøp-til-Flyforhold og hjørneradiusproporsjoner (H/R mindre enn eller lik 5:1) under DFM-fasen for å forhindre ikke--lineære maskinsyklustidskostnader.
Xiamen Dazao Machinery driver avansert 3-akset, 4-akset horisontalt og dedikertmulti-akse 5-akset CNC maskineringstjenesterved å bruke høy-stivhetstrinnsentre. Med interne-Zeiss koordinatmålemaskiner (CMM) og optiske profilometre, leverer Dazao sertifisertepresisjonsmaskinering i aluminiumtjenester for strukturelle prototyper og produksjonskjøringer.

Ofte stilte spørsmål om Billet Aluminium Machining
01.Hvorfor deformeres en tynn-6061 aluminiumsplate etter CNC-fresing?
02.Er billett-aluminium alltid sterkere enn støpt eller smidd aluminium?
03.Hva forårsaker flekkete fargevariasjoner ved anodisering av 5-aksede maskinerte emnedeler?
04.Hvorfor øker et høyt kjøp-til-fly-forhold kostnadene for maskinering av emner så betydelig?
05.Hvor dype skal gjengede hull være i 6061-T651 maskinerte komponenter?
06.Hvordan påvirker innvendige hjørneradier maskineringskostnadene i dype aluminiumslommer?