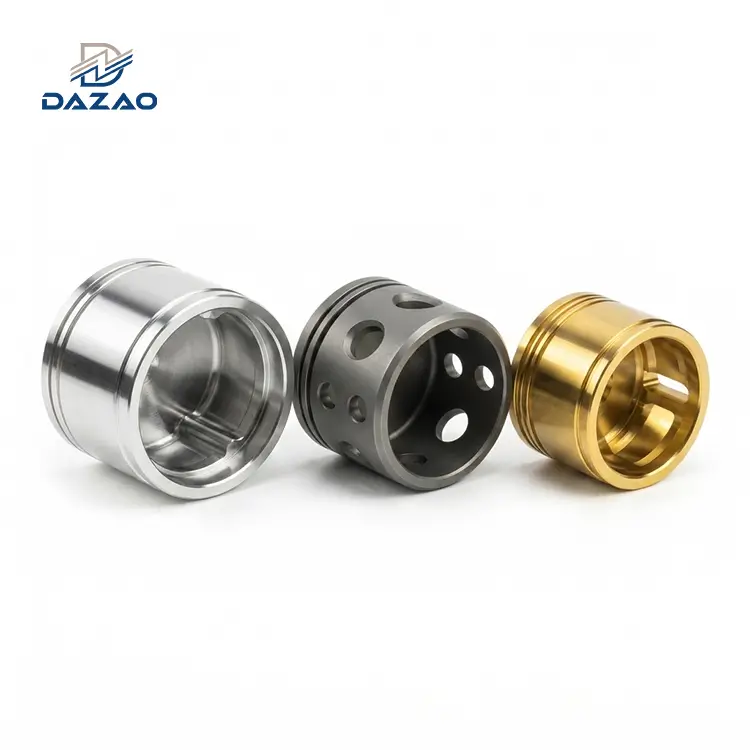
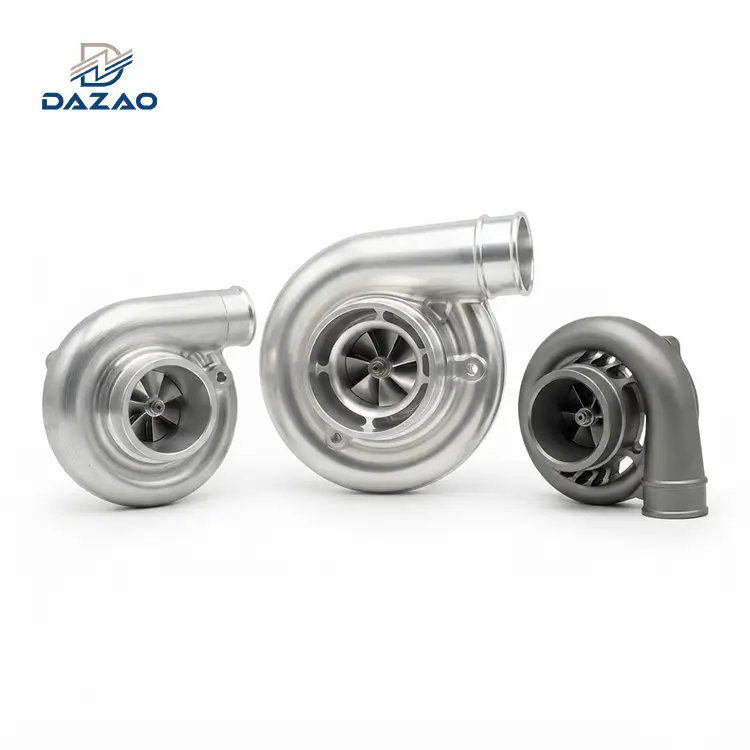
De totale kostnadene for cnc-bearbeiding av aluminium varierer vanligvis fra $ 5 til 150+, avhengig av batchstørrelse, geometrikompleksitet, materiallegering og toleransekrav, overflatebehandling, kvantitet og leverandørevne påvirker det endelige tilbudet.
Mens rå 6061 aluminium cnc maskineringskostnad drar nytte av lave aksjepriser (4,50 til $6,50/kg) og høy maskinbarhet, øker spesialiserte legeringer som Al7075 råvarekostnadene med 80 % til 120 %. Maskinprisene varierer fra $35/time for grunnleggende 3{10}}freser til $120/time for multiaksesentre.
Skjulte kostnadsdrivere inkluderer avslapning av materialspenning under tung fresing, etter-bearbeiding av anodiseringsreoler/maskering og oppsettavskrivninger over lave volumer. Optimalisering av interne radier, avslapping av ikke-kritiske toleranser til ISO 2768-m og valg av standard lagerstørrelser kan redusere de totale produksjonskostnadene med 30 % til 50 %.
Enten du trenger én enkelt prototype, lav-volumproduksjon eller tusenvis av tilpassede aluminiumsdeler, kan forståelsen av disse kostnadsfaktorene hjelpe deg med å ta bedre produksjonsbeslutninger og unngå unødvendige utgifter.
Hvorfor standard online maskineringskalkulatorer mislykkes?
Innkjøpsteam og mekaniske ingeniører møter ofte ekstreme prisvariasjoner når de ber om et CNC-bearbeidingstilbud. En enkelt CAD-modell sendt til fem forskjellige produksjonsleverandører kan gi estimater som varierer fra $12 til $180 per enhet.

Automatiserte online verktøy for øyeblikkelig prissetting er avhengige av forenklede volumetriske formler:
Estimert kostnad=(Materialvolum×Materialbasehastighet)+(Bounding Box Volume×Machine Unit Rate)+Flat oppsettgebyr
Denne forenklede beregningen mislykkes i produksjonen i den virkelige-verden. Den ignorerer kritiske produksjonsvariabler som:
· Lokalisert verktøybaneretardasjon forårsaket av små indre hjørneradier
· Fler-akse refikseringskrav- for komplekse geometrier
· Varme-indusert restspenningsfrigjøring under fjerning av tung spon
· Verktøyslitasjeakselerasjon ved fresing av høy-silisium- eller høy-sinkaluminiumkvalitet
· Overflateforberedelse, maskering og reolbegrensninger for anodisering
Hos Xiamen Dazao Machinery, grunnlagt i 2000 og sertifisert under ISO9001:2015 og IATF16949:2016, viser over to tiår med presisjonsproduksjonsdata at ikke-maskintekniske faktorer dikterer endelige faktureringer. Estimererhvor mye koster cnc-bearbeiding av aluminiumkrever evaluering av råvaredynamikk, maskinkinematikk, oppsettamortisering og begrensninger etter-behandling.
Hva driver CNC-bearbeidingskostnadene for aluminium i spesialtilpasset produksjon?
De totale produksjonskostnadene for aluminiumsdeler (Ctotal) beregnes ved å bruke fem forskjellige kostnadssteder:
Ctotalt=Cmateriale+(Coppsett/N)+(Tsyklus×Rmaskin)+(Cverktøy/N)+Cetterbehandling
Hvor:
· Cmateriale= Råvarekostnad (inkludert skrapgodtgjørelse)
· Coppsett= Ikke-tilbakevendende prosjekteringskostnader (NRE), CAM-programmering og maskinoppsett
· N= Produksjonsbatchantall
· Tsyklus= Total bearbeidingstid fra gulv-til-gulv i timer
· Rmaskin= Maskindrift per time
· Cverktøy= Dedikert feste og spesialisert skjæreverktøykostnad
· Cetterbehandling= Etter-behandlingsoperasjoner (anodisering, passivering, varmebehandling, testing)
Fordeling av råvarepris og strategier for valg av legering
Råvareanskaffelseskostnaden beregnes basert på begrensningsboksmassen til råstoffet i stedet for den endelige delmassen. Standard råaluminiumpriser svinger i henhold til globale råvaremarkeder (LME-indeksen), men legeringssammensetninger introduserer betydelige prisforskjeller.
For å forstå generelle maskineringshastigheter, verktøybaner og legeringsegenskaper utover kostnadsmodellering, se vår detaljerteomfattende aluminium CNC maskineringsveiledning.
Kost- og ytelsesmatrise for aluminiumslegering
|
Legeringsgrad |
Primære legeringselementer |
Markedspris ($/kg) |
maskinbearbeidbarhetsindeks (%) |
Verktøyslitasjefaktor |
Typiske applikasjoner |
Relativ materialkostnadspåvirkning |
|
Al6061-T6 |
Mg (1,0 %), Si (0,6 %) |
$4.50 - $6.50 |
100 % (grunnlinje) |
1.0 |
Strukturell, bilindustri, elektronikk |
Grunnlinje (1,0x) |
|
Al7075-T6 |
Zn (5,6 %), Mg (2,5 %) |
$9.50 - $14.00 |
80% |
1.3 |
Luftfart, høy-stressrobotikk |
Høy (2,1x) |
|
Al2024-T3 |
Cu (4,4 %), Mg (1,5 %) |
$8.00 - $11.50 |
85% |
1.2 |
Luftfartsstrukturer, nagler |
Middels-Høy (1,7x) |
|
Al5052-H32 |
Mg (2,5 %), Cr (0,25 %) |
$4.00 - $5.50 |
75 % (gummi) |
1.1 |
Marine, kabinetter, arkdeler |
Lav (0,9x) |
|
Al6082-T6 |
Si (1,0 %), Mn (0,7 %) |
$5.00 - $7.00 |
95% |
1.0 |
Broer, takstoler, European Std |
Lav-middels (1,1x) |
|
MIC-6 |
Støpt aluminiumsplate |
$11.00 - $16.00 |
110% |
0.9 |
Festeplater, høy-presisjonssokkel |
Veldig høy (2,5x) |
De6061 aluminium cnc maskineringskostnader fortsatt den mest økonomiske målestokken for generelle strukturelle bruksområder. Å velge Al7075 øker direktecnc aluminiumsdeler kosterpå grunn av høyere råvareinnkjøpspriser og reduserte skjærematinger og hastigheter som kreves for å opprettholde verktøyets levetid i lager med høyere hardhet (150 HB for 7075-T6 mot 95 HB for 6061-T6).
Valg av lagergeometri påvirker materialavfallet direkte:
· Ekstruderte profiler:Laveste skraphastighet for ensartede-tverrsnitt.
· Valset tallerken:Nødvendig for store plane deler; høyere skrapprosent ved tung lommelegging.
· Kaldt-tegnet stanglager:Ideell for høyhastighets-CNC-dreiing og sveitsisk skrubearbeiding.

Maskintimepriser på tvers av 3-akse 4-akse og 5-akse CNC-utstyr
Driftskostnadene til en CNC-maskin inkluderer avskrivning av utstyr, strømforbruk, vedlikehold, skjærevæskestyring og operatørarbeid. Maskinvalg styrertimepris for bearbeiding av aluminium.
Maskinverktøy timepriser og operasjonell dynamikk
|
Maskinverktøytype |
Akser / konfigurasjon |
Typisk timepris ($/time) |
Ideell geometritype |
Oppsett kreves |
Aluminium fresekostnadEffektivitet |
|
Vertikalt maskineringssenter (VMC) |
3-akset VMC |
$35.00 - $55.00 |
Prismatiske, ensidige-funksjoner |
2 til 4 |
Høy for enkle plane deler |
|
Horisontalt maskineringssenter (HMC) |
4-akset HMC (gravstein) |
$60.00 - $85.00 |
Multi-sidig prismatisk, middels volum |
1 til 2 |
Høy for gravsteinssamling |
|
5-akset trunnion CNC fres |
5-akse samtidig |
$90.00 - $140.00 |
Komplekse organiske overflater, Aerospace |
1 |
Høy for komplekse geometrier |
|
CNC dreiebenk med levende verktøy |
3-akset / 4-akset dreiing |
$45.00 - $65.00 |
Sylindrisk med av-aksehull |
1 til 2 |
Veldig høy for roterende deler |
|
Sveitsisk CNC automatisk dreiebenk |
Multi-Sveitsisk type |
$50.00 - $75.00 |
Små presisjonsstifter (<32mm diameter) |
1 |
Ekstremt for mikro-presisjonsskaft |
Å velge 5-akset utstyr øker5-akset aluminiums maskineringskostnadper time. Det kan imidlertid eliminere flere manuelle re{1}}oppsett av fiksering. Hvis en kompleks del krever fire separate oppsett på en 3--akse fres (som tar 15 minutter med operatøroppsett per lastesyklus), reduserer kjøring av den i ett enkelt oppsett på en 5-akset fres total arbeidskraft og posisjoneringstoleranse oppstablingsfeil.
Ikke-tilbakevendende ingeniøroppsettgebyrer CAM-programmering og verktøyavskrivning
Oppsettkostnader (Coppsett) representerer faste ikke-gjentakende ingeniørutgifter som påløper før maskinen kutter metall. Disse inkluderer:
1. Generering og simulering av CAM-verktøybane:$50 til $300 avhengig av geometriens kompleksitet.
2. Maskinoppsett og arbeidskoordinatsystem (WCS) justering:Sette opp nullpunkter, laste verktøymagasiner, sondere materialblokker ($40 til $150 per oppsett).
3. Første artikkelinspeksjon (FAI):CMM-måling og verifisering ($50 til $200).
For enaluminium cnc prototype kostnadbestilling av 1 stk, påløper en installasjonsavgift på 200 USD i sin helhet for den enkelte delen. For enlav volum cnc maskineringskostnad100 stykker, den samme installasjonsavgiften på 200 USD gir kun 2,00 USD per del.
Tre skjulte maskineringskostnadsdrivere som standard instant-kalkulatorer savner
Utover materialpriser og maskin-timeavgifter, driver tre spesifikke ingeniørfenomener opp den virkelige-verdenaluminium cnc maskinering pris. Disse skjulte driverne forårsaker ofte budsjettoverskridelser når du bestiller tilpassede aluminiumsdeler.
Materiale Intern spenningsfrigjøringsplate forvrengning og etterbehandlingskostnader
En vanlig årsak til skrot ved bearbeiding av-aluminium med høy volum er geometrisk forvrengning som følge av frigjøring av indre restspenninger. Ved maskinering av dype lommer eller tynnveggede romfartsbraketter fra rullede Al6061-T6-plater, forstyrrer fjerning av store mengder materiale den indre spenningslikevekten til legeringen.
Fysikken til aluminiumsforming
Under valseprosessen på fabrikken induserer temperaturgradienter og mekanisk arbeid trykk- og strekkspenningslag gjennom platens tykkelse. Når 70 % eller mer av platevolumet freses bort (kjent som høy-volumshogging), fører ubalansen til gjenværende spenninger til at de gjenværende tynne seksjonene vrir seg, vrir seg eller bøyer seg.
Den skjulte kostnadsfaktoren
Standard umiddelbare anførselstegn beregner enkel skjæretid (V/Feed Rate). De tar ikke hensyn til tilleggsoperasjonene som kreves for å kontrollere vridning:
· Materialopplading:Bytte fra standard Al6061-T6 til forhåndsspent avlastet Al6061-T651 platelager øker råvarekostnadene med 15 % til 25 %.
· Grov- og aldringssykluser:Maskinering må deles opp i grovarbeid, etterfulgt av å løsne delen for å tillate spenningsavslapping, termisk spenningsavlastning (oppvarming til 175 grader i 2 til 3 timer), og en siste etterbehandling.
· Manuell retting/hydraulisk pressing:Uplanlagt arbeid kreves for å bringe skjeve deler tilbake innenfor flathetstoleranser (f.eks. < 0,05 mm over 300 mm).
Xiamen Dazao Engineering Case Study
En robotklient krevde et ultralett strukturelt chassis frest ned fra en 40 mm tykk Al6061-T6-plate til en 2,5 mm bunnveggtykkelse. Den opprinnelige butikken siterte utelukkende på høyhastighets fjerningstid. Ved avspenning bøyde delene seg oppover med 1,8 mm, og sviktet 0,1 mm flathetsspesifikasjonen. Butikken skrotet 40 % av produksjonsløpet.
Xiamen Dazao Machinery løste problemet ved å implementere en stress-strategi:
1. Innkjøpt sertifisert Al6061-T651 platelager.
2. Utformet en symmetrisk grovbearbeidingsrutine, fjernet 50 % materiale fra toppside A, snudd til toppside B for 50 % fjerning.
3. Implementerte en hvileperiode på 12-timers-temperaturspenningsavslapning før de endelige ferdigskjæringene ved bruk av vakuumchuck-fester.
Denne konstruksjonsprosessen eliminerte vridning og ga null kasserte deler, og unngikk nødredesignkostnader.
Anodiseringstykkelse Oppbygging Maskeringskompleksitet og reolkontaktmerker
Spesifikasjoner for overflatebehandling har direkte innvirkning på den endeligeservicekostnad for cnc-bearbeiding av aluminium. Mens svovelanodisering av type II eller hardlakkering av type III gir korrosjonsmotstand og overflatehardhet (opptil 50-60 HRC ekvivalent), introduserer de skjulte mekaniske begrensninger.
Regler for dimensjonale vekst
Anodisering skaper et aluminiumoksidlag ved å konvertere uedelt metall. Oksydlaget vokser 50 % innover i underlaget og 50 % utover fra den opprinnelige overflaten.
Δtdimensjon=0.5×tanodisert lagtykkelse
For type III hardcoat anodisering med en måltykkelse på 50 µm (0,002 tommer):
· Utvendige diametere øker med 25 µm (0,001 tommer).
· Innvendige borediametre reduseres med 25 µm (0,001 in) per side (totalt 50 µm reduksjon på diameter).
Hvis tegningsdimensjoner ikke spesifiserer om toleranser gjelder før eller etter overflatebehandling, vil deler med tette lagerpasninger (f.eks. H7-toleranse) mislykkes i monteringsinspeksjon etter plettering.
Reoling merker og maskering utgifter
· Reolpoeng:Anodisering krever elektrisk kontakt. Anodiseringsklemmer med høy-strøm etterlater bare metallmerker (1 mm til 3 mm brede). Hvis en tegning spesifiserer Ingen kontaktmerker tillatt på en hvilken som helst overflate, må maskinverkstedet designe spesialtilpassede gjengede titanstativstifter som skrus inn i indre blindhull, og øker håndteringskostnadene per-enhet med $3,00 til $8,00.
· Presisjonsmaskering:Maskering av indre gjenger, høy-jordingsflater eller ledende jordingsputer med høy-temperatur silikonplugger eller flytende maskerende lateks krever manuelt arbeid. Nøyaktig manuell maskering legger til $1,50 til $5,00 per maskert funksjon.
Festekobling Overgang fra prototypeklemming til batch-myke kjever
En primær årsak til uventede kostnadshopp under skalering er skiftet i produksjonsstrategi fra prototyping til produksjon med lavt-volum.
Prototyping vs. batchproduksjonsfelle
Under prototypeutvikling (1 til 5 enheter), monterer en maskinist råvare i en standard 6--tommers skrustikke eller direkteklemmer den på et 5-akset bord. Maskinens skjærehastighet er sekundær til å minimere oppsetttiden for armaturet.
Ved skalering fra 5 deler til enliten batch cnc maskineringskostnadkjøring av 100 til 500 deler, og stole på enkelt-stasjonsskruklemming skaper en arbeidsflaskehals.
For å redusere kostnadene per-enhet i stor skala, må spesialisert arbeidshold utvikles:
· Spesialtilpassede myke kjever i aluminium/stål:$150 til $400 per sett.
· Modulære gravsteinsarmaturer med-plassering:$1000 til $3500 forhåndsinvestering.
· Vakuumfiksturer eller pneumatiske klemplater:Investering fra $1500 til $5000.
Fixture Amortization Economics Formel
Beslutningen om å investere i produksjonsverktøy er avhengig av å beregne breakeven batchstørrelsen (Qbreakeven):
Qbreakeven=Carmatur/ (Uproto−Ubatch)
Hvor:
· Carmatur= Total investering i tilpasset verktøy/inventar ($)
· Uproto= Enhetsbearbeidingskostnad ved bruk av enkel prototypefeste ($/enhet)
· Ubatch= Enhetsbearbeidingskostnad ved bruk av dedikert fler-delbeslag ($/enhet)
Hvis prototypefresing koster $45 per enhet, og multi-stasjonsfestefresing reduserer enhetskostnaden til $18 per enhet, når en tilpasset gravsteinsarmatur på $1350 break-even ved:
Qbreakeven=1350/(45−18)=50 enheter
Under 50 enheter forblir prototypebeslag billigere totalt sett. Over 50 enheter, investering i tilpasset produksjonsverktøy reduserer de totale prosjektkostnadene.

Tegning av designdetaljer som eksponentielt multipliserer maskineringsutgifter
Tekniske tegninger og CAD-modeller bestemmer direkte produksjonseffektivitet. Over-spesifisering av funksjoner øker maskineringstiden, akselererer verktøyslitasjen og blåser opp den endeligealuminium frese kostnad.
Tette toleranser vs standard kommersiell nøyaktighet kostnadsmultiplikatorer
Å spesifisere stramme toleranser over en hel tegning er en hyppig årsak til oppblåste anførselstegn. Maskinering av aluminium til standard kommersielle toleranser (ISO 2768-m) krever standard verktøy og matinger. Stramming av toleranser til ISO 2768-f eller lineære toleranser under ±0,010 mm (±0,0004 in) krever langsomme etterbehandlingskutt, hyppige justeringer av verktøyforskyvninger, temperaturkontrollerte butikkmiljøer og 100 % CMM-inspeksjon.
Toleranse vs. relativ maskineringskostnadspåvirkning
|
Toleranseklasse |
Lineært toleranseområde |
Nødvendig utstyr og prosess |
Relativ kostnadsmultiplikator |
|
Grov (ISO 2768-c) |
±0,50 mm (±0,020 tommer) |
Standard VMC grovkutt |
0.8x |
|
Middels (ISO 2768-m) |
±0,10 mm (±0,004 tommer) |
Standard CNC fresing og dreiing |
1,0x (grunnlinje) |
|
Fine (ISO 2768-f) |
±0,05 mm (±0,002 tommer) |
Presisjons CNC-finishpasninger |
1.4x |
|
Presisjon |
±0,010 mm (±0,0004 tommer) |
Høy-presisjon CNC, kontrollert termisk miljø |
2.5x |
|
Ultra-presisjon |
±0,0025 mm (±0,0001 tommer) |
Presisjonsjiggboring / sylindrisk sliping |
4.0x - 6.0x |
Feltfeil leksjon fra Dazao produksjonslinje
En klient sendte inn en tilbudsforespørsel for et utendørs anodisert aluminiumskapsel. Blokktittelen på 2D-tegningen inneholdt en standard global toleranse på ±0,005 mm for alle dimensjoner.
Under den første DFM-gjennomgangen identifiserte Xiamen Dazao-ingeniører at 85 % av dimensjonene tilhørte ikke-samsvarende kosmetiske utvendige klaringsvegger. Opprettholdelse av ±0,005 mm over store spenn krevde termisk stabilisering av CNC-freserommet og reduserte spindelmatingshastigheter med 60 %, noe som resulterte i et første tilbud på $115 per enhet.
Etter å ha konsultert med klientingeniøren, ble ikke-kritiske funksjonstoleranser justert til ISO 2768-m (±0,1 mm), mens ±0,008 mm ble holdt strengt på de indre lagerboringene. Denne tekniske justeringen reduserte syklustiden fra 42 minutter ned til 11 minutter, og senket enhetsprisen fra $115 til $34,50.
Dype indre lommer hjørneradigrenser og verktøyavbøyningsfysikk
Firkantede indre hjørner kan ikke kuttes direkte med et roterende sirkulært freseverktøy. Maskinering av et skarpt 90-graders indre vertikalt vegghjørne krever spesialiserte EDM-operasjoner (Electrical Discharge Machining), som drastisk øker kostnadene.
Videre introduserer dype innvendige lommer alvorlig verktøyavbøyningsfysikk. Avbøyningen (δ) av et sylindrisk skjæreverktøy under sidebelastninger skalaer med kuben av overhengslengden (L) og omvendt med den fjerde potensen av dens diameter (D):
δ∝(F⋅L³)/(E⋅D⁴)
Hvor:
· F= Skjærekraft
· L= Verktøyoverhengslengde
· E= Young Modulus of Tool Material (Carbide)
· D= Verktøyskaft/skjærediameter
Kostnadsstraffen for hulrom med høyt sideforhold (L/D>5)
Når en lommedybde krever en endefres med et lengde-til-diameterforhold (L/D) over 5:1:
1. Mater og hastigheter må reduseres med 70 % til 80 % for å forhindre skravlemerker og kutterbrudd.
2. Flere trinn-ned dybdepasseringer (ap) kreves, multipliserer total maskintid.
3. Kutterslitasje akselererer, og krever hyppige verktøyskifte.
Teknisk anbefaling
Still inn indre vertikale hjørneradier (R) å være større enn 1/3 av hulrommets dybde. For eksempel, i en 30 mm dyp lomme, bruk en indre radiusRStørre enn eller lik 6 mm, slik at maskinisten kan bruke en stiv 10 mm eller 12 mm endefres i stedet for en fleksibel 3 mm endefres.
Praktiske DFM-strategier for å redusere CNC-bearbeidingskostnader for aluminium
Å bruke DFM-prinsipper (Design for Manufacturability) under designfasen gir betydelige besparelser påtilpassede priser på aluminiumsdeler.

Standardisering av materiallagerstørrelse og minimering av skrapmargin
Utforming av deler for å passe innenfor standard kommersielle lagerdimensjoner eliminerer for-bearbeiding av overflateskimming.
Standard kommersielle lagerstørrelsesregler
· Standard platetykkelser:3 mm, 5 mm, 6 mm, 8 mm, 10 mm, 12 mm, 15 mm, 20 mm, 25 mm, 30 mm, 40 mm, 50 mm.
· Standard rundstavdiameter:1/4 tommer, 3/8 tommer, 1/2 tommer, 3/4 tommer, 1 tommer, 1,5 tommer, 2 tommer (eller metriske ekvivalenter 6 mm, 10 mm, 12 mm, 20 mm, 25 mm, 30 mm, 50 mm).
Hvis en konstruert del har en ferdig tykkelse på 24,8 mm, kan den maskineres fra standard 25 mm (1 tommer) plate med en minimal 0,2 mm flatfresrengjøring. Hvis designet spesifiserer en høyde på 26,2 mm, må maskinisten kjøpe 30 mm lager og maskinere bort 3,8 mm metall over hele overflaten, noe som øker råvarespillet og maskintiden.
Spesifikasjonsgrenser for overflatefinish for ikke-kritiske egenskaper
Hvis du spesifiserer en overdrevent jevn overflatefinish over ikke-kritiske områder, øker driftssyklustidene.
· Ra 3,2 µm (125 µin):Standard maskineringsfinish. Effektiv for innvendige ikke-kosmetiske strukturelle vegger.
· Ra 1,6 µm (63 µin):Foretrukket for matchende flater og pakningspakninger. Krever lett avslutningspass.
· Ra 0,8 µm (32 µin):Presisjonsfinish for O-ringskyvedetninger. Krever dedikerte finbearbeidingsverktøy og reduserte matehastigheter.
Unngå å spesifisere overflatefinisher finere enn Ra 1,6 µm med mindre det kreves av dynamisk forsegling eller optiske refleksjonsbegrensninger.
Engineering DFM Sjekkliste for rask lavkostnads CNC-produksjon
1. Interne hjørneradier:Er alle innvendige gulv-til-veggradier større enn eller lik 1/3 av lommedybden?
2. Veggtykkelse:Holdes vertikale veggtykkelser over 1,5 mm (0,060 in) for Al6061 for å forhindre vibrasjonsslingring under skjæring?
3. Tråddybder:Er gjengedybder begrenset til 2x den nominelle skruediameteren (2×D)? (Trådengasjement forbi 2×D gir ingen ekstra holdestyrke i aluminium og øker risikoen for tapbrudd).
4. Konfigurering av konsolidering:Kan funksjoner med flere-vinkler nås fra én enkelt retning for å unngå ekstra manuelle vendinger?
5. Standard hullstørrelser:Er hulldiametrene på linje med standard metriske/fraksjonelle borstørrelser, og unngår tilpasset spiralinterpolasjonsfresing?
Hvordan vurdere og velge en CNC-maskinleverandør av aluminium?
Velge en kompetentleverandør av aluminium cnc maskineringinvolverer evaluering av teknisk åpenhet, kvalitetsinfrastruktur og produksjonsevner.

Vurdere tilbudsspesifikasjoner og kostnadslinjegjennomsiktighet
Et tilbud om profesjonell produksjon bør spesifiseres. Leverandører som gir et enkelt totalt dollarbeløp uten kostnadssammenbrudd, skjuler ofte risikobuffere eller mangler nøyaktige driftskostnader.
Spesifisert tilbudsevalueringsstandard
Bekreft at leverandøren din eksplisitt oppgir:
· Råvarespesifikasjon og opprinnelsessertifiseringer.
· Ikke-gjentakende installasjons- og CAM-avgifter klart atskilt fra enhetsmaskineringspriser.
· Spesifikasjoner for etter-behandling (f.eks. anodiseringstykkelse i mikron, maskeringsspesifikasjoner).
· Inspeksjonsprotokoller (sampling rate kontra . 100% inspeksjon av kritiske funksjoner).
Verifisering av produksjonskvalitetssertifiseringer og intern DFM Engineering
Når du anskaffer aluminiumskomponenter til regulerte industrier, verifiser leverandørsertifiseringer:
· ISO 9001:2015:Validerer kvalitetsstyringssystemer, sporbarhet og utstyrskalibrering.
· IATF 16949:2016:Viktig for forsyningskjeder i biler, krever streng PPAP (Production Part Approval Process) og FMEA (Failure Mode and Effects Analysis).
Vurder om leverandøren tilbyr proaktiv DFM-tilbakemelding. En dyktig produksjonspartner identifiserer kostbare designfunksjoner og foreslår geometrijusteringer før skjæring av metall.
Egendefinerte produksjonsmuligheter hos Xiamen Dazao Machinery
Xiamen Dazao Machinery (partengineer.com) opererer som et primært spesialtilpasset produksjonsanlegg, og støtter globale kunder med presisjonsbearbeiding av aluminium:
· Produksjonsutstyr:Fler-akse CNC-fresesentre, 5-akse bearbeidingssentre, høyhastighetsdreiesentre med levende verktøy og automatiserte sveitsiske dreiebenker.
· Teknisk DFM-støtte:Interne mekaniske ingeniører utfører simulering av verktøybane, planlegging av stressavlastning og kostnadsreduksjon-på alle innkommende CAD-modeller.
· Kvalitetskontroll:Zeiss Coordinate Measuring Machines (CMM), optiske profilometre, overflateruhetstestere og digitale høydemålere.
· Skalerbarhet:Fleksibel produksjonsruting fra rask prototyping (aluminium cnc prototype kostnadoptimalisering) til volumproduksjon.
Konklusjon og handlingsplan for innkjøp for tilpassede aluminiumskomponenter
Kontrollereraluminium cnc maskineringskostnadkrever balansering av mekaniske funksjonskrav med maskineringsfysikk. Kostnadsoptimalisering skjer før tegningsutgivelse.
Standardisert innkjøpssjekkliste
Når du forbereder en forespørsel om tilbud (RFQ), kompiler følgende pakke:
1. 3D CAD-modell:STEP (.step) eller IGES (.iges) format.
2. 2D Engineering Tegning:PDF-format som spesifiserer kritiske dimensjoner, GD&T geometriske toleranser, trådforklaringer og overflateruhetsmål.
3. Materialklasse:Spesifiser legeringskvalitet (f.eks. Al6061-T6, Al7075-T6, Al5052) eller be om støtte for valg av teknisk materiale.
4. Post-behandlingsspesifikasjoner:Spesifiser krav til finish (f.eks. som-bearbeidet, perleblåst Ra 1.6 + Type II klar anodisering, Type III svart hardcoat) og fremhev kritiske maskeringssoner.
5. Volumplan:Angi initial prototype-batchstørrelse sammen med anslåtte årlige produksjonsvolumer for å hjelpe ingeniører med å optimalisere arbeidsverktøy.

Vanlige spørsmål
01.Hvorfor ble mitt umiddelbare automatiserte online CNC-tilbud doblet etter at en maskinist gjennomgikk CAD-tegningen min?
02.Hvordan stopper jeg 6061-T6 aluminiumsplater fra å vri seg under kraftig fresing uten å svekke budsjettet?
03.Hvorfor krever leverandører høye installasjonsgebyrer for anodisering av små partier av tilpassede aluminiumsdeler?
04.Er 5-akset CNC-bearbeiding alltid dyrere enn 3-akset bearbeiding for aluminiumsdeler?
05.Hvor mye penger kan jeg spare ved å endre en stram toleranse fra ±0,01 mm til ±0,05 mm?
06.Hva forårsaker uventede prishopp når en aluminiumsprototype skaleres til et parti på 500 enheter?