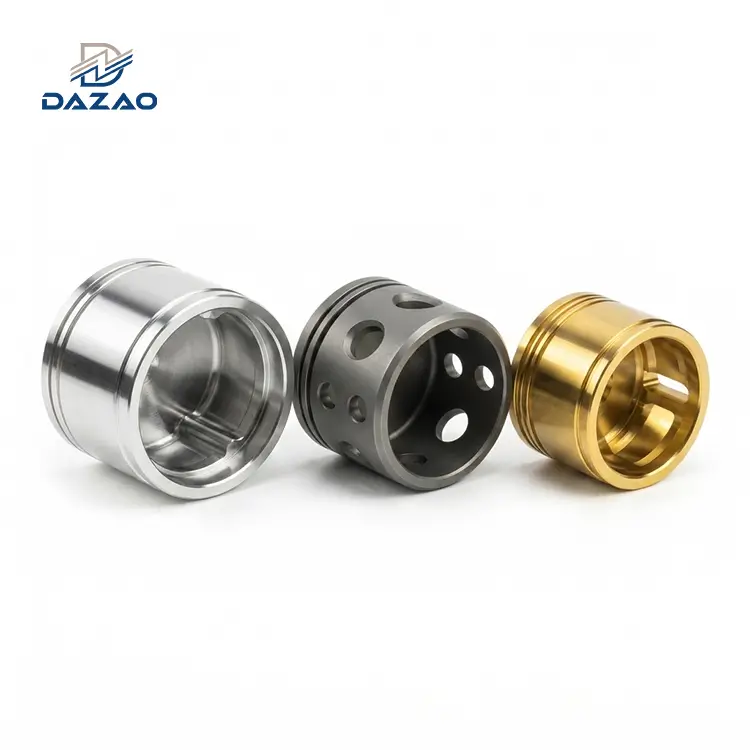
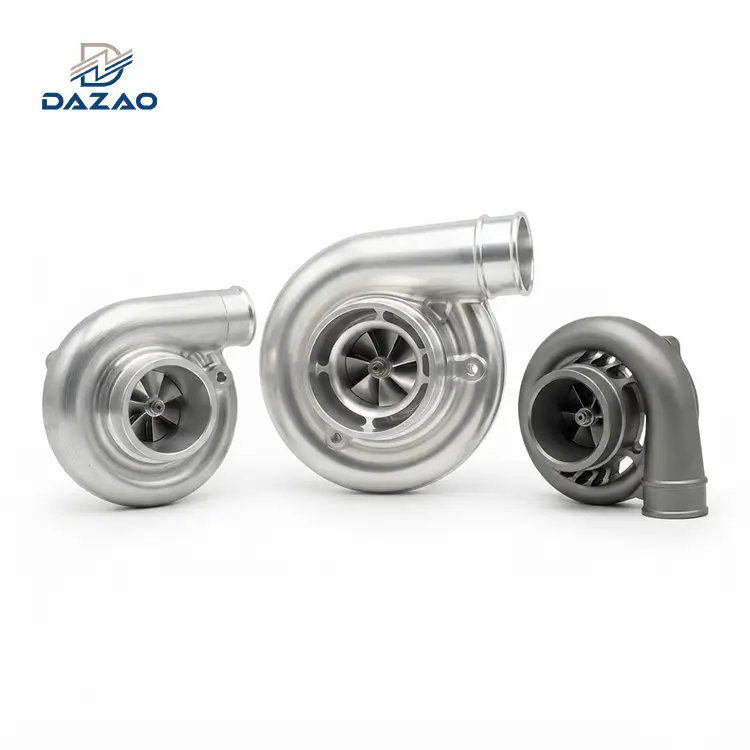
7075 aluminiumslegering gir en ultimat strekkstyrke på opptil 570 MPa og en flytegrense på 503 MPa i T6-tilstanden, noe som gjør den til den primære høystyrke-aluminiumslegeringen for bearbeiding av aluminium i romfart, bilracing og strukturelle forsvarskomponenter. Det høye innholdet av sink (5,1–6,1 %) og kobber (1,2–2,0 %) introduserer imidlertid høy intern restspenning, rask verktøyslitasje og følsomhet for spenningskorrosjon sammenlignet med 6061-T6.
For å forhindre dimensjonal forvrengning under fjerning av tungt materiale, må ingeniører spesifisere7075-T651(stretching stress-lindret) i stedet for standard7075-T6. Design for 7075-T6 CNC-maskinering krever spesifikke skjæregeometrier, modifiserte matinger og spesialiserte overflatebehandlingsparametere. Over-å spesifisere 7075 i stedet for 6061 for ikke-kritiske strukturelle deler øker de totale produksjonskostnadene med 150 % til 220 % på grunn av materialprispremier, redusert verktøylevetid og nødvendige sykluser for termisk spenningsavlastning.
Hvorfor 7075 Aluminium er en teknisk gral og en maskineringsutfordring?
7075 aluminium er ikke bare en sterkere variant av 6061. Det er en sink-dominert, nedbørs-herdet aluminiumslegering konstruert spesielt for ekstreme strukturelle belastninger der vektbesparelser er kritiske. Mens 6061 hovedsakelig er avhengig av magnesiumsilisid (Mg2Si)-utfellinger for styrke, er 7075 avhengig av magnesiumsink (MgZn2) eta-faseutfellinger. Denne metallurgiske forskjellen øker flytestyrken med over 80 % sammenlignet med 6061-T6, og plasserer 7075 sammen med strukturelt stål i strekkytelse samtidig som den opprettholder en tetthet på 2,81 g/cm³.
Fra butikkgulvets perspektiv klXiamen Dazao maskineri, bearbeiding av 7075 aluminium krever en helt annen operasjonsdisiplin enn standardlegeringer. Den høye sinkmatrisen gjør materialet hardere (opptil 150 HB) og sprøere. Høye kuttetemperaturer og asymmetrisk metallfjerning utløser store frigjøringer av intern belastningsenergi. Ingeniører som søker pålitelig produksjon må stole på spesialisttilpassede CNC maskineringstjenestersom forstår stress-prosedyrer.

Materialskrotleksjonen på $15 000: Dazao Engineering Case Study
I 2018 tok Dazao Machinery på seg en produksjonskontrakt for 40 enheter med tynne -veggede strukturelle braketter for romfart som måler 450 mm x 200 mm x 40 mm. Kundetegningen spesifisert standard7075-T6platelager. Produksjonsplanen innebar at 78 % av råblokkvolumet skulle pakkes ut ved hjelp av en strategi for høy-fresing (HEM) på en5-akse CNC maskineringstjenestersenter.
Under grovarbeidet presterte kutteren nominelt. Umiddelbart etter å ha sluppet det hydrauliske klemtrykket fra skrustikken, bøyde delene seg imidlertid oppover langs lengdeaksen med 3,4 mm. Tegningen krevde en absolutt flathetstoleranse på±0,05 mm.
Forsøk på å flate ut komponentene via sekundær pressjustering mislyktes på grunn av den høye flytegrensen og tilbakefjæringsegenskapene til 7075-T6. Alle de 40 rå billettene ble skrotet, noe som resulterte i et direkte økonomisk tap på $15 000 i råvarekostnader og 120 timer med bortkastet spindeltid.
Rotårsaksanalyse og prosesskorrigering
Dazao metallurgi- og CNC-ingeniørteam isolerte tre viktige feildrivere:
1. Valg av materialtilstand:Standard 7075-T6-plate inneholder fastlåste- termiske påkjenninger fra bråkjøling under oppløsningsvarmebehandlingsprosessen. Asymmetrisk metallfjerning ødelegger den indre spenningslikevekten, og forårsaker makroforvrengning.
2. Maskineringssekvens:Den opprinnelige prosessen utførte grov- og etterbehandlingsoperasjoner i ett enkelt klemmeoppsett, og ga ingen mulighet for spenningsutjevning.
3. Termisk styring:Utilstrekkelig tilførsel av kjølevæske ved verktøyets-arbeidsstykkegrensesnitt skapte lokale termiske gradienter som oversteg 180 grader, noe som la termisk spenning til den mekaniske restspenningen.
For å rette opp denne feilen, oppdaterte Dazao produksjonsprotokollen:
· Byttet råvareinnkjøp fra 7075-T6 til7075-T651(platen er mekanisk strukket med 1,5 % til 3 % etter-bråk for å nøytralisere gjenværende spenning).
· Del bearbeidingsprosessen inn i tre forskjellige faser: Grovbearbeiding (etterlater 1,5 mm lager på alle overflater), kunstig aldring / termisk spenningsavlastning ved 120 grader i 6 timer, og sluttbearbeiding (Finish Milling).
· Integrert høyt-trykk gjennom-spindelkjølevæske (70 bar) for å opprettholde termisk likevekt over hele arbeidsstykket.
Påfølgende skrotrater falt til0%, og flathetstoleranser ble holdt innenfor±0,02 mmover hele spennvidden på 450 mm. Denne veiledningen beskriver ingeniørmetodene, fysiske egenskaper, skjæreparametere og kostnadskontroller som kreves for å produsere pålitelige presisjonsdeler i 7075-aluminium.
Metallurgiske egenskaper og tempereringsveiledning for 7075 aluminium
Oppnå konsistente resultater med7075 aluminium maskineringkrever en forståelse av dens metallurgiske sammensetning, varmebehandlingstemperament og mekanisk oppførsel under skjærkrefter. For en bredere oversikt over materialvalg på tvers av forskjellige legeringsfamilier, se våromfattende aluminiumskvalitetsguide.
Kjemisk sammensetningsanalyse
Legeringselementene i 7075 kontrollerer dens mekaniske grenser og korrosjonsprofil. Sink er det primære legeringselementet, kombinert med magnesium for å danne MgZn2-utfellinger. Kobber tilsettes for å øke styrken og forbedre tretthetsytelsen, selv om det kompromitterer sveisbarheten og motstanden mot gropkorrosjon.
|
Element |
Minimum innhold (%) |
Maks innhold (%) |
Metallurgisk funksjon i 7075 legering |
|
Sink (Zn) |
5.10 |
6.10 |
Primær forsterkende agent; kombineres med Mg for å danne MgZn2 (eta-fase). |
|
Magnesium (Mg) |
2.10 |
2.90 |
Akselererer nedbørsherding; øker flytestyrken og strekkherding. |
|
Kobber (Cu) |
1.20 |
2.00 |
Forbedrer den ultimate strekkstyrken og utmattelsestiden; reduserer SCC-følsomhet i T7-tempereringer. |
|
Krom (Cr) |
0.18 |
0.28 |
Kontrollerer kornvekst under rekrystallisering; forbedrer motstand mot spenningskorrosjon. |
|
Jern (Fe) |
0.00 |
0.50 |
Urenhet element; danner uløselig Al7Cu2Fe-fase som senker bruddseigheten. |
|
Silisium (Si) |
0.00 |
0.40 |
Urenhet element; begrenser duktiliteten hvis den kombineres med Fe for å danne Mg2Si ut av løsningen. |
|
Mangan (Mn) |
0.00 |
0.30 |
Korn struktur foredler; øker rekrystalliseringstemperaturen. |
|
Titan (Ti) |
0.00 |
0.20 |
Kornforedler under støping av emner for å forhindre oppsprekking av størkning. |
|
Aluminium (Al) |
Balansere |
Balansere |
Grunnmatrisemateriale. |
Fysisk og mekanisk eiendomsmatrise
Tabellen nedenfor skisserer den mekaniske grunnlinjen til 7075 på tvers av ulike temperamenter sammenlignet med alternative strukturelle aluminiumslegeringer som brukes i CNC-maskinering.
|
Eiendom / parameter |
7075-O |
7075-T6 |
7075-T651 |
7075-T7351 |
6061-T6 |
2024-T3 |
7050-T7451 |
|
Ultimate Tensile Strength (MPa) |
220 |
570 |
570 |
505 |
310 |
470 |
524 |
|
Strekkflytestyrke (MPa) |
103 |
503 |
503 |
435 |
276 |
325 |
469 |
|
Brinell hardhet (HB) |
60 |
150 |
150 |
135 |
95 |
120 |
140 |
|
Forlengelse ved brudd (%) |
16 |
11 |
11 |
13 |
12 |
20 |
11 |
|
Fatigue Strength (MPa) |
110 |
160 |
160 |
150 |
96 |
138 |
160 |
|
Skjærstyrke (MPa) |
150 |
330 |
330 |
290 |
207 |
283 |
303 |
|
Termisk ledningsevne (W/m·K) |
173 |
130 |
130 |
155 |
167 |
121 |
157 |
|
Bearbeidbarhetsindeks (%) |
30% |
70% |
85% |
80% |
50% |
75% |
80% |
|
Tetthet (g/cm³) |
2.81 |
2.81 |
2.81 |
2.81 |
2.70 |
2.78 |
2.83 |

Omfattende veiledning for valg av temperament for innkjøp og ingeniørfag
Å velge riktig tempereringskode dikterer delens stabilitet, skraphastigheter og feltytelse.
1. 7075-O (glødet tilstand)
· Mikrostruktur:Myk, fullstendig rekrystallisert tilstand oppnådd ved oppvarming til 413 grader i 3 timer etterfulgt av kontrollert avkjøling.
· Mekaniske egenskaper:Flytestyrken synker til ~103 MPa; hardheten faller til 60 HB.
· Bearbeidbarhet:Fattig. Mykt metall fører til kraftig oppbygget-oppkant (BUE)-formasjon og gummiaktig sponpakking.
· Primærapplikasjon:Kaldforming, dyptrekking eller kompleks rørbøyning før varmebehandling og aldring av full løsning.
2. 7075-T6 (Peak Aged)
· Mikrostruktur:Oppløsningsvarme-behandlet ved 465–480 grader, vann-bråkjølt og kunstig eldet ved 120 grader i 24 timer for å gi koherente MgZn2 eta-prime utfellinger.
· Mekaniske egenskaper:Maksimal flytegrense (503 MPa) og hardhet (150 HB).
· Bearbeidbarhetsrisiko:Høye interne bråkjølingsspenninger. Ved bearbeiding av asymmetriske egenskaper, tynne vegger eller dype lommer, forvrenges materialet uforutsigbart.
· Primærapplikasjon:Enkle, symmetriske solide deler som krever topp statisk styrke med lave materialfjerningsforhold (< 30%).
3. 7075-T651 (Stretching Stress-Relieved - Dazao Standard Baseline)
· Mikrostruktur:Identisk varmebehandling som T6, men umiddelbart etter bråkjøling av vann gjennomgår platen eller stangen en kontrollert mekanisk strekkoperasjon (1,5 % til 3 % permanent herding).
· Mekaniske egenskaper:Identisk flyte- og sluttstyrke som T6, men intern restspenningstensor reduseres med opptil 85–90 %.
· Bearbeidbarhet:Eksepsjonell dimensjonsstabilitet under høy-hastighet7075 aluminium fresingog snu.
· Primærapplikasjon:Høy-presisjonsdeler i 7075-aluminium, tynne-veggede romfartskonstruksjonsrammer, chassis for medisinsk utstyr og komplekse robotkomponenter.
4. 7075-T7351 (overdrevet for motstand mot spenningskorrosjon)
· Mikrostruktur:Kunstig aldringsprosess i to-trinn (105–120 grader etterfulgt av 160–180 grader). Eta-prime utfeller grovt til stabile, usammenhengende eta-fase (MgZn2)-partikler.
· Mekaniske egenskaper:Strekkfastheten faller med 10 % til 15 % (utbytte ~435 MPa), men bruddseigheten øker med 20 % til 30 %.
· Bearbeidbarhet:Utmerket stabilitet under maskinering; spon går renere enn T6.
· Primærapplikasjon:Marin strukturell maskinvare, offshore-høytrykkskomponenter og kritiske fly-kontrollerer strukturelle smidninger som opererer i salt-spraymiljøer.
7075 vs 6061 Ytelsesmatrise og fallgruver for materialerstatning
En vanlig feil i tilpasset komponentdesign er å spesifisere 7075-T6 CNC-maskinering for applikasjoner der 6061-T6 gir tilstrekkelig styrke. For å forstå basislegeringen i detalj, se vår dedikerte6061 aluminium CNC maskineringsguide. Denne substitusjonen fører ofte til unødvendige produksjonskostnader og for tidlig komponentnedbrytning på grunn av korrosjon.
Dyp ingeniørsammenligning på tvers av 4 kritiske akser
Akse 1: Styrke-til-vektforhold og elastisitetsmodul
· Strekkutbytte:7075-T651 gir 503 MPa mot 276 MPa for 6061-T6. For strukturelle ledd under ren strekk eller kompresjon kan en 7075-komponent designes med ca.45 % mindre-tverrsnittsarealenn en 6061-del for å håndtere tilsvarende arbeidsbelastninger.
· Elastisk modul:Begge legeringene viser nesten identiske Youngs Moduli (71,0 GPa for 6061 mot 71,7 GPa for 7075).
· Designadvarsel:Hvis en delfeilmodus drives utelukkende av elastisk avbøyning eller knekkstivhet (styrt av treghetsmomentIog elastikkmodulE), å erstatte 6061 med 7075 gir null avbøyningsfordel samtidig som råvarekostnadene dobles.
Akse 2: Korrosjonsbestandighet og miljøforringelse
· 6061 legering:Danner en stabil, selv-passiverende oksidfilm (Al2O3). Den yter pålitelig i tøffe marine miljøer, industrielle kjemikalier og utendørs eksponering uten overflatebehandling.
· 7075 legering:Inneholder 1,2 % til 2,0 % kobber. Kobber intermetalliske faser skaper mikro-galvaniske celler i aluminiumsmatrisen. Under salt-spray eller fuktige omgivelser gjennomgår ubehandlet 7075 rask gropkorrosjon, intergranulær korrosjon og spenningskorrosjonssprekker (SCC).
· Tekniske krav:Alle 7075-komponentene fungerer utendørs eller i marine omgivelsermå passiveres eller belegges(f.eks. kromatkonvertering, type II anodisering, type III hardcoat eller epoksyprimer).
Akse 3: Overflatebehandling og anodiseringsrespons
· Type II dekorativ anodisering:6061 anodiserer for å produsere lyse, svært ensartede klare, svarte eller levende farger. 7075 anodiserer til en mørkere, gråaktig underliggende nyanse på grunn av legeringen av sink og kobber, noe som gjør farge-matching på tvers av forskjellige produksjonspartier utfordrende.
· Type III hard anodisering (Mil-A-8625):6061 bygger tette oksidlag opp til 50 µm med hardhetsnivåer rundt 60–65 HRC-ekvivalenter. 7075 danner hardcoat-lag saktere på grunn av legeringsoppløsning under elektrolyse, og gir maksimale belegghardhetsnivåer rundt 50–55 HRC.
Akse 4: Bearbeidbarhet, verktøyslitasje og maskineringskostnad
· Chipdannelse:7075 bryter spon renere enn 6061. 6061 har en tendens til å danne lange, trevlete spon som risikerer å vikle seg rundt spindelverktøy uten aggressive spon-geometrier.
· Skjærekrefter og varme:7075 påfører ~40 % høyere spesifikke skjærekrefter på CNC-spindler. Temperaturen på skjæresone stiger raskt, noe som akselererer slitasje på flankene og mikro-skjæring på skjærekanter av hardmetall.

Kjøperbeslutningsmatrise: Materialvalglogikk
Bruk denne beslutningslogikken til å velge mellom 6061-T6 og 7075-T651 før du slipper tekniske tegninger til produksjon.
|
Applikasjonssektoren |
Anbefalt legering |
Temperament |
Primær ingeniørbegrunnelse |
|
Strukturelle rammer for flyreiser |
7075 |
T651 |
Maksimal flytestyrke-til-vektforhold under statiske nyttelaster med høy G-kraft. |
|
Automotive Suspension Vippearmer |
7075 |
T651 |
Høy utmattelsesgrense under dynamisk syklisk belastning. |
|
Marine elektroniske kabinetter |
6061 |
T6 |
Utmerket gropkorrosjonsbestandighet i salttåkemiljøer; lavere råkostnad. |
|
Effekter for høyhastighets-robotikk- |
7075 |
T651 |
Lav massetreghet kombinert med høy stivhet-til-vekt strukturell ytelse. |
|
Væskemanifolder (hydraulisk/pneumatisk) |
6061 |
T6 |
Overlegen trykk-tett integritet og enklere dyp-boringsadferd. |
|
Optiske monteringsplater |
6061 |
T651 |
Lave kostnader, lav restspenning, utmerket anodiseringsfargeuniformitet. |
|
Bremsekalipere til bilracing |
7075 |
T7351 |
Høy termisk styrkeretensjon kombinert med motstand mot spenningskorrosjon. |
The 200% Cost Spike Trap: Dazao Over-Engineering Advisory
Et vanlig kjøpsproblem oppstår når en ingeniøravdeling som standard setter tegningstittelblokker til7075-T6for alle aluminiumskomponenter.
Når 7075 velges uten funksjonell nødvendighet, øker kostnadene raskt:
1. Råmateriale Premium:7075 aluminiumslager koster 7,50–9,50 per kg sammenlignet med 3,20–4,20 per kg for 6061.
2. Bearbeidingssyklustid:Spindelmatingshastigheter under grovbearbeiding må reduseres med 20–30 % for å forhindre overdreven verktøyavbøyning og verktøyflis.
3. Verktøyslitasjekostnader:Endefreser av solid karbid som behandler 7075 opplever akselerert slitasje, som krever hyppige forskyvningsjusteringer og verktøyskift.
4. Obligatorisk overflatebelegg:7075 kan ikke etterlates rå i utendørs eller industrielle omgivelser, og legger til obligatorisk passivering eller anodiseringsprosesstrinn.
Dazao designråd:Spesifiser 7075-T651 kun når beregnede sikkerhetsmarginer med 6061-T6 faller under 1,25 under belastningsforhold med maksimal kapasitet, eller når vektreduksjon direkte driver systemytelsen.
Fire proprietære 7075 maskineringssmertepunkter og Dazao ingeniørløsninger
Generiske maskineringsguider behandler ofte 7075-aluminium som standard aluminiumslegeringer, og ignorerer kritiske fysiske fenomener som forårsaker strukturelt skrot, for tidlig feltsvikt eller estetiske partiavvisninger. Nedenfor er fire spesifikke tekniske utfordringer du møter under maskinering7075 aluminium cnc deler, ledsaget av de utprøvde avbøtende protokollene utviklet påDazao maskineri.

Smertepunkt 1: Asymmetrisk restspenningsfrigjøring og makro-forvrengning
Metallurgisk grunnårsak
Valset 7075-T6-platemateriale beholder komplekse indre spenningsprofiler fra alvorlige vannslukkingsoperasjoner. De ytre lagene eksisterer i trykkspenning, mens kjernen har høy strekkspenning. Når CNC-freseoperasjoner fjerner asymmetrisk metall (som bearbeiding av dype lommer eller innvendige ribber kun på én side), blir balansen av tøyningsenergi over den nøytrale aksen ødelagt.
Som et resultat tvinger det ubearbeidede komprimerende laget på bunnflaten det gjenværende materialet til å bøye seg oppover, noe som resulterer i alvorlig flathet, vinkelrett og posisjonsfeil.
Dazao standard driftsløsning
1. Materialspesifikasjon hard lås:Dazao krever at alt platemateriale som overstiger 20 mm tykkelse skal anskaffes utelukkende som 7075-T651 (strekkspenning-avlastet per AMS-QQ-A-250/12).
2. Symmetrisk grovbearbeidingsstrategi:CNC-programmerere speiler grovbearbeidingsbaner over motsatte flater, grovbearbeider side A (etterlater 1,5 mm lager), snur delen til grov side B (etterlater 1,5 mm lager), og sikrer balansert strekkfrigjøring.
3. Inter-Trinns termisk stressavlastning:For konstruksjonskomponenter med veggtykkelser under 2,0 mm gjennomgår delene en middels-prosess stress-avlastning ved 120 grader (±5 grader) i 6 timer, etterfulgt av still-luftovnskjøling før den endelige ferdigfresingen.
4. Dynamisk høyhastighets-etterbehandling:Etterbehandlinger utføres ved lette radielle skjæredybder (ae Mindre enn eller lik 0,25 mm) ved skjærehastigheter over 600 m/min, og forhindrer mekanisk innsetting av ny overflatespenning.
Smertepunkt 2: Nedbrytning av utmattelsesliv via hard anodiseringsmikro-sprekker
Metallurgisk grunnårsak
Ingeniører spesifiserer ofte Type III Hard Anodizing (MIL-A-8625 Type III, 50 µm tykkelse) ved høy spenning7075 aluminium romfartsdelerfor å maksimere slitestyrken. Imidlertid er harde anodisk aluminiumoksid (Al2O3) belegg sprø. Under strekkbelastningssykluser utvikler aluminalaget fine, vertikale mikro-sprekker.
Disse mikro-sprekkene fungerer som mikro-hakk i grensesnittet mellom oksidlaget og 7075-T6-substratet. Under syklisk dynamisk belastning utløser spenningskonsentrasjoner ved disse sprekkspissene initiering av utmattelsessprekker, noe som reduserer levetiden for delenes utmatting ved30 % til 50 %.
Dazao standard driftsløsning
1. Pre-Anodize Shot Peening:Før anodisering gjennomgår kritiske dynamiske komponenter kontrollert kulepening ved hjelp av keramiske perler (Zirshot Z400, Almen-intensitet 0,006–0,008A, 200 % dekning). Denne prosessen gir et gjenværende trykkspenningslag (-200 MPa til -350 MPa) til en dybde på 0,15 mm under metalloverflaten, og effektivt stopper mikrosprekkeforplantning.
2. Selektiv områdemaskering:Høye-spenningsradier (R > 3,0 mm) og kritiske hull maskeres ved hjelp av tilpassede gummiplugger eller kjemiske lakker for å forhindre hard anodisering i lokaliserte høye-utmattelsessoner.
3. Dupleksforseglingsbehandling:Hard-anodiserte deler forsegles med en varm nikkelacetatløsning etterfulgt av en PTFE-impregneringsforsegling for å smøre indre oksidporer og forsinke mikro-sprekkeforplantning under bøyemomenter.
Smertepunkt 3: Råstoffkjemivariasjoner og anodiseringsfargeustabilitet
Metallurgisk grunnårsak
7075 aluminium inneholder høye prosentandeler kobber (opptil 2,0 %) og sink (opptil 6,1 %). Mindre variasjoner i lokal kjemisk konsentrasjon på tvers av ulike fabrikkvarme (varmetall) eller råvareleverandører fører til kjemisk mikro-segregering.
Under kjemisk etsing og svovelsyreanodisering oppløses områder med forhøyet lokalt kobberinnhold med akselerert hastighet, noe som forårsaker mørke striper, grumsete grå flekker eller synlige partier-til-fargefeil når man farger deler svarte eller klare.
Dazao standard driftsløsning
|
Inspeksjons- og behandlingsstadiet |
Dazao Technical Execution Standard |
Utstyr / verktøy brukt |
|
1. Råvaremottak |
Røntgenfluorescens (XRF) spektro-analyse på hver innkommende aluminiumsplate; avvis råstoff hvis Cu-innholdet svinger > 0,3 % over batch. |
Olympus Vanta håndholdt XRF-analysator |
|
2. Heat Lot Segregation |
Streng batchmerking og separasjon. En enkelt produksjonsserie påpresisjon 7075 aluminiumsdelerer maskinert utelukkende fra et enkelt varmenummer. |
ERP Lot Sporbarhet strekkodingssystem |
|
3. Etsningsforbehandling.- |
Erstatning av aggressiv natriumhydroksid (NaOH) kaustisk etsing med en mild fluorid-basert syrefjerningsprosedyre for å forhindre gjenavsetning av kobber. |
Surt fluor avsugningsbad |
Smertepunkt 4: Avisolering av innvendige gjenger og galvanisk korrosjon under moment
Metallurgisk grunnårsak
Ingeniører designer ofte gjengede blindhull direkte inn itilpassede 7075 aluminiumskomponenterfor feste med rustfrie (304 eller 316) bolter. Dette skaper to distinkte feilmoduser:
1. Trådskjæring/-stripping:Mens 7075 er hardt, er skjærstyrken (330 MPa) lavere enn herdet stål. Under høyt tiltrekkingsmoment eller dynamisk vibrasjon, stripes innvendige aluminiumsgjenger ut.
2. Galvanisk korrosjon:Den galvaniske potensialforskjellen mellom 7075 aluminium (-0,75V) og 316 rustfritt stål (-0,05V) i fuktige omgivelser skaper et aktivt galvanisk par. Aluminiumssubstratet rundt gjengetoppene fungerer som en offeranode, korroderer til hvitt aluminiumhydroksidpulver og forårsaker at festeanordningen setter seg fast eller fuger.
Dazao standard driftsløsning
1. Formel for trådengasjementdybde:For direkte banking i 7075-T651, minimum innvendig gjengeinngrepslengde (Hmin) må tilfredsstille:
HminStørre enn eller lik 2,0×D
(hvorDer den nominelle hovedtråddiameteren).
2. Helicoil & Keensert-integrasjon:For alle kritiske strukturelle koblinger eller gjenger som er gjenstand for periodisk demontering, installerer Dazao 304 rustfritt stål solid veggnøkkel-låseinnsatser (Keenserts) eller trådgjengeinnsatser (Helicoils).
3. Galvanisk isolasjonsbelegg:Alle innsatser i rustfritt stål som er plassert i 7075-matriser, installeres ved hjelp av en kromat-basert fugemasse (AMS 3374) eller sink-kromatprimer for å tette mikro-gapet mot fuktinntrengning og bryte den galvaniske elektriske kretsen.
Praktisk 7075 CNC maskineringsveiledning
Utfører høy-effektivitet7075 aluminium maskineringkrever valg av dedikerte skjæreverktøygeometrier, optimalisering av spindelhastigheter og matehastigheter og implementering av-sanntids termisk kompensasjon. For grunnleggende strategier for freseparametere, se vår omfattendeCNC-fresing av aluminium prosessguide.

Verktøyvalg og kuttegeometrier
Standard 2-sløyfe endefreser i hardmetall designet for mykt 6061 aluminium vil skravle og lide av for tidlige hjørner ved kapping av 7075-T651.
|
Parameter for skjæreverktøy |
Fresing 7075-T651 (Solid Carbide) |
Dreie 7075-T651 (karbidinnsats) |
Dypboring 7075-T651 |
|
Underlagsgrad |
Sub-mikron korn wolframkarbid (10 % Co) |
Mikro-kornkarbid (K10-K20) |
Solid hardmetall med innvendige kjølevæskehull |
|
Verktøybelegg |
DLC (Diamond-Like Carbon) eller Ubelagt polert |
TiB2 (Titanium Diboride) / Ubelagt |
ZrN (zirkoniumnitrid) |
|
Antall fløyter / Edge |
3 fløyter (lommer), 4 fløyter (sidefinish) |
Enkeltpunktinnsats (VCGT / CCGT) |
2-fløyte parabolsk fløyte geometri |
|
Helix / Rake vinkel |
45 grader variabel helix / positiv 12 graders rake |
Positiv 15 graders topp rakevinkel |
30 graders spiralvinkel |
|
Avlastningsvinkel |
10 graders primær radiell relieff |
7 graders klaringsvinkel |
135 graders splittpunktvinkel |
Høyhastighets kutteparametere (HSM-matrise)
Nedenfor er grunnlinjebearbeidingsparameterne etablert på Dazao 5-akse CNC-maskineringssentre som bruker høy-gjennomspindelkjølevæske (70 bar).
|
CNC-operasjon |
Skjærehastighet Vc (m/min) |
Mating per tann fz (mm/tann) |
Radiell dybde ae (mm) |
Aksialdybde ap (mm) |
Reduserende merknad for verktøyslitasje |
|
Tung ansiktsfresing |
450 - 650 |
0.12 - 0.20 |
0,70 x Kutter Dia |
2.5 - 4.0 mm |
Oppretthold konstant engasjement; rull i kutt. |
|
Høy-lommer |
500 - 800 |
0.08 - 0.14 |
0,10 x Kutter Dia |
2,0 x Kutter Dia |
Bruk trochoidale freseverktøybaner; unngå full sporing. |
|
Presisjons sidefinishing |
600 - 900 |
0.04 - 0.08 |
0.15 - 0.30 mm |
1,5 x Kutter Dia |
Luftblåsing eller 70 bar kjølevæske for å hindre sponre-skjæring. |
|
7075 aluminiumsdreiing |
350 - 550 |
0.15 - 0.30 mm/omdr |
0,50 x Innsatsradius |
1.5 - 3.0 mm |
Bruk polerte VCGT-innsatser for å eliminere BUE. |
|
Dype hullsboring |
150 - 220 |
0.08 - 0.15 mm/omdr |
Hull Dia |
Hakker på 3xD |
Innvendig-høytrykkskjølevæske (70 bar) obligatorisk. |
Termisk kontroll og CTE Math Compensation
7075 aluminium viser en høy termisk ekspansjonskoeffisient (CTE):
=23.4×10⁻⁶K−1(0,0234 mm/m pr ∘C)
Hvis skjæresonevarmen øker en 500 mm lang strukturell arbeidsemnetemperatur med 15 grader i løpet av en lang fresesyklus, utvides det fysiske metallet med:
ΔL=L× ×ΔT=500mm×0,0000234×15=0.1755mm
Hvis delen er ferdig mens den er varm og senere inspisert i et 20 graders kvalitetslaboratorium, vil den krympe med0,1755 mm, blåser forbi stramme toleranser. For detaljerte strategier for å opprettholde presisjonsgrenser over temperatursvingninger, se våraluminium CNC maskinering toleranser guide.
Dazao Thermal Management Standard
· Klimakontrollert butikketasje:Alle CNC-maskiner behandlinghøystyrke aluminiumslegeringdeler fungerer innenfor temperaturregulerte-innkapslinger som holdes på 20 grader ±1 grad.
· Kjølevæsketemperaturkjøling:Skjærevæskebeholdere er utstyrt med aktive kjølekjølere som holder kjølevæsketemperaturen på 19 grader ±0,5 grader.
· CMM termisk termalisering:Deler som er maskinert ved Dazao, blir bløtlagt inne i CMM-målelaboratoriet i minimum 4 timer før den endelige dimensjonsavtegningen-avtegnes.
Valg av overflatefinish og toleranseprinsipper for 7075-komponenter
Riktig valg av overflatebehandling er avgjørende for å beskytte7075 aluminium cnc delermot miljøkorrosjon samtidig som det sikres at tette trekktoleranser bevares etter-behandling.

Sammenligningstabell for overflatebehandlingsprosesser
|
Etterbehandlingsprosess |
Tykkelsesspesifikasjon |
Dimensjonsvekst (per overflate) |
Overflatehardhet |
Primær korrosjon / funksjonell fordel |
|
Alodine 1200 / Chem Film |
Mikroskopisk (< 1 µm) |
0,00 mm (ubetydelig) |
Samme som substrat |
Beholder full elektrisk ledningsevne; utmerket malingsbase. |
|
Type II anodisering (klar/farge) |
15 µm - 25 µm |
+7.5 µm til +12.5 µm |
~300 HV |
Standard atmosfærisk beskyttelse; dekorativ fargeidentifikasjon. |
|
Type III hard anodisering |
50 µm (±5 µm) |
+25.0 µm (±2.5 µm) |
450 - 550 HV (50–55 HRC) |
Ekstrem glidende slitestyrke; 1000+ timers vurdering av saltspray. |
|
Elektroløs nikkelbelegg |
10 µm - 25 µm |
Lik platingstykkelse |
600 - 900 HV (for-/etterbaking) |
Ensartet dekning i dype blinde hull; høy kjemisk motstand. |
|
Perlesprengning (Glassperle #8) |
N/A (subtraktiv) |
-2 µm til -5 µm |
N/A |
Fjerner CNC-verktøymerker; skaper jevn satengmatt tekstur (Ra 1,6 µm). |
Kompensasjon for dimensjonsvekst og tonehøydediameter
Anodisering er en konverteringsprosess: 50 % av den endelige oksidfilmtykkelsen trenger inn i aluminiumssubstratet, mens 50 % bygges opp utover fra den opprinnelige dimensjonen.
Ytre dimensjonsvekst per overflate=0.5×Total beleggtykkelse
Justering av stigningsdiameter for hull
Ved hard anodisering av innvendige gjenger vil stigningsdiameteren (Dp) krymper ved et forhold på 4:1 i forhold til vekst av enkelt-sidebelegg (Δtbygge):
ΔDp=4×Utoverbygg-Opp=4×(0,5×Total beleggtykkelse)
For en 50 µm hardcoat (Build-Up=25μm), reduseres den indre stigningsdiameteren med:
ΔDp=4×0,025 mm=0.100 mm
Dazao CNC-utførelsesregel:Maskinister må bruke spesielleoverdimensjonerte kraner(som f.eks. GH-6 eller spesielle kuttere med stigningsdiameter) før anodisering, slik at innvendige gjenger lander nøyaktig innenfor standard 6H-gjengeklassegrenser etter hard anodisering.
Høy-stressapplikasjonsteknikk på tvers av romfart, forsvar og racing
På grunn av sin høye flytestyrke, dynamiske tretthetsmotstand og vektbesparelser, tjener 7075 aluminiumsmaskinering kritiske applikasjoner på tvers av høy-teknologisk industri.
1. Aerospace & Defence (Aerospace Aluminium Machining)
· Komponenter:Flyvingebeslag, strukturelle skottrammer, rakettfinneaktiveringskoblinger, monteringsbraketter for landingsutstyr.
· Tekniske krav:Maksimal styrke-til-vektforhold, 100 % materiallotsporbarhet (MTR), obligatorisk 100 % ultralydfeildeteksjon per AMS-STD-2154.
2. Motorsport og bilracing
· Komponenter:Spesialtilpassede bærearmfester, billettbremshatteadaptere, styrespindler, motorkoblingsstenger (dragracingapplikasjoner).
· Tekniske krav:Dynamisk utmattelsesmotstand under multi-aksiale sykliske belastninger, lav ufjæret vekt, presspasninger med tett toleranse.
3. Høy-robotikk og automatisering
· Komponenter:Høy-leddet robotarmledd, harmoniske drivreduksjonshus, høy-ende-effektorrammer med høy hastighet.
· Tekniske krav:Lav rotasjonstreghet kombinert med ekstrem stivhet for å forhindre strukturell resonans under rask retardasjon.
4. Medisinske og kirurgiske presisjonsinstrumenter
· Komponenter:Bærbare støttearmer for kirurgiske roboter, strukturelt chassis for eksoskjelett, væskemanifolder med høyt-trykk.
· Tekniske krav:Biokompatible passiverte overflater, lav strukturell vekt for ergonomisk håndholdt posisjonering.
Kostnadsdrivere og Design for Manufacturability (DFM)-regler for 7075-deler
Å forstå hvordan maskineringsbeslutninger påvirker de endelige stykkprisene gjør at innkjøpsteam og designingeniører kan optimalisere budsjetter uten å gå på bekostning av ytelsen.
Fordeling av kostnadsdrivere for 7075-maskinering
Produserer høy-presisjon7075 aluminium cnc delerinnebærer betydelige kostnadsmultiplikatorer sammenlignet med standard kommersielle legeringer. Dazao Machinery bryter ned de 5 primære kostnadsdriverne nedenfor for å hjelpe innkjøpsdirektører med å optimalisere de totale kostnadene for enhetsanskaffelse.
1. Råvarelager og kjøp-til-forhold (35 % av totalkostnad)
· Base Material Cost Premium:Rå 7075-T651 platelager har en premium markedspris på $7,50 til $9,50 per kilo, sammenlignet med $3,20 til $4,20 per kilogram for standard 6061-T6 plate.
· Materialutnyttelseseffektivitet:For komplekse strukturelle braketter for romfart, overskrider materialfjerningsforholdet (kjøp-til-Fly-forhold) ofte 6:1 eller 8:1 (noe som betyr at 85 % av råblokken omdannes til sjetonger). Resirkulering av aluminiumsskrap returnerer bare ~$1,20 per kilo, noe som resulterer i et permanent tap av råvareverdi under tung lommelegging.
2. Spindelbearbeidingstid og arbeidsfrekvens (42 % av totalkostnad)
· Begrensninger for skjærehastighet:På grunn av høyere hardhet (150 HB) og høyere skjæremotstand, må grovbearbeidingsvolumetrisk metallfjerningshastighet (MRR) for 7075-T651 reduseres med 25 % til 35 % i forhold til 6061 for å opprettholde termisk likevekt og verktøylevetid.
· Multi-oppsettsykluser:Komplekse romfartsgeometrier krever flere klemmeoppsett eller 5-akse kontinuerlige freseverktøybaner, noe som øker maskinens timeregning sammenlignet med enkel 3-akset fresing.
3. Forbruk og slitasje for skjæreverktøy (10 % av totalkostnad)
· Akselerert flanke- og hjørneslitasje:Høyt innhold av sink (opptil 6,1 %) og kobber (opptil 2,0 %) forårsaker slitasje på verktøyets skjærekanter. Vanlige ubestrøede endefreser lider raskt av-mikroflis.
· Kostnader for verktøyklasse:Dazao pålegger sub-mikronkornede solidkarbidkuttere utstyrt med Diamond-Like Carbon (DLC) eller TiB2-belegg. Disse spesialiserte verktøyene koster 3 ganger mer enn standard endefreser og viser en 40 % kortere effektiv skjærelevetid ved kapping av 7075-T651.
4. Stressavlastning og termisk prosessering mellom-trinn (5 % av totale kostnader)
· Sekundær termisk baking:For å forhindre asymmetrisk forvrengning av lommer, krever deler som skal fjernes tungmetaller midt i-prosessen termisk spenningsavlastning ved 120 grader i 6 timer. Dette legger til ovnsdriftsgebyrer, dellastarbeid og 24 timers total behandlingstid.
5. Overflatebehandling og CMM-kvalitetsinspeksjon (8 % av totalkostnad)
· Type III Hardcoat Krav:Obligatorisk passivering eller MIL-A-8625 Type III hard anodisering krever presis elektrolytisk tankkontroll, spesialisert maskering for dynamiske utmattingssoner og etterplettering av gjengestigningskontroll.
· Presisjons-CMM-revisjon:Høy-presisjonskomponenter med toleranser ned til ±0,005 mm krever obligatorisk 4-timers termisk stabilisering etterfulgt av full 3D CMM-sondering og dokumentasjon for materialspektroanalyse.
DFM-sjekkliste: Reduserer 7075 delkostnader med opptil 35 %
Ved å bruke praktiske regler for Design for Manufacturability (DFM) reduseres maskinens kjøretid direkte, forlenger skjæreverktøyets levetid og eliminerer skrotrisiko.
1. Optimaliser indre hjørneradier:Unngå skarpe innvendige vertikale hjørner (R<0.1×Depth). Set internal radii to R≥0.2×Pocket Depth. This allows larger diameter end mills to run at high feed rates without triggering corner chatter.
2. Begrens Deep Pocket Ratios:Oppretthold forholdet mellom dybde-til-bredde for innvendige lommer under 4:1. Dypere hulrom krever hardmetallkuttere med lang rekkevidde- som kjører med reduserte skjæreparametere, noe som øker spindeltiden med opptil 200 %.
3. Standardiser innvendige gjengedybder:Toppgjengedybder på 2,0×D. Gjenger dypere enn 2,5×D øker drastisk bruddhastigheten for kranen i tøft 7075-T651-materiale.
4. Spesifiser toleranser fornuftig:Reserver stramme toleranser (±0,010 mm) for kritiske lagerpasninger eller justeringsstifter. Se vår CNC-bearbeidingsveiledning for aluminium for å evaluere realistiske kostnader-versus-toleranseavveininger.
5. Standardiser verktøyklaringsfas:Bruk 45∘faser i stedet for komplekse 3D-radier på ytre delkanter for å tillate avgrading direkte på CNC-maskinen ved bruk av en enkelt avfasningsfres.
Samarbeid med Dazao Machinery
Xiamen Dazao maskineriopererer som en ISO9001:2015 og IATF16949:2016 sertifisert kildefabrikk som spesialiserer seg på høy-presisjon7075 aluminium maskineringstjenesteløsninger.

Dazao produksjon og kvalitetsgarantier
· 100 % materialsporbarhet:Full Mill Test Reports (MTR) med sporing av varmetall og sertifikater for kjemisk sammensetning følger med hver forsendelse.
· Avansert flerakseflåte-:3-akse, 4-akse og samtidige 5-akse CNC-bearbeidingssentre (DMG MORI / Haas) som kan holde toleranser ned til ±0,005 mm.
· Integrert prosesskontroll:Intern-påkjenningsavlastning-termisk behandling, CMM-dimensjonal inspeksjon (Zeiss), XRF-materialvalidering og spesialisert overflatebehandling.
· Global logistikkemballasje:Tilpasset vakuum-forseglet, anti-korrosjons VCI-emballasje for lang-hav- og lufttransport.
Konklusjon
7075 aluminium er et eksepsjonelt materialvalg for komponenter som krever ultra-høy flytestyrke, dynamisk tretthetsmotstand og minimal vekt. Imidlertid mestringcnc maskinering 7075 aluminiumkrever spesialiserte ingeniørkontroller for å overvinne skjevhet, trådslitasje, mikro-segregering og sprø belegg.
Ved å spesifisere7075-T651, bruke DFM-retningslinjer og samarbeide med en erfaren presisjonsprodusent somXiamen Dazao maskineri, kan innkjøpsdirektører og ingeniørteam oppnå høyytelses-tilpassede komponenter i tide og innenfor budsjett.

Ofte stilte spørsmål
01.Hvordan forhindrer du at tynnveggede 7075-aluminiumdeler bøyer seg under lommefresing?
02.Hvilken tappetype og gjengedybde fungerer best for å tappe 7075-T651 uten å knekke kraner?
03.Hvorfor forårsaker Type III hard anodisering tidlig tretthetssvikt i 7075-komponenter?
04.Hvorfor anses 7075-aluminium som ikke-sveisbart sammenlignet med 6061?
05.Hvorfor er 7075 CNC-maskinering betydelig dyrere enn 6061-maskinering?
06.Hva forårsaker flekkete fargevariasjoner ved anodisering av 7075 deler svart eller klar?