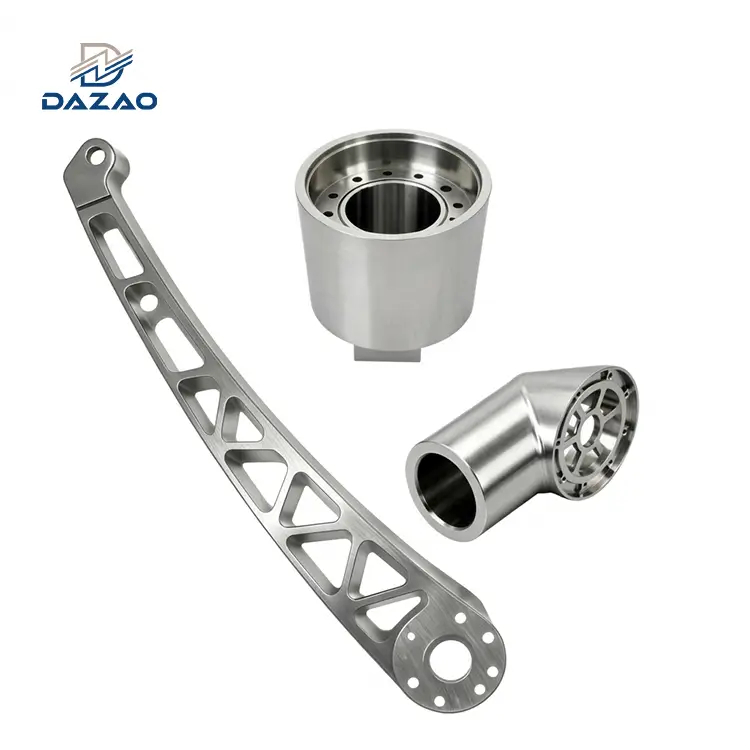
7050-T7451 aluminiumer standardlegeringen for tunge-seksjoner for romfartskomponenter med en tykkelse på over 50 mm (2,0 tommer) der konvensjonelle legeringer svikter pga.spenningskorrosjonssprekker (SCC)og slukke følsomhet. Samtidig som den tilbyr en ultimat strekkstyrke510 MPaog overlegen bruddseighet (K1c på 35 MPa·m½i L-T-orientering), viser 7050-T7451 høy gjenværende spenningsrefordeling under asymmetrisk lommefresing og utgjør en alvorlig galvanisk indusert gropdannelsesrisiko under svovelsyreanodisering på grunn av sin2,0 % til 2,6 % kobberinnhold. Oppnå tette mekaniske toleranser nedenfor±0,025 mmkrever balansert multi-symmetrisk massefjerning, høyt-trykk gjennom-spindelkjølevæske (minimum 70 bar), ubelagte eller DLC-belagte endefreser av hardmetall med polerte riller og streng overholdelse avAMS 4050material sertifiseringer.
Hvorfor krever strukturelle deler til romfart 7050-aluminium?
Å velge strukturelle materialer for fly-kritiske flyskrogstrukturer og industrielle mekanismer for ekstreme-belastninger krever balansering av statisk flytestyrke, bruddseighet og miljøpåkjenning. I flere tiår fungerte standard legeringer med høy-styrke som standard grunnlinje. Imidlertid støter konstruksjonsingeniører på alvorlige driftsfeil når de stoler på7075 aluminium CNC maskineringi tunge- tverrsnitt som overstiger 50 mm (1,97 tommer).

The Thick-Section Quench Sensitivity Failure Mechanism
Ved varmebehandling av tykk 7075 platemasse, faller kjølehastigheten under vannkjøling raskt fra den ytre overflaten til kjernen. I platetykkelser over 50 mm faller kjernekjølehastigheten under den kritiske terskelen som kreves for å opprettholde legeringselementene (sink, magnesium, kobber) i overmettet fast løsning. Dette skaper grove intermetalliske utfellinger ved korngrensene, noe som fører til:
· Alvorlig tap av kjernemekanisk flytestyrke (ofte fall med mer enn 15 % til 20 % sammenlignet med overflateverdier).
· Rask nedbrytning av bruddseigheten ikort-tvers (ST)retning.
· Ekstrem mottakelighet forspennings-korrosjonssprekker (SCC)når vedvarende strekkbelastninger virker vinkelrett på det rullende planet i fuktige eller marine miljøer.
Metallurgisk oppløsning via zirkoniumstabilisering
Utviklet spesifikt for å eliminere avkjølingsfølsomhet og samtidig bevare ultra-høy mekanisk styrke,7050 romfart aluminiumendrer Al-Zn-Mg-Cu-kvartærsystemet. Ved å erstatte krom med zirkonium som den primære korn-dispergeringsformen, opprettholder 7050 jevne mekaniske egenskaper på tvers av plater med en tykkelse på opptil 150 mm (6,0 tommer).
For romfartskonstruksjonsingeniører som designer skottrammer, vingekapper, missilkroppsringer og støttebjelker for landingsutstyr,7050 aluminium CNC maskineringgir den statiske styrken til 7000-seriens legeringer med bruddseigheten og SCC-motstanden som kreves av moderne luftfartskvalitetsstandarder.
Operative Floor Realities hos Dazao Machinery
Behandler7050-T7451 aluminiumsom en hverdagslegering som 6061-T6 resulterer i umiddelbare skrapdeler, ødelagt karbidverktøy og dimensjonsavvik. Forstå nyansene ialuminium CNC maskineringsprosesserhar fremhevet spesifikke butikk-realiteter:
1. Høye råvarekostnader:Rå billettkostnaden for luftfart-sertifisert 7050-T7451 per kilo er omtrentlig2,8 til 3,8 gangerden til kommersielle 6061-T6. Å kassere en del ved 90 % ferdigstillelse på grunn av verktøyavbøyning eller termisk forvrengning på sent stadium forårsaker betydelig økonomisk tap.
2. Høye materialfjerningsforhold:Strukturelle flyskrogkomponenter med høy-ytelse pakkes ofte ut av solide billets, med endelige-til-råmasseforhold (kjøp-til-flyforhold) som strekker seg fra1:8 til 1:15. Fjerning av 85 % til 92 % av lagervolumet frigjør interne spenninger som lett forvrider tynne-veggede deler.
3. Alvorlig kjemisk følsomhet:Det forhøyede kobbernivået i 7050 (opptil 2,6 %) endrer anodiseringsresponsen sammenlignet med lav-kobberlegeringer, og krever nøyaktige kontroller for kjemisk prosessering etter-bearbeiding for å forhindre groper i overflaten og ut-ut av-spesifiserte boringer.
Metallurgi, kjemisk sammensetning og tempereringsvalg: 7050-T7451 vs T7651
Forstå ytelsen til7050 aluminium CNC delerkrever inspeksjon av den underliggende metallurgien. Legeringen tilhører Al-Zn-Mg-Cu-familien, hvor nedbørsherding av MgZn2-fasene (eta og eta-prime) gir maksimal flytestyrke.
Fordeling av kjemisk sammensetning
|
Element |
7050 vektprosent (%) |
7075 vektprosent (%) |
6061 vektprosent (%) |
Primær metallurgisk funksjon i 7050 |
|
Sink (Zn) |
5.70 - 6.70 |
5.10 - 6.10 |
0,25 maks |
Danner primære herdende utfellinger (MgZn2) |
|
Magnesium (Mg) |
1.90 - 2.60 |
2.10 - 2.90 |
0.80 - 1.20 |
Pares med Zn for å drive nedbørskinetikk |
|
Kobber (Cu) |
2.00 - 2.60 |
1.20 - 2.00 |
0.15 - 0.40 |
Øker styrke; endrer utfellings-matrisepotensialet |
|
Zirkonium (Zr) |
0.08 - 0.15 |
0,05 maks |
Ingen |
Danner fine Al3Zr-dispersoider; hindrer rekrystallisering |
|
Krom (Cr) |
0,04 maks |
0.18 - 0.28 |
0.04 - 0.35 |
Bevisst begrenset for å eliminere quench-sensitivitet |
|
Jern (Fe) |
0,15 maks |
0,50 maks |
0,70 maks |
Urenhet fase; strengt begrenset for å beskytte bruddseigheten |
|
Silisium (Si) |
0,12 maks |
0,40 maks |
0.40 - 0.80 |
Urenhet fase; begrenset for å forhindre sprø bestanddeler |
|
Titan (Ti) |
0,06 maks |
0,20 maks |
0,15 maks |
Ingot-kornforfining under innledende støping |
|
Aluminium (Al) |
Balansere |
Balansere |
Balansere |
Grunnmatrise |
Zirkonium pinning Mechanics vs Chromium Additions
I konvensjonelle legeringer danner krom grove dispersoider i E-fase under homogenisering. Disse partiklene danner heterogen utfelling av herdefaser langs korngrensene under langsom vannslukking. Dette tømmer oppløste atomer inne i kornene og reduserer mekaniske egenskaper i kjernen av tykke plater.
I7050 aluminiumsplatebearbeiding, Chromium erstattes med0,08 % til 0,15 % zirkonium. Zirkonium danner koherent, sfærisk, ultra-fin Al3Zr-dispersoider (10 nm til 30 nm i diameter). Disse partiklene:
· Fest korngrenser sterkt, forhindrer kornvekst og rekrystallisering under varmvalsing eller smiing.
· Ikke fungere som nukleasjonssteder for MgZn2fase under bråkjøling.
· Senk den kritiske bråkjølingshastigheten til ca3 grader /s til 5 grader /s, som muliggjør dyp gjennom{0}}herding i plater opp til150 mm (6,0 tommer)tykk.
Temperbetegnelsesanalyse: 7050-T7451 vs 7050-T7651
Å velge mellom T7451 og T7651 dikterer direkte driftsterskelen for ferdige komponenter under mekaniske, tretthets- og miljøbelastninger.
7050-T7451 (tidligere betegnet T73651)
· Varmebehandlingssekvens:Løsningsvarme-behandlet ved 475 grader, slukket med vann, kontrollert kaldt strukket1,5 % til 3,0 %for å avlaste makrorestspenninger, etterfulgt av en kunstig overaldringsprosess i to-trinn.
· Mekanisk og korrosjonsprofil:Overaldring transformerer med hensikt den koherente η′-fasen til litt grovere η (MgZn2) utfelles. Dette reduserer topp statisk flytestyrke med omtrent 8 % til 10 % sammenlignet med topp-aldrede T6-forhold, men utvider avstanden mellom korngrenseutfellinger.
· Hovedfordeler:HeverSpenningskorrosjonssprekker (SCC)terskel i kort-tverrretning (ST) til240 MPa til 280 MPa. Gir høy vanlig-tøyningsbruddseighet (KIc≈32 til 38 MPa⋅m1/2).
· Primært bruksområde:Tykke strukturelle CNC-komponenter, høy-flyskott, ribbestrukturer og primærlastbærende-luftfartsutstyr.
7050-T7651
· Varmebehandlingssekvens:Oppløsningsvarme-behandlet, bråkjølt, strukket 1,5 % til 3,0 % og stabilisert med en modifisert mellomliggende kunstig aldringsprofil designet for eksfolieringsbestandighet mot korrosjon uten overaldring så langt som til T7451.
· Mekanisk og korrosjonsprofil:Plassert mellom topp-styrke T6 og maksimal-seighet T7451. Gir ca5 % høyere strekkfasthetenn T7451 samtidig som den gir akseptabel motstand mot peelingskorrosjon.
· Primært bruksområde:Overvingeskinn, stringers, tynne-til-mellomstore strukturelle profiler og utvendige strukturelle paneler.
Sammenligning av tekniske egenskaper: 7050-T7451 vs 7075-T651 vs 6061-T6
Ved evalueringbearbeidbare aluminiumskvaliteter, illustrerer det mekaniske datasettet nedenfor den tykke-seksjonsstyrken til 7050-T7451:
|
Ingeniøreiendom |
7050-T7451 (plate, 75 mm thk) |
7075-T651 (plate, 75 mm thk) |
6061-T6 (plate, 75 mm thk) |
Testing Standard / Metode |
|
Ultimate Tensile Strength (UTS), L-Dir |
510 MPa (74,0 ksi) |
525 MPa (76,1 ksi) |
310 MPa (45,0 ksi) |
ASTM E8 |
|
Tensile Yield Strength (TYS), L-Dir |
440 MPa (63,8 ksi) |
455 MPa (66,0 ksi) |
275 MPa (39,9 ksi) |
ASTM E8 |
|
Kjerneflytestyrke (ST-Dir, 100 mm plate) |
405 MPa (58,7 ksi) |
335 MPa (48,6 ksi) |
240 MPa (34,8 ksi) |
ASTM E8 |
|
Forlengelse ved brudd (%), L-Dir |
11.0% |
9.0% |
12.0% |
ASTM E8 |
|
Forlengelse ved brudd (%), ST-Dir |
4,5 % til 6,0 % |
1,5 % til 2,5 % |
8.0% |
ASTM E8 |
|
Elastisitetsmodul (E) |
71,7 GPa (10,4 Msi) |
71,0 GPa (10,3 Msi) |
68,9 GPa (10,0 Msi) |
ASTM E111 |
|
Bruddfasthet (KIc, L-T Dir) |
35,0 MPa·m½ (31,8 ksi·in½) |
26,0 MPa·m½ (23,6 ksi·in½) |
29,0 MPa·m½ (26,4 ksi·in½) |
ASTM E399 |
|
Bruddfasthet (KIc, S-T Dir) |
25,0 MPa·m½ (22,7 ksi·in½) |
18,0 MPa·m½ (16,4 ksi·in½) |
24,0 MPa·m½ (21,8 ksi·in½) |
ASTM E399 |
|
SCC-terskelmotstand (ST-Dir) |
>240 MPa (34,8 ksi) |
< 70 MPa (10.1 ksi) |
>200 MPa (29,0 ksi) |
ASTM G47 |
|
Elektrisk ledningsevne |
38,0 % til 43,0 % IACS |
32,0 % til 34,0 % IACS |
40,0 % til 43,5 % IACS |
ASTM E1004 |
|
Brinell hardhet (HBW, 500 kg / 10 mm) |
140 - 150 HBW |
145 - 155 HBW |
95 - 100 HBW |
ASTM E10 |
|
Bearbeidbarhetsindeks (Al6012=100%) |
75% |
70% |
85% |
Produksjonsempiri |
|
Relativ råvarekostnadsfaktor |
3.0x - 3.8x |
2.0x - 2.5x |
1,0x (grunnlinje) |
Dazao innkjøpsdata |
Fallgruver i praktisk maskinering: Tre kritiske tekniske utfordringer
Ekte presisjons-CNC-produksjon på strukturelle deler med høy-belastning involverer komplekse fysiske fenomener som må tas hensyn til på butikkgulvet.

Den tykke-platekjerneegenskapsgradienten og anisotropifellen
Den fysiske mekanismen
Mens Zirkonium innholdet i7050-T7451 aluminiumreduserer bråkjølingsfølsomheten, den eliminerer ikke de fysiske lovene for termisk ledning. I en 120 mm eller 150 mm tykk plate forblir kjølehastigheten ved senterlinjen under bråkjøling lavere enn ved overflaten.
Videre gir det mekaniske reduksjonsforholdet under valsing kornforlengelse langs rulleretningen (Longitudinell, L), sekundær utflating langs bredden (Long-Transvers, LT) og minimal deformasjon over tykkelsen (Short-Transvers, ST).
Når en teknisk tegning viser funksjoner med høye-lommer dypt inn i senterlinjen til en tykk 7050-plate, viser de faktiske maskinerte kjernetrekkene:
· A 10 % til 15 % reduksjon i strekkgrensei forhold til overflateforklaringer.
· Et forlengelsesfall til så lavt som4,0 % til 5,5 %i ST-retningen.
· Endret chipdannelsesadferd under7050 aluminium fresing, som viser økte tendenser til mikro-flis på skjæreverktøyshjørner ved maskinering på tvers av ST-korngrenser.
Dazao Shop-Kasusstudie om gulvfeil og oppløsning
· Feilhendelse:En kunde bestilte en flyaktuatorbrakett maskinert av en 130 mm tykk 7050-T7451 billett. Den primære monteringsklaffen var plassert nøyaktig i midtplanet til råblokken. Under funksjonell belastningstesting med flere-akser opplevde tappen mikro-sprekker ved 82 % av den beregnede statiske grenselasten. Feilplanet forplantet seg direkte langs den kort-tverrgående korngrensen.
· Grunnårsaksanalyse:Dynamisk skjærspenning virket vinkelrett på ST-kornjusteringen ved den termiske platekjernen, der flytestyrke og bruddseighet var lavere enn nominelle katalogverdier.
· Ingeniørrettelsen:
1. Dazao modifiserte 5-akse CNC-maskinbearbeidingsoppsettet. Ved å omorientere råmaterialet langs den primære strekkvektoren, belastet den kritiske tappen L-kornretningen i stedet for ST-retningen.
2. Påbudt ultralydtesting prAMS 2631 Klasse AAfør maskinering for å verifisere at ingen senterlinjemikro-porøsitet eksisterte.
3. Introduserte et virvelstrøms-elektrisk konduktivitetsverifiseringstrinn på tvers av de synlige kjernelommene. Konduktivitetsavlesninger ble holdt strengt mellom38,5 % og 42,0 % IACS, som bekrefter at overaldring og utfellingsfordeling oppfylte strukturelle kriterier.
Asymmetrisk restspenningsfrigjøring i dyp lommefresing
Den fysiske mekanismen
Ingeniører antar ofte at pga7050 aluminiumsplatebearbeidingbruker pre-strukket materiale (1,5 % til 3,0 % permanent plastfestet via strekking), er råmaterialet fri for indre restspenninger.
Strekkprosessen etablerer en makro-mekanisk spenningslikevekt: kompressive restspenninger nær de ytre rullende skinnene balanserer strekkrestspenninger dypt i platekjernen.
Når en CNC-mølle kutter bort 80 % av materialet fra en enkelt side for å danne en dyp romfartslomme, brytes denne balansen. Når trykkhuden fjernes, går strekkkreftene ved kjernen over i et bøyemoment. Når det ikke er fastklemt, forårsaker dette øyeblikket umiddelbar elastisk fjær-rygg og deler forvrengning.

Dazao Shop-Kasusstudie om gulvfeil og oppløsning
Feilhendelse:En tynn -vegget bunnplate for radarchassis (totale dimensjoner: 580 mm x 320 mm x 22 mm, med 1,5 mm veggribber og et 2,0 mm bunngulv) ble grovbearbeidet og ferdigbehandlet i et enkelt oppsett fra en 50 mm tykk 7050-T7451 emne. Da de hydrauliske skruklemmene ble løsnet, viste delen en1,85 mm diagonal bue, helt i strid med det påkrevde0,05 mm flathetstoleranse.
Dazao Standard Operating Procedure (SOP) for Thin-Wall 7050 Distortion Mitigation:
1. Symmetrisk grovbearbeidingsstrategi:Aldri grovskjær en dyp lomme til endelig dybde i et enkelt oppsett. Maskin 50 % av lagerdybden på side A, snu delen, grov 50 % på side B, og gjenta trinnvis. Dette fjerner like mengder av det komprimerende hudlaget fra begge ansikter, og balanserer gjenværende stressgradienter.
2. Bløtlegging av termisk stabilisering:For høy-presisjonsdeler med veggtykkelser under 2,0 mm, overfør grove-maskinerte emner (med 2,0 mm til 3,0 mm gjenværende lager) til en luft-sirkulerende ovn. Bløtlegg kl120 grader (248 grader F) i 4 timer, etterfulgt av langsom luftkjøling. Dette reduserer kutting-indusert gjenværende mikro-påkjenning uten å forringe T7451-temperatet.
3. Semi-avslutning av stressavlastende kutt:Maskin alle overflater til innenfor 0,3 mm fra den endelige dimensjonen ved å bruke lette radielle kuttdybder (ae<0.1×D).
4. Lavt-stressvakuum og matrisefeste:For den siste etterbehandlingen, bytt ut mekaniske kantskrustikk og tåklemmer med tilpassede vakuumchucker integrert med offervoks eller legeringsstøtter med lavt-smeltepunkt. Dette unngår mekaniske klembelastninger under etterbehandling.
Kjemisk fallgruve med høyt kobberinnhold i overflatepassivering
Den fysiske og elektrokjemiske mekanismen
Alloy 7050 inneholder en nominell2,0 % til 2,6 % kobberetter vekt. Selv om dette høye kobberinnholdet gir mekanisk styrke gjennom dannelse av fine bunnfall, kompliserer det elektrokjemisk overflatebehandling.
Under standardType II (svovelsyreanodisering)ellerType III (Hardcoat Anodizing per MIL-A-8625), kobber-rike faser danner ikke stabile anodiske aluminiumoksider. I stedet:
· Kobberatomer løses opp i syrebadet og skaper lokaliserte mikro-galvaniske celler.
· Disse mikro-cellene forstyrrer veksten av ordnede sekskantede aluminaporer (Al2O3).
· Høye lokaliserte strømmer dannes på kobber-rike steder, noe som fører til lokalisert brenning, overflategroper og pulveraktige, myke belegg som ikke klarer standard slitestyrketester.
· På kosmetiske svarte eller klare anodiserte deler har 7050 en ujevn gul- eller bronsestøping.

Dazao Shop-Kasusstudie om gulvfeil og oppløsning
· Feilhendelse:En batch med 150 presisjons CNC-dreide og freste 7050 hydrauliske ventilmanifolder ble behandlet forMIL-A-8625 Type III, Klasse 1 Hardcoat Anodizing (50 µm måltykkelse)hos en ekstern leverandør som bruker standard 6061-parametere. Resultatet var katastrofalt: Innvendige spole-ventilboringer dimensjonert til ∅25.000 mm±0.005 mm opplevde lokal elektrisk brenning og alvorlig gropdannelse, noe som økte borediametrene utenfor toleranse til 25.035 mm og ødela hele produksjonskjøringen.
Dazao Chemistry Control Protocol for 7050 Aluminium:
1. Forby strengt aggressiv etsing av kaustisk soda:Standard natriumhydroksid (NaOH)-etsing fjerner aggressivt overflatealuminium mens den etterlater en uløselig mørk kobbersmuts som akselererer galvanisk brenning i anodiseringstanken. Dazao bruker et hemmet, ikke{1}}etsende mildt alkalisk rengjøringsmiddel etterfulgt av en kort nedsenking i et salpetersyrebad som inneholder ammoniumbifluorid (NH)4HF2) for å løse opp både kobber- og silisiumoverflaterester.
2. Puls-Gjeldende lav-temperaturanodisering:For Type III hardcoating på 7050 holdes syrebadstemperaturen strengt på0 grader til 2 grader (32 grader F til 35,6 grader F).En puls--rettet strømforsyning øker gradvis spenningen, og holder toppstrømtettheter rundt1,5 til 2,0 A/dm². Denne kalde, pulserende profilen forhindrer lokalisert termisk løping rundt kobber-rike korngrenser.
3. Anbefal kjemisk konvertering over hardcoat:Når dimensjonstoleranser er strammere enn ±0,010 mm og slitestyrke ikke er hovedkravet, veileder Dazao kundene motMIL-DTL-5541 Type II, Class 1A eller Class 3 Chemical Konverteringsbelegg (alodin / kromatkonvertering). Denne prosessen avsetter et ultra-tynt (under 1,0 µm) passiveringslag uten risiko for geometrisk dimensjonsvekst eller galvanisk gropdannelse.
CNC-bearbeidingsstrategi: Frese-, dreie- og verktøyprotokoller for 7050 aluminium
Oppnår repeterbare toleranser under ±0,025 mm på kompleks7050-T7451 aluminiumkomponenter krever håndtering av kuttedynamikk, sponevakuering og banebrytende-geometri. På grunn av det høye sink- og kobberinnholdet, viser 7050 høyere skjærstyrke og større verktøyfriksjon enn standardlegeringer, og krever stiv verktøy og optimaliserte verktøybaner.

Verktøyunderlag, fløytegeometri og belegg
Bruk av generisk aluminiumsverktøy på 7050 arbeidsstykker fører til for tidlig verktøyslitasje, oppbygde-kanter (BUE) og skravlemerker. Følgende verktøyspesifikasjoner er verifiserte standarder over hele Dazao-produksjonsgulvet:
· Verktøysubstrat:Sub-mikronkornet wolframkarbid (0,5 µm til 0,8 µm kornstørrelse) med 6 % til 8 % koboltbindemiddelinnhold. Dette gir høy tverrbruddstyrke for å tåle intermitterende skjærebelastninger uten kantflis.
· Verktøybelegg:Ubelagt mikro-polert karbid ellerDiamond-Like Carbon (DLC)belegg med friksjonskoeffisient under 0,10 mot aluminium. Titan-baserte belegg (TiN, TiCN, TiAlN) er strengt forbudt fordi titan har en høy kjemisk affinitet for aluminium ved temperaturer over 350 grader, noe som forårsaker sponsveising.
· Rake og Helix Vinkler:Høy positiv radiell rakevinkel (15 grader til 20 grader) og en aksial rakevinkel på 12 grader til 15 grader for å skjære 7050 spon rent. Ulik rilleavstand med variabel helixgeometri (38 grader /41 grader) bryter regenerative vibrasjonsfrekvenser under fresing i dype hulrom.
· Fløyteoverflate:Speil-polerte riller med en overflateruhet på Ra<0.05μm to prevent chip adhesion in deep pocket operations.
Matrise for hastigheter, matinger og skjæreparametere
Ved utplassering5-akse CNC maskineringstjenester, gjelder parametrene nedenfor for stive maskineringssentre som kjører høytrykks-emulsjon:
|
Maskineringsoperasjon |
Verktøydiameter (mm) |
skjærehastighet, Vc(m/min) |
Spindelhastighet,n (RPM) |
Mat per tann, fz(mm/tann) |
Aksial dybde, ap(mm) |
Radiell dybde, ae(mm) |
Verktøyspesifikasjon |
|
Høy-grovbearbeiding (trochoidal) |
Ø16.0 |
450 - 650 |
9,000 - 13,000 |
0.18 - 0.25 |
Opptil 32,0 (2,0xD) |
1.6 - 2.4 (10-15% D) |
3-fløyte DLC variabel helix |
|
Tung ansiktsfresing |
Ø63,0 (indekserbar) |
600 - 900 |
3,000 - 4,500 |
0.15 - 0.22 |
2.5 - 4.0 |
45.0 - 50.0 |
Polerte åttekantede innlegg |
|
Halv-finish Wall Contouring |
Ø12.0 |
400 - 550 |
10,500 - 14,500 |
0.08 - 0.12 |
12.0 - 24.0 |
0.30 - 0.50 |
3-fløyte ubelagt karbid |
|
Høyhastighets-speilbehandling |
Ø10.0 |
500 - 750 |
16,000 - 24,000 |
0.04 - 0.08 |
5.0 - 10.0 |
0.05 - 0.15 |
3-fløyte speil polert |
|
Dypt hullsboring (L/D=8) |
Ø8.0 |
120 - 160 |
4,800 - 6,300 |
0.14 - 0.20 mm/omdr |
Gjennom Hole |
Full diameter |
Gjennom-spindelkjølevæskebor |
|
Stiv banking (blindt hull) |
M8x1.25 |
20 - 35 |
800 - 1,400 |
1,25 mm/stigning |
Opp til 16,0 |
Hele tråden |
Spiralfløyte modifisert bunn |
|
Presisjon utvendig dreiing |
CNMG 120408 |
350 - 500 |
Variabel CSS |
0.15 - 0.30 mm/omdr |
1.5 - 3.0 |
N/A |
Ubelagt hardmetall med høy-glans |
Høy-mekanikk for trochoidal fresing og sponfortynning
Konvensjonell full-sporfresing skaper en brå verktøyinngrepsvinkel på 180 grader, som genererer høyt termisk sjokk og radiell verktøyavbøyning i 7050. Denne avbøyningen fører til koniske feil i strukturer med dype-vegger.

Dazao bruker dynamiske trochoidale verktøybaner med konstante verktøyinngrepsvinkler (35∘til 45∘). For å opprettholde en konstant ukuttet spontykkelse (heks) når radiell inngrep (ae) faller under 20 % av verktøyets diameter (D), den programmerte matingen per tann (fz) må kompenseres matematisk:

Hvor:
· heks=Målspontykkelse (vanligvis 0,12 mm til 0,18 mm for grovbearbeiding 7050)
· κ=Verktøyets skjærekantvinkel (90 grader for firkantfreser)
· ae= Radiell skjæredybde
· D=Kutterdiameter
Ved å opprettholde høy skjærehastighet (Vc>500 m/min) og lavt radielt inngrep (ae/D=0.10), overføres skjærevarme direkte til de unnslippende sponene i stedet for å trenge inn i arbeidsstykket. Dette forhindrer termisk vekst og unngår å indusere restspenninger for strekk i råmaterialet.
Høytrykk-kjølevæske og smørekontroll
Maskinering7050-T7451 aluminiumkrever strenge smøre- og kjølekontroller for å forhindre re-skjæring av spon og overflatedegradering:
1. Høy-kjølevæske (HPC):Maskinverktøy må levere vann-løselig syntetisk eller semi-syntetisk emulsjon gjennom spindelen vedminimum 70 bar (1015 PSI). Høytrykksstråler rettet rett nedover verktøyet fragmenterer trådete spon og fjerner dem umiddelbart fra dype lommer.
2. Kjølevæskekonsentrasjon og pH-nivåer:Emulsjonskonsentrasjonen må opprettholdes mellom8,0 % og 10,0 %. Konsentrasjoner under 7 % fører til utsmøring av aluminium på skjærekanter, mens konsentrasjonsnivåer over 12 % forårsaker flekker på den høye-kobberoverflaten. Kjølevæske pH må opprettholdes innenfor8,8 til 9,2rekkevidde for å eliminere intergranulær korrosjon under flere{0}dagers produksjonskjøringer.
Toleranseevne, metrologi og kvalitetsverifisering for deler til romfart
Presisjontilpassede 7050 aluminiumsdelerkrever streng dimensjonell og metallurgisk verifisering i alle faser av produksjonen.
Dimensjonstoleranseegenskaper i produksjon
|
Geometrisk funksjon |
Standard maskineringstoleranse |
Presisjonsluftfartstoleranse |
Kritisk behandlingstilstand |
|
Lineære dimensjoner (Mindre enn eller lik 100 mm) |
±0,025 mm (±0,0010 tommer) |
±0,008 mm (±0,0003 tommer) |
Multi-bearbeiding med mikro-kornkarbid |
|
Lineære dimensjoner (>300 mm) |
±0,050 mm (±0,0020 tommer) |
±0,018 mm (±0,0007 tommer) |
Termisk kompensert maskinvekt |
|
Hulldiameter (boring/brømming) |
±0,012 mm (±0,0005 tommer) |
±0,005 mm (±0,0002 tommer) |
Fine kjedelige hoder med diamantinnlegg |
|
Sann posisjon (hullmønstre) |
0,035 mm sann posisjon |
0,010 mm sann posisjon |
Enkelt-oppsett 5-akset kontinuerlig indeksering |
|
Flathet (over500mm×500mm) |
0,080 mm planhet |
0,025 mm planhet |
Balansert stress-avlastning med grovarbeid + vakuumfeste |
|
Overflatefinish (Ra, malte ansikter) |
Ra 0,8 μm (32 μIn) |
Ra 0,2μm (8μIn) |
Polert PCD eller DLC viskerradiusverktøy |
Termisk driftstyring og renromsmåling
Aluminium 7050 har en høy termisk ekspansjonskoeffisient:
=23.5×10⁻⁶ K−1(20∘C til 100∘C)
På en 600 mm strukturell romfartskomponent induserer en temperatursvingning på bare 3,0 grader en ubegrenset dimensjonsutvidelse på:
ΔL=L⋅ ⋅ΔT=600 mm×(23,5×10−6 K−1)×3,0 K=0.0423 mm
Denne termiske ekspansjonen bruker mer enn 80 % av et standard ±0,025 mm tegnetoleransebånd.
For å eliminere termiske metrologifeil, håndhever Dazao:
1. Klima-kontrollerte maskineringsmiljøer:Produksjonsgulv opprettholdes kl20 grader ± 1,0 grader (68 grader F ± 1,8 grader F).
2. 24-Time Metrology Stabilization:Maskinerte komponenter må hvile inne i CMM-inspeksjonslaboratoriet (vedlikeholdes kl20 grader ± 0,5 grader) i minst 24 timer før den endelige dimensjonsavtegningen-.
3. Dynamisk CMM-temperaturkompensasjon:Koordinatmålemaskiner bruker sanntid-kontakttemperatursensorer for arbeidsstykkets overflate for å utligne mikroskopisk termisk drift.
Ikke-destruktiv testing (NDT) og overholdelse av romfart
Hvert parti av7050 luftfartskomponenterprodusert på Dazao gjennomgår ikke-destruktiv evaluering for å bekrefte intern integritet og temperamentkonsistens:
· Ultralydinspeksjon av råmateriale (AMS 2631 klasse AA):Rå emner skannes for å bekrefte fraværet av senterlinjehull, mikro-porøsitet og inneslutninger større enn 1,2 mm tilsvarende flat-bunnhullsrespons.
· Testing av elektrisk ledningsevne (ASTM E1004):Eddy-strømledningsevnetesting bekrefter temperamentsstatus. Målinger for 7050-T7451 må falle strengt innenfor38,0 % til 43,0 % IACS. Enhver avlesning under 38,0 % IACS indikerer en under-aldert tilstand (utilstrekkelig SCC-motstand), mens avlesninger over 43,5 % IACS signaliserer over-aldring (uakseptabelt tap av avkastningsstyrke).
· Fluorescerende penetrantinspeksjon (FPI i henhold til ASTM E1417 nivå 3 eller 4):Fullførte CNC-deler utsettes for høy-følsomhet fluorescerende væskepenetrantinspeksjon for å oppdage mikro-sprekker, rivefeil eller grensediskontinuiteter i høy-spenningsfileter.
Overflatefinishing, anodiseringsprotokoller og shot pening
Etter-bearbeiding av overflatebehandlinger på7050 aluminiumskal beskytte mot miljøkorrosjon uten å forringe mekanisk utmattingsytelse.

Sammenligning av overflatebehandling for legeringer med høy-styrke
Når du velgerMIL-A-8625 Type III hardcoat anodisering, balansering av korrosjonsbeskyttelse mot utmattelsesdegradering er avgjørende:
|
Etterbehandlingsprosess |
Standard / spesifikasjon |
Lagtykkelse / dybde |
Innvirkning på Fatigue Life |
Dimensjonskompensasjon på CNC-tegning |
Korrosjonsbestandighet (ASTM B117 saltspray) |
|
Kjemisk konvertering (kromat/TCP) |
MIL-DTL-5541 Type II, Klasse 1A |
0.2µm - 0.8µm |
Nøytral (0 % endring) |
Nullforskyvning kreves (<1.0μm) |
168 - 336 timer |
|
Kjemisk film med lav-motstand |
MIL-DTL-5541 Type II, klasse 3 |
0.1µm - 0.3µm |
Nøytral (0 % endring) |
Nullforskyvning kreves (<0.5μm) |
168 timer |
|
Svovelsyreanodisering (type II) |
MIL-A-8625 Type II, klasse 1/2 |
8.0µm - 15.0µm |
Moderat tap (-10 % til -15 %) |
Trekk fra 50 % av tykkelsen per overflateside |
336 timer |
|
Hardcoat anodisering (type III) |
MIL-A-8625 Type III, klasse 1 |
25.0µm - 50.0µm |
Høy reduksjon (-25 % til -40 %) |
Før-maskinborings-ID-er +0.025mm til +0.050mm |
1,000+ timer |
|
Presisjonskontrollert skuddblinde |
AMS 2430 / AMS-S-13165 |
0,15 mm - 0.35mm plastisk deformert dybde |
Høy gevinst (+30% til +50%) |
Overflatens ruhet øker ( Ra 1,6 til 3,2 μm) |
Indirekte forbedrer SCC-motstanden |
The Fatigue Life Restoration Rollen til kontrollert skuddskjæring
Hardcoat-anodisering skaper mikroskopiske overflatefissurer i det sprø aluminiumoksidlaget, og reduserer grunnlinjetretthetsgrensene med 25 % til 40 %. For dynamiske strukturelle komponenter integreres Dazaokontrollert shot pening per AMS 2430:
· Mekanisme:Bombardering av den bearbeidede overflaten med høy-hårdhet støpt stålhagl (ASH 170 til 230) eller keramiske perler under kontrollert Almen-intensitet (vanligvis0,008A til 0,012A ved 200 % dekning) induserer et dypt kompressivt gjenværende spenningslag (-300 MPa til -450 MPa) opptil 0,25 mm under overflaten.
· Teknisk innvirkning:Denne trykkbarrieren forhindrer mikro-sprekker i å starte ved overflateverktøysmerker, gjenoppretter utmattingsgrenser og hever terskelen for spenningskorrosjon utover basismaterialeverdiene.
Luftfart, forsvar og ekstreme-duty industrielle applikasjoner
Den mekaniske stabiliteten og spennings-korrosjonsimmuniteten tilpresisjon 7050 luftfartskomponentergjør den til den ingeniørlegeringen du velger på tvers av bransjer med høy-pålitelighet.

Primære flyskroger for kommersielle og militære fly
I moderne flydesign ved siden av2024 aluminiums maskinering av romfart, 7050 er det beste valget for tunge lastbærende-konstruksjonselementer:
· Hovedskottrammer og ribber:Monolittiske komponenter trukket ut fra 120 mm til 150 mm tykke 7050-T7451 plateblokker. Ved å bytte ut fler-nitterplater-metallenheter med enkelt-7050 hog{10}}utganger reduseres totalvekten av flyskrog samtidig som man eliminerer utmattingsutsatte nagleskjøter.
· Vingesparkapsler og støttetapper for landingsutstyr:Høyt belastede strukturelle elementer utsatt for kontinuerlige bøyemomenter, der den korte-tversgående spenningskorrosjonsterskelen på 7050-T7451 forhindrer katastrofal svikt fra innestengt rullebaneavisingssalter og fuktig luft.
Taktiske missiler og utskytningskjøretøyer
· Adapterringer for veiledningsseksjonen:Presisjonsdreide og freste ringer med tett sirkularitet og utløpstoleranser (innen 0,015 mm), i stand til å motstå ekstreme aksiale trykkbelastninger under trinnseparasjon.
· Aksler for aerodynamisk kontrollfinne:7050-T7451 deler dreid og 5-akset frest for å levere høy torsjonsskjærstyrke og høy stivhet under supersoniske manøvrer.
Høyhastighets-halvlederhåndteringsmekanismer
· Dynamic Pick-and-Place Robotic End-Effects: High-automation arms working with accelerations over 15G. Alloy 6061-T6 lider av mikrobøyning og utmattingssvikt under disse sykliske belastningene, mens 7050-T7451 opprettholder geometrisk stivhet og forlenger driftstretthetslevetiden over millioner av kontinuerlige sykluser.
Kostnadsdrivere, DFM-retningslinjer og anskaffelsesstrategi for 7050-deler
Gjennomsiktig oppdeling av 7050 maskineringskostnadsdrivere
DFM-optimaliseringsregler for kostnadsreduksjon
Engasjere seg i en tidligDFM ingeniørgjennomgangreduserer maskinens syklustider, reduserer verktøyslitasje og reduserer risikoen for forvrengning-indusert skrot:
· Optimaliser indre hjørneradier:Utforming av innvendige hjørneradier lik standard verktøyradier tvinger CNC-verktøyet til å stoppe og dreie ved 90 grader, spiker verktøyinngrep, induserer skravling og krever manuelle matehastighetsreduksjoner. Spesifiser en intern radius i det minste20 % til 25 % større enn freseradiusen(f.eks. ved å spesifisere R7,5 mm for en Ø12 mm kutter) tillater jevn, kontinuerlig trochoidal sirkulær interpolering uten å redusere spindelsyklustiden.
· Standardiser vegg- og gulvtykkelser:Tynne stående ribber under 1,0 mm krever flere lette semi-finishing-pass for å hindre veggavbøyning og skravling. Økende minimum veggtykkelse til1,5 mm til 2,0 mmreduserer bearbeidingstiden på tynne-ribbede komponenter med opptil 45 %.
· Unngå unødvendige lommedybdeforhold:Begrens lommedybder til mindre enn fire ganger kutterdiameteren (dybde mindre enn eller lik 4×D). Lommedybder som overstiger 5xD krever verktøyholdere med utvidet-rekkevidde, noe som tvinger frem en 60 % reduksjon i brikkefjerningshastigheten for å undertrykke harmonisk skravling.
Dazao Manufacturing Integrity & Supply Chain Control
Samarbeide medXiamen Dazao maskinerifor dine høye-aluminiumproduksjonsbehov gir deg tilgang til fullstendig kvalitetskontroll og teknisk støtte:
· Innkjøp av sertifisert romfartsmateriale:Direkte anskaffelse av fullt sporbart råplatelager ihtAMS 4050, AMS 4201 og AMS-QQ-A-250/12, ledsaget av fullstendige Mill Test Reports (MTR).
· Multi-CNC-funksjoner:Flåte av moderne 3-akse, 4-akse og samtidige 5-akse maskineringssentre med 20 000 RPM høymomentspindler og 70-bars kjølesystemer med gjennomspindel.
· ISO 9001:2015 og IATF 16949:2016 sertifiserte kvalitetsoperasjoner:Intern-husklima-kontrollert metrologilaboratorium utstyrt med CMM, optiske skannere, virvelstrøm-strømledningsmålere og komplett ikke--destruktiv testinfrastruktur.
Vanlige spørsmål
01.Hvordan eliminere skjevhet ved fresing av dype lommer i 7050-T7451?
02.Hvorfor blir 7050 deler bronse eller utvikler mørke flekker under svovelsyreanodisering?
03.Hva forårsaker alvorlig kranbrudd og gjengebinding i 7050 blindhull?
04.Hvorfor svikter TiAlN-belagte endefreser for tidlig ved grovbearbeiding av 7050 aluminium?
05.Hva er den tekniske forskjellen mellom 7050-T7451 og den eldre T73651 tempereringsbetegnelsen?
06.Hvordan unngå kort-tverrgående (ST) mikro-sprekker i dype-pocket 7050-komponenter?