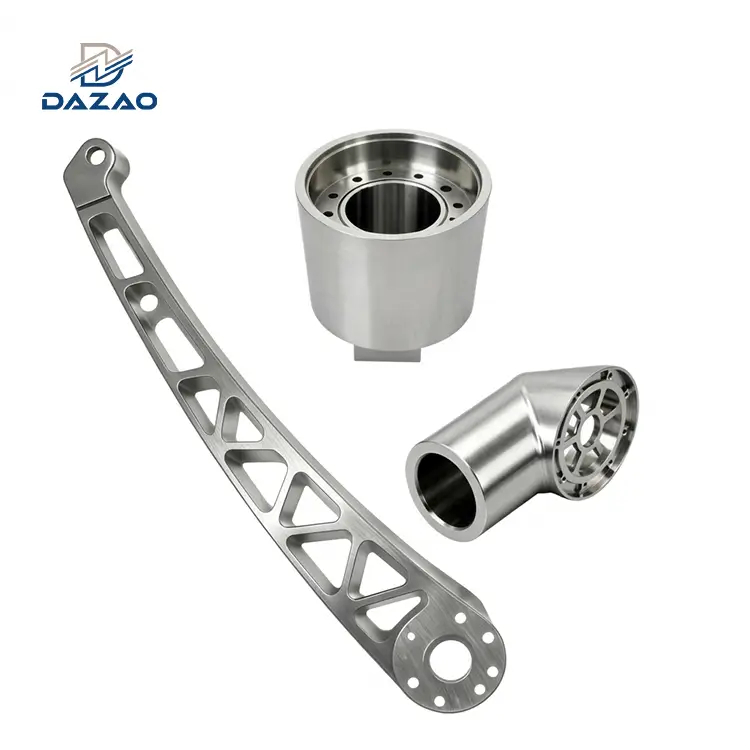
6063 aluminium CNC maskineringbygger bro over gapet mellom komplekse profilekstruderinger og tette-toleranse (±0,010 mm) presisjonskomponenter. Mens 6061-T6 fortsatt er standard strukturell legering,6063 aluminiumtilbyr 15 % til 25 % høyere termisk ledningsevne (190–210 W/m⋅K), overlegen overflatefinish etter-anodisering (Ra<0.4μm), and lower raw material extrusion costs. However, its lower silicon and magnesium content makes 6063 T5 bearbeiding av aluminiumutsatt for oppbygget-kant (BUE) formasjon, stoffblanding og gjenværende spenningsforvrengning etter-bearbeiding.
For å forhindre partiskrap:
1. Spesifiser6063 T6 bearbeiding av aluminiumfor komponenter som krever gjengede hull, tynne finner eller toleranser som er tettere enn ±0,025 mm.
2. Oppretthold høye skjærehastigheter (Vc>400 m/min) med polert ubestrøket eller DLC-belagt karbidverktøy med 15∘–20∘skråvinkel.
3. Påfør stress-avlastningsgløding ved 180∘C i 3 timer før sekundær fresing på komplekse ekstruderinger.
4. Gjennomgå vårkostnadsguide for CNC-bearbeiding av aluminiumfor å evaluere avveininger ved materialutnyttelse.
Hvorfor 6063 aluminium er mer enn en arkitektonisk ekstruderingslegering?
I flere tiår har globale produksjonskjeder kategorisert6063 aluminiumstrengt tatt som et arkitektonisk materiale som brukes til vindusrammer, dørseksjoner og konstruksjonsrør med lav-belastning. I dag har avanserte industrielle krav innen termisk styring, forbrukerelektronikk, industriell automasjon og bilkabinetter presset6063 aluminium profil maskineringtil presisjons 3-akse, 4-akse og 5-akse CNC-bearbeidingssentre. (For en oversikt over alle smide aluminiumsserier, se våromfattende guide til aluminiumskvaliteter for CNC-bearbeiding).
Maskinering av 6063-aluminium byr på metallurgiske og mekaniske utfordringer som er forskjellige fra standard smide legeringer som 6061-T6 eller 7075-T6. Mens 6063 har eksepsjonell ekstruderbarhet, god korrosjonsbestandighet og optisk klarhet etter anodisering, endrer dens lavere flytestyrke og høye duktilitet spondannelse under høyhastighetsskjæring.
Hos Xiamen Dazao Machinery viser ingeniørrevisjoner at innkjøpsteam og produktdesignere ofte møter kvalitetssvikt når de bruker standard 6061 skjæreparametere på6063 aluminium maskinering. Problemer inkluderer:
· Mikro-gradgenerering langs freste kanter som krever manuell avgrading.
· Overdreven materialadhesjon (gummi) på kutterriller, noe som fører til verktøybrudd.
· Plutselig dimensjonsskjevhet ved frigjøring av klemtrykk på lange ekstruderte profiler.
· Visuell fargebånd etter anodisering mellom rå ekstruderte overflater og ferske CNC-freste overflater.
Denne veiledningen analyserer de fysiske egenskapene, tempereringsmetallurgi, verktøyinngrepsmekanikk, restspenningshåndtering, anodiseringsfysikk og Design for Manufacturability (DFM) regler for6063 aluminium cnc deler. Målet er å utstyre mekaniske ingeniører, prosjektledere og innkjøpsdirektører med de empiriske dataene som kreves for å spesifiseretilpassede 6063 aluminiumsdeleruten å pådra seg uventet verktøyslitasje, dimensjonal ustabilitet eller kosmetiske defekter.

6063 Aluminiumsegenskaper og tempereringsmetallurgi: T5 vs T6 bearbeidbarhetsanalyse
Forståelse6063 aluminiumsegenskaperkrever at dens kjemiske sammensetning analyseres i henhold til ASTM B221 og ISO 209-1 standarder. Tilhører 6000-serien Al-Mg-Si legeringsfamilien, 6063 er formulert med lavere legeringstilsetninger enn 6061 for å optimere ekstruderbarhet og overflateglatthet på bekostning av absolutt strekkstyrke.
Kjemiske sammensetningsgrenser og fysiske egenskaper
Balansen mellom magnesium (Mg) og silisium (Si) bestemmer volumfraksjonen av magnesiumsilicid (Mg2Si) utfellinger, som driver alders-herdingsresponsen til matrisen.
|
Kjemisk element |
Minimum vekt % |
Maksimal vekt % |
Nominelt mål % (Dazao-spesifikasjon) |
|
Silisium (Si) |
0.20 |
0.60 |
0.42 |
|
jern (Fe) |
0.00 |
0.35 |
0.18 |
|
kobber (Cu) |
0.00 |
0.10 |
0.02 |
|
Mangan (Mn) |
0.00 |
0.10 |
0.03 |
|
Magnesium (Mg) |
0.45 |
0.90 |
0.65 |
|
Chromium (Cr) |
0.00 |
0.10 |
0.01 |
|
Sink (Zn) |
0.00 |
0.10 |
0.02 |
|
Titanium (Ti) |
0.00 |
0.10 |
0.02 |
|
aluminium (Al) |
Balansere |
Balansere |
Balansere |
Det lave jerninnholdet (mindre enn eller lik 0,35%) reduserer volumet av uløselig FeAl3og -AlFeSi intermetalliske faser. Denne metallurgiske renheten gir6063 aluminiummed overlegen optisk spekularitet etter-anodisering sammenlignet med 6061, som inneholder opptil 0,70 % jern.
|
Fysisk eiendom |
Metrisk enhet |
Imperial enhet |
Teknisk innvirkning på CNC-bearbeiding |
|
Tetthet |
2,70 g/cm3 |
0,0975 lb/in3 |
Standard vektberegninger av aluminium |
|
Elastisk modul |
68,3 GPa |
9.9×10⁶psi |
Lavere stivhet krever milde klemkrefter |
|
Termisk ledningsevne |
200–220 W/m⋅K |
1387–1526 BTU-in/time-ft2-∘F |
Rask varmespredning under høy-fresing |
|
Elektrisk ledningsevne |
53 % IACS |
53 % IACS |
Høy elektrisk ledningsevne for jordplan |
|
Koeffisient for termisk ekspansjon |
23.4μm/m⋅∘C |
13,0 μin/in⋅∘F |
Høy risiko for termisk vekst under lange syklustider |
|
Smelteområde |
600–655∘C |
1112–1211∘F |
Lav terskel for lokal materialsmelting/klebing |
På grunn av denne termiske ekspansjonskoeffisienten (23,4μm/m⋅∘C), en temperaturøkning på 20∘C under intens tørrfresing over en 500 mm ekstrudert profil forårsaker en termisk forlengelse på:
ΔL=L0× ×ΔT=500 mm×(23,4×10−6/∘C)×20∘C=0.234 mm
Denne utvidelsen overskrider standard maskineringstoleranser (±0,05 mm) med mer enn 400 %. Oversvømmelseskjølevæske eller minimumssmøring (MQL) er nødvendig under6063 aluminium fresingfor å opprettholde omgivelsestemperaturstabilitet (20∘C±1∘C).
Temperfysikk: 6063 T5 vs 6063 T6 bearbeidbarhet
Valg av temperament dikterer spondannelse, overflateruhet (Ra), mikro-gradgenerering og kuttekvalitet. De primære temperamentene som brukes i6063 aluminium profil maskineringer T5 og T6.
1. 6063 T5-temperering:Avkjølt fra en forhøyet temperatur formingsprosess (ekstrudering) og kunstig eldet (175∘C i 5–8 timer).
· Flyttestyrke: ~145 MPa
· Hardhet: ~60–65 HB
· Skjæradferd: Duktil skjærfeil under kutterinngrep. Høy tøyningsherdingseksponent fører til kantoppbygging.
2. 6063 T6-temperering:Løsningsvarme-behandlet (520∘C), slukket med vann og kunstig modnet (175∘C i 6–10 timer) for å maksimere nedbør av koherent "(Mg)2Si) nållignende-faser i den primære aluminiumsmatrisen.
· Utbyttestyrke: ~214 MPa
· Hardhet: ~75–85 HB
· Skjæradferd: Utvikling av sprø skjærplan, letter sponbrudd og lavere skjærekrefter.
Tabellen nedenfor viser en kontrast mellom mekanisk ytelse og bearbeidbarhet6063 T5 bearbeiding av aluminiumog6063 t6 bearbeiding av aluminium:
|
Mekanisk / maskineringsmetrisk |
6063-O (glødet) |
6063-T5 Temper |
6063-T6 Temper |
Teknisk innvirkning på CNC-behandling |
|
Ultimativ strekkstyrke |
130 MPa |
185 MPa |
245 MPa |
Motstand mot strukturell deformasjon under klemkrefter |
|
Avkastningsstyrke (0,2 %) |
70 MPa |
145 MPa |
214 MPa |
Høyere flytegrense forhindrer plastisk deformasjon under fresing |
|
Brinell hardhet (HB) |
42 |
60 |
80 |
Høyere HB korrelerer direkte med redusert gradsdannelse |
|
Forlengelse ved brudd (%) |
20% |
12% |
8% |
Lavere forlengelse forbedrer-brikkebrudd |
|
Bearbeidbarhetsindeks (6061-T6=100%) |
35% |
55% |
75% |
T6 tillater 35 % høyere matehastigheter (fz) uten kuttergummi |
|
Tendens med bygget-Up Edge (BUE). |
Ekstrem |
Høy |
Moderat |
T5 krever DLC-belagt eller speil-polerte fløyter for å dempe BUE |
|
Oppnåelig overflatefinish (Ra) |
>1.6μm |
0.8–1.2μm |
0.2–0.4μm |
T6-tempering kreves for høy-kosmetisk speilfresing |
Metallurgisk testing og utvalgsprotokoll hos Dazao Machinery
For å hjelpe ingeniørteam med å spesifisere riktig materialtilstand,Xiamen Dazao maskineribruker beslutningsmatrisen nedenfor basert på komponentdesignparametere:
Metodikk for laboratorieinspeksjon
1. Elementær verifisering av optisk emisjonsspektrometri (OES):
Hvert ingot og ekstruderingsparti blir tatt prøver for å bekrefte at jern (Fe) innhold er strengt kontrollert under 0,25 % (strammere enn standard ASTM-grenser på 0,35 %). Kontroll av jern forhindrer dannelsen av grov FeAl3intermetalliske materialer som forårsaker skravling og uklarhet i verktøyet under klar anodisering.
2. Korrelasjon med hardhet og elektrisk ledningsevne:
Brinell hardhet (HBW 10/500) og elektrisk konduktivitet (% IACS) måles via virvelstrømtesting. For lager utpekt for6063 t6 bearbeiding av aluminium, er en minimumsterskel på 75 HB og 53 % IACS pålagt. Dette bekrefter fullstendig utfelling av koherent "(Mg2Si) nållignende-faser som kreves for ren sponbrudd.
3. Metallografisk korn- og PCG-lagsevaluering:
Tverrsnittsprøver er polert og etset med Keller's Reagent (1,0 % HF, 1,5 % HCl, 2,5 % HNO3,95.0% H2O) og inspisert under 500× optisk forstørrelse. Tykkelsen på det perifere grovkornet (PCG) laget på den ekstruderte grensen må ikke overstige 80μm; ellers sekundært6063 aluminium profil maskineringvil avdekke u-uniforme korngrenser som forårsaker synlige streklinjer etter-anodisering.
4. Skjærmotstandsprofilering:
Mikro-traverstesting av hardhet på tvers av tynne finner og veggskjæringer sikrer jevn flytestyrke gjennom hule profiler, og forhindrer lokalisert veggkollaps under høy-hastighet6063 aluminium fresing.
Dazao metallurgisk testdatamatrise
De empiriske dataene nedenfor gjenspeiler gjennomsnittlige metallurgiske testverdier innhentet fra Dazao Machinerys kvalitetskontrolllaboratorium på tvers av innkommende 6063 ekstruderingspartier sammenlignet med baselinespesifikasjoner:
|
Metallurgisk og mekanisk eiendom |
ASTM B221 Baseline (6063-T6) |
Dazao innkommende spesifikasjon (6063-T6) |
Dazao innkommende spesifikasjon (6063-T5) |
Laboratorieverifiseringsmetode |
|
Forurensningsgrense for jern (Fe). |
Mindre enn eller lik 0,35 % |
Mindre enn eller lik0.22% |
Mindre enn eller lik0.25% |
Spark OES-spektrometri |
|
Magnesium Silicide (Mg2Si) Fase |
Uspesifisert |
0.85–0.95vol% |
0,50–0,65 vol% |
SEM / EDX faseanalyse |
|
Brinell hardhet |
Større enn eller lik 73 HB |
78–84HB |
60–65 HB |
10mm Kule /500kg Last |
|
Elektrisk ledningsevne |
50,0–53,0 % IACS |
53.2–54.5%IACS |
50,5–52,0 % IACS |
Fase-Sensitiv virvelstrøm |
|
Maks PCG-lagtykkelse |
Uspesifisert |
Mindre enn eller lik60μm |
Mindre enn eller lik 100μm |
500× optisk metallografi |
|
Utbyttestyrke (Rp0.2) |
Større enn eller lik 170 MPa |
214–228MPa |
145–155 MPa |
ASTM E8 strekktesting |
Tekniske applikasjonsregler avledet fra protokoll
· Regel A (strukturell og presisjonsbearbeiding):Når dimensjonstoleranser er mindre enn ±0,025 mm eller når omfattende lommefresing er nødvendig,6063 T6 bearbeiding av aluminiumer obligatorisk. Den høyere matrisehardheten (78–84 HB) gir ren skjærfeil langs det primære skjærplanet, og forhindrer kontinuerlige båndspon i å vikle seg rundt kutterstangen.
· Regel B (komplekse hule og tynne-veggprofiler):Ved maskinering av komplekse tynne-vegger6063 aluminiumskomponenter (t<1.2 mm) extruded through multi-cavity dies, 6063 T5 bearbeiding av aluminiumer valgt. Væskekjøling som kreves for T6-temperering kan forvrenge delikate hule profiler før maskinering. Under T5-forhold må maskineringskreftene reduseres med 25 %, og verktøyene må bruke DLC-belegg (Diamond-Like Carbon) for å forhindre materialsveising.
6063 Aluminium vs 6061: Materialvalgsmatrise for CNC-bearbeiding (6063 aluminium vs 6061)
En vanlig innkjøpsfeil i tilpasset maskinvareutvikling er behandling6063 aluminiumog 6061 aluminium som utskiftbare. Mens begge tilhører Al-Mg-Si-serien, avviker ytelsesprofilene deres betydelig på tvers av mekanisk styrke, bearbeidbarhet, optisk finish og produksjonsøkonomi. For et dedikert dyp-dykk i 6061-behandling, se vår6061 aluminium CNC maskineringsguide.
Omfattende sammenligningstabell for tekniske eiendommer
|
Eiendom / Utvalgskriterier |
6063-T6 legering |
6061-T6 legering |
Teknisk divergens og innkjøpseffekt |
|
Silisiuminnhold (Si) |
0.20 – 0.60% |
0.40 – 0.80% |
6061 danner mer Mg2Si-fase, økende matriseskjærstyrke |
|
Magnesiuminnhold (Mg) |
0.45 – 0.90% |
0.80 – 1.20% |
Høyere Mg i 6061 øker flytegrensen med ~30 % |
|
Jerninnhold (Fe) |
Mindre enn eller lik 0,35 % |
Mindre enn eller lik 0,70 % |
6063 har lavere uløselige Fe-partikler, noe som gir overlegen anodiseringsklarhet |
|
Ultimativ strekkstyrke |
245 MPa |
310 MPa |
6061-T6 er foretrukket for tunge bærende konstruksjoner |
|
Yield Styrke |
214 MPa |
276 MPa |
6061 motstår permanent avbøyning under dynamisk skjærspenning |
|
Termisk ledningsevne |
200–220 W/m⋅K |
166–180 W/m⋅K |
6063 viser 15–25 % høyere termisk ytelse for kjøleribber |
|
Bearbeidbarhetsvurdering |
75% |
100 % (grunnlinje) |
6061 produserer korte, håndterbare brikker; 6063 produserer lengre bånd |
|
Verktøyslitasjehastighet (VBH) |
Lav |
Moderat |
Nedre Fe/Si i 6063 reduserer abrasiv mikro-slitasje på verktøyflankene |
|
Klar anodiseringsklarhet |
Spekulær / Uniform |
Litt disig |
6063 viser høy reflektivitet, ideell for forbrukerskaper- |
|
Fargeanodiseringsmatch |
Glimrende |
God |
6063 aksepterer fargepigmenter med minimal uklarhet i kornretningen |
|
Raw Billet Cost (/kg) |
Grunnlinje (1,00x) |
1.05x–1.12x |
Standard 6063 råmaterialeblokk er litt rimeligere |
|
Ekstrusjonskompleksitet |
Ekstrem (tynne vegger) |
Moderat |
6063 muliggjør komplekse multi-hulprofilekstruderinger |

Anodisering av brytningsfysikk: hvorfor 6063 dominerer kosmetiske applikasjoner
Når du designer en premium6063 aluminiumskapseleller forbruker-vendt elektronisk kabinett, er overflateoptikk ofte et overordnet krav. Valget mellom 6061 og 6063 påvirker den endelige visuelle kvaliteten etter svovelsyreanodisering (Type II / Type III).
Den underliggende fysikken er relatert til volumtettheten til uløselige intermetalliske forbindelser i matrisen:
1. I6061 aluminium, bestanddeler som FeAl3og -Al(Fe,Mn,Si) løses ikke opp under oppløsningsvarmebehandling. Når det porøse anodiseringslaget (Al2O3) vokser elektrokjemisk, disse uløselige partiklene forblir fanget inne i oksidmatrisen.
2. Disse fangede partiklene fungerer som optiske spredningssentre, og gjør innfallende lys til et diffust mønster. Dette skaper et litt gråaktig, uklart eller disig utseende på gjennomsiktige-anodiserte 6061-overflater.
3. I6063 aluminium, lavere grenser for jern (mindre enn eller lik 0,35%) og mangan (mindre enn eller lik 0,10%) gir en renere metallisk matrise. Fanget intermetallisk fasetetthet faller med over 60 %. Lys passerer gjennom den anodiske oksidfilmen og reflekteres spekulært av metallgrensesnittet, og gir en høyglans finish.
Rammeverk for totale eierkostnader (TCO): Råmateriale vs bearbeidingssyklustid
Innkjøpsledere må evaluere de totale produksjonskostnadene (Ctotal) i stedet for utelukkende å fokusere på prissetting av råvarer per-kilogram:
Ctotal=Cmateriale+Cekstrudering_dø+Cmaskinering+Cverktøy_slitasje+Canodisering+Cskrot
· Lavvolum prototypefase (1 til 50 deler):
Maskinering direkte fra solid 6061-T6-emballasje unngår forhåndsledetiden og verktøykostnadene til en tilpasset 6063-ekstruderingsdyse (~$1500–$4000). Selv om rå 6061 bar lager koster litt mer per kilo, gir null die amortisering en lavere total enhetskostnad.
· Mid to High Production Volume (>500 deler):
Tilpasset 6063 aluminiumsprofilbearbeiding blir økonomisk overlegen. Ved å ekstrudere en nesten-nett-profil i 6063-aluminium, faller CNC-materialfjerningen med 50 % til 80 %. Maskineringssyklustiden per del reduseres betydelig, og oppveier de innledende ekstruderingsdysekostnadene innenfor de første 300 til 500 enhetene.
Veiledning for kildebeslutning: Når skal man gi fullmakt 6063 vs 6061
Bruk følgende retningslinjer for å etablere interne tegningsnotater og innkjøpsordrespesifikasjoner:
1. Mandat 6061-T6 når:Komponenten fungerer som en primær strukturell brakett, tung-lastfeste eller flytilbehør som krever høy flytegrense (større enn eller lik 276 MPa), eller ved maskinering av komplekse former fra solid blokkmasse under 100 totale enheter.
2. Mandat 6063-T5/T6 når:Delen er en skikk6063 aluminium kjøleribbe, en ekstrudert elektronisk6063 aluminiumskapsel, en kosmetisk ramme med høye krav til klar-/fargeanodisering, eller en strukturell rammekomponent med høyt-volum produsert via profilekstruderte-nett-profiler.
4 uuttalte 6063 aluminium CNC maskineringsfeilmoduser og butikkgulvløsninger
Mens standard ingeniørlitteratur dekker generell aluminiumskjæring, sekundær bearbeiding på6063 aluminiumsprofilekstruderinger presenterer spesifikke fysiske feilmoduser. Nedenfor er fire dokumenterte tekniske fallgruver, komplett med rot-fysisk mekanikk og protokoller for korrigerende handlinger utviklet ved produksjonsanlegget for Xiamen Dazao Machinery.
Fallgruve 1: Restspenningsfrigjøring og termisk deformasjon i ekstruderte profiler
Rotårsaksmekanikk
Under ekstrudering av varm profil går 6063-legering ut av dysen ved 500∘C−530∘C og gjennomgår tvungen-luftslukking. Denne raske avkjølingen skaper en ikke-jevn termisk gradient over profilens-tverrsnitt. Den ytre huden avkjøles raskere enn den indre kjernen, og låser inn gjenværende trykkspenninger på overflaten (σkomp≈−40 til −60 MPa) og strekkspenninger i kjernen (σstrekk≈+30 til +50 MPa).
Når en høyhastighets CNC endefres fjerner den ytre trykkhuden på den ene overflaten av en lang6063 aluminium profil maskineringlager, bryter den indre kraftlikevekten. De ubalanserte kjernestrekkspenningene tvinger det gjenværende materialet til å bøye seg mot den umaskinerte siden.
Den matematiske avbøyningen (y) av en asymmetrisk profil etter ensidig-massefjerning er utledet via Euler-Bernoulli-strålemekanikk:

Hvor:
· M=Bøyemoment indusert av ubalansert restspenning (N⋅mm)
· L=Profillengde som ikke støttes (mm)
· E=Youngs modul på 6063 (68 300 MPa)
· Ix=Areal treghetsmoment om bøyeaksen (mm4)
Dazao Failure Case Study
Under en produksjonsserie av 800 mm lange lineære portalskinner maskinert fra 6063-T5-profiler, freste operatørteknikere en 3,0 mm dyp spalte langs toppflaten i en enkelt tung pass. Ved frigjøring av den hydrauliske skrustikken, viste delene en oppadgående krumning av0,52 mmover 800 mm lengde, langt over kundetoleransegrensen på ±0,05 mm.
Korrigerende protokoll
For å løse gjenværende spenningsforvrengning:
1. Stress-avlastende termisk behandling:Utsett rå ekstrudering for spennings-avlastningsgløding ved 180∘C±5∘C i 3 timer etterfulgt av langsom ovnsavkjøling før sekundær6063 aluminium cnc maskinering.
2. Symmetrisk materialefjerning:Redesign skjærebaner for å fjerne lik tykkelse fra motstående flater i vekslende omganger (50 % grovbearbeiding av toppflaten → flippdel →50 % grovbearbeiding på undersiden → endelig etterbehandling).
Fallgruve 2: Anodiseringsfargeavvik mellom ekstruderte skinn og freste overflater
Rotårsaksmekanikk
Et kritisk kvalitetsproblem i6063 aluminiumskomponenterinvolverer optisk nyansemismatch post-anodisering. Den rå ytre huden av en ekstrudert 6063-form viser langstrakte, sterkt retningsorienterte korngrenser på grunn av friksjon langs ekstruderingsdysens land.
Omvendt skjærer en fersk CNC-frest overflate direkte gjennom den likeaksede indre kornkjernen, og skaper mikro-ruhetsmønstre dominert av verktøymerke-trinn-over (fz).
Når nedsenket i et svovelsyreanodiseringsbad (15 % H2SÅ4, 1,5 A/dm2), veksthastigheter for oksidlag varierer mellom disse mikrostrukturelle sonene:
· Den arbeids-herdede ekstruderte huden danner et tett anodisk lag med lavere lysabsorpsjon.
· Den freste overflaten danner et porøst oksidlag med høyere lysspredning.
· Result: A visual color shade discrepancy (ΔE>2,5) langs grenselinjen.
Korrigerende protokoll
1. Mekanisk overflatehomogenisering:Påfør automatisert dobbel-pass perleblåsing med sfæriske glassperler (størrelse: 100–150 μm, trykk: 0,25–0,30 MPa) over alle overflater for å ødelegge retningsbestemte kornlinjer og oppnå en jevn initial ruhet (Ra 0,8–1,2 μm).
2. Kjemisk etsingskontroll:Modifiser det pre-alkaliske etsetrinnet med en natriumhydroksidløsning (NaOH 50 g/L ved 55∘C) i nøyaktig 90 sekunder. Dette fjerner 15–20μm av overflatelaget, og eliminerer overgangssonen mellom ekstrudert hud og frest kjerne.
Fallgruve 3: Built-Up Edge (BUE) og Burr Rollover i 6063-T5 Thin Fins
Rotårsaksmekanikk
6063 T5 bearbeiding av aluminiumbyr på utfordringer under produksjonen av kjøleribber med-høy tetthet med tynne finner (t<1.0 mm). Because T5 temper material exhibits lower hardness (60 HB) and higher ductility than T6, the local strain rate during chip formation causes the aluminum to weld to the tool cutting edge via pressure-temperature adhesion.
Denne innebygde-oppkanten (BUE) endrer verktøyets effektive rakevinkel, og øker skjærekreftene (Fc) og får duktilt materiale til å rulle over kanten av tynne kjøleribber i stedet for å skjære rent.
Dazao Failure Case Study
Når du freser en tilpasset6063 aluminium kjøleribbemed 0,8 mm brede og 25 mm dype finner ved bruk av en standard 3-fløyet ubestrøket endefres av karbid, forårsaket lokal BUE materialrivning. Kraftig burrvelt ved finnetuppene resulterte i en18,4 % skraprateunder første prøvetaking. Manuell avgrading med bladverktøy bøyde de delikate finnene og ødela dimensjonsavstanden.
Korrigerende protokoll
· Verktøygeometri:Implementer 2-fløyte endefreser av solid karbid med en 45∘høy-helixvinkel, speil-polerte fløyter (Ra<0.05μm), and a Diamond-Like Carbon (DLC) physical vapor deposition coating. DLC exhibits an extremely low friction coefficient (μ=0.05) against aluminum, eliminating material adhesion.
· Fresebanestrategi:Erstatt konvensjonell fresing med Climb Milling (nedfresing). Still inn radiell skjæredybde (ae) til 10 %–15 % av verktøyets diameter for å sikre at spontykkelsen reduseres til null ved verktøyets utgang, og eliminerer utgangsgrader.
Fallgruve 4: Clamping Distortion and Micro-Cracking in Thin-Walled Enclosures
Rotårsaksmekanikk
Når du bearbeider en tynn-vegg6063 aluminiumskapsel(veggtykkelse t Mindre enn eller lik 1,0 mm), tradisjonell skrustikkeklemming påfører konsentrerte punktbelastninger (Fklemme). Fordi 6063 aluminium har en moderat flytegrense (145 MPa i T5, 214 MPa i T6), induserer lokalisert klemtrykk som overskrider den elastiske grensen plastisk deformasjon.

Ved frigjøring av skrustikkevene forårsaker den elastiske gjenopprettingen dimensjonsfjær-tilbake, noe som resulterer i veggovalitet og mikro-sprekker langs innvendige hjørneradier der spenningskonsentrasjonsfaktor (K)t) er høyest.
Korrigerende protokoll
1. Konforme myke kjever:Bruk tilpassede CNC-freste 6061-T6 myke kjever av aluminium med konturer for å matche den nøyaktige profilgeometrien til kabinettet, og fordel klemtrykket over 80 %+ av det ytre overflatearealet. (Se vår guide på5-akset presisjons CNC-freseløsningerfor komplekse arbeidsoppsett).
2. Vakuumchucking-systemer:For tynne bunnseksjoner, eliminer mekanisk sideklemming helt til fordel for fler-kanalsvakuumarmaturer som opererer ved -0,085 MPa vakuumtrykk, og gir jevn nedadgående-holdkraft uten lokaliserte spenningspunkter.

Presisjons-CNC-fresing og dreietekniske retningslinjer for 6063 aluminium
Vellykket utførelse6063 aluminium fresingog6063 aluminiumsdreiingoperasjoner krever innstillingsparametere basert på verktøydiameter, materialtemperering og maskindynamikk.
Skjæreparametermatrise for 6063 aluminium
Tabellen nedenfor gir anbefalte startparametere for solid-karbidverktøy som opererer på stive 12 000 RPM – 24 000 RPM vertikale maskineringssentre:
|
Maskineringsoperasjon |
Temperament |
Klippehastighet (Vc) |
Mating per tann (fz) |
Aksial dybde (ap) |
Radiell dybde (ae) |
Kjølevæske Type |
|
Planfresing (grov) |
T6 |
500–700 m/min |
0,10–0,15 mm/t |
1,5–3,0 mm |
60–75% D |
Vannemulsjon (8-10 %) |
|
Planfresing (finish) |
T6 |
700–1000 m/min |
0,03–0,06 mm/t |
0,2–0,4 mm |
40–50% D |
Flood Coolant (20 Bar) |
|
Slotting / Lommer |
T6 |
400–550 m/min |
0,05–0,08 mm/t |
0.5–1.0×D |
100% D |
Gjennom-verktøykjølevæske |
|
Finfresing (tynn) |
T5 |
450–600 m/min |
0,02–0,04 mm/t |
1.0–2.0×D |
5–10% D |
MQL Air-Oljetåke |
|
Snuing (grovarbeid) |
T6 |
350–500 m/min |
0,15–0,25 mm/rev |
1,0–2,5 mm |
N/A |
Flood Coolant |
|
Snu (etterbehandling) |
T6 |
500–750 m/min |
0,05–0,10 mm/rev |
0,1–0,3 mm |
N/A |
Høytrykksflom{{0} |
Verktøygeometri og valg av sponbryter
For standard6063 aluminium cncoperasjoner, bør verktøyvalg overholde følgende spesifikasjoner:
1. Rake vinkel ( ): Svært positiv primær rakevinkel mellom +15∘og +20∘for å minimalisere skjærekraft og materialskjærdeformasjon.
2. Klareringsvinkel ( ): +10∘til +12∘for å forhindre at verktøyets sekundære relieffflate gnis mot den arbeids-herdede overflaten på 6063-papiret.
3. Fløyteantall:
· 2-fløyte endefreser:Obligatorisk for sporing og dyp lomme for å gi maksimalt chiplommevolum for lange gummiaktige sjetonger.
· 3-fløyte endefreser:Optimal for sidefresing, profiletterbehandling og dynamiske trochoidale-høyhastighetsbaner.
4. Verktøybelegg:
· Ubelagt polert karbid (kvalitet K10-K20).
· Zirkoniumnitrid (ZrN) for generell-høyhastighetsfresing.
· Diamond-Like Carbon (DLC) for klebrig6063 T5 bearbeiding av aluminium.
Oppnåelige toleranser i 6063-tilpassede delerproduksjon
Under kontrollerte miljøforhold (20∘C±1∘C) ved å bruke kalibrerte 5-akse CNC-maskineringssentre, garanterer Xiamen Dazao Machinery følgende produksjonstoleranser påtilpassede 6063 aluminiumsdeler:
|
Presisjonsdimensjonsfunksjon |
Standard toleranse |
Toleranse for presisjonsbearbeiding |
Dazao-funksjoner og måleutstyr |
|
Lineær lengde / bredde (<100 mm) |
±0,050 mm |
±0,010 mm |
Zeiss CMM (Coordinate Measuring Machine) |
|
Hulldiameter/boring (∅<50 mm) |
±0,025 mm |
±0,005 mm |
Pinnemålere / luftmålingssystemer |
|
Flathet / overflatelinearitet |
0,050 mm / 100 mm |
0,015 mm / 100 mm |
Optisk profilometer og flathetsplater |
|
Posisjon / konsentrisitet |
±0,050 mm |
±0,012 mm |
5-akse CMM-inspeksjonssonder |
|
Overflateruhet (Ra) |
Ra 0,8μm |
Ra 0,2μm |
Diamantflue-Skjærende fresehoder |
Nær-Net Profile Extrusion to CNC Machining Hybrid Workflow (6063 aluminium ekstrudering maskinering)
Å kombinere profilekstrudering med sekundær CNC-maskinering representerer en av de mest kostnadseffektive-produksjonsarbeidsflytene for høyt-volum6063 aluminiumskomponenter.
Billet vs Near-Net Profile Economic Break-jevn beregning
For å avgjøre om et prosjekt skal benytte direkte faste emnefresing eller investere i en tilpasset6063 aluminium ekstruderingdø, bruk «break-even volumligningen:

Hvor:
· Cdie_verktøy= Kostnad for ekstruderingsdyseverktøy (~$2000)
· Carmatur= Kostnad for sekundær CNC-armatur (∼$800)
· Cbillet_unit−Cekstruderingsenhet= Materialbesparelser per enhet (∼$3,50)
· Tbillet_cnc−Textrusion_cnc= Besparelser i CNC-bearbeidingstid (∼8 minutter=0.133 timer)
· Rmachine_rate= Timepris for maskinverksted (∼$45,00/time)
Eksempel på teknisk beregning:

Konklusjon:For batchmengder som overstiger295 enheter, tilpasset ekstrudering kombinert med sekundær CNC-maskinering gir lavere totale enhetskostnader enn solid billettfresing.
Design for Manufacturability (DFM)-regler for bearbeiding av ekstruderingsprofiler
Å optimalisere6063 aluminium ekstrudering maskinering, design skal overholde følgende DFM-regler:
1. Oppretthold jevn veggtykkelse:Hold veggtykkelsesforhold mellom tilstøtende ekstruderte seksjoner innenfor 1,5:1 for å forhindre avkjøling under ekstrudering. Minimum veggtykkelse for CNC sekundær klemme bør være større enn eller lik 1,5 mm.
2. Innvendig radiusklaring:Gi en minimum indre hjørneradius R Større enn eller lik 1,5 mm på ekstruderte lommer. Dette gjør at standard 3,0 mm endefreser kan tømme lommer uten hjørneskravling.
3. Maskineringsbeholdning:Legg til 1,0 mm til 1,5 mm ekstra materialtillegg på ekstruderte overflater beregnet for presisjons CNC-fresing. Dette sikrer at kutteren trenger helt inn under det oksiderte hudlaget.
Overflatebehandling og etterbehandling-alternativer for 6063 aluminiumsdeler
Fordi 6063-aluminium er bredt utvalgt for kosmetisk maskinvare, avgjør etter{1}}valg av etterbehandling direkte det endelige produktets aksept. For en dypere sammenbrudd av kjemiske forbehandlingsparametere, se vår kompletteoverflatebehandlingsguide i aluminium.
Perleblåsing og mekanisk overflatebehandling
Perleblåsing erstatter retningsbestemte verktøymerker med en isotropisk matt finish:
|
Sprengningsmedier |
Partikkelstørrelse (μm) |
Blast Pressure (MPa) |
Målruhet (Ra) |
Søknad |
|
Glassperler (#100) |
100–150μm |
0,20–0,30 MPa |
0.8–1.2μm |
Standard sateng kosmetisk finish |
|
Glassperler (#180) |
50–90μm |
0,15–0,25 MPa |
0.4–0.8μm |
Fin matt finish for elektronikk |
|
Aluminiumoksid |
100μm |
0,30–0,40 MPa |
1.6–2.5μm |
Tung tekstur for-pulverlakk |
Anodiseringsalternativer: Type II vs Type III Hardcoat
Som en6063 produsent av aluminiumsdeler, driver Xiamen Dazao Machinery elektrokjemiske anodiseringslinjer i samsvar med MIL-A-8625 og ISO 7599 spesifikasjoner:
· Type II anodisering (svovelsyreanodisering):
· Lagtykkelse: 10–15μm10–15μm
· Mikro-hardhet: 300–350 HV300–350 HV
· Best for: Klar satengfinish, svart, rød, blå og gullfarge på6063 aluminiumskapselforsamlinger.
· Type III hardcoat anodisering:
· Lagtykkelse: 25–50μm25–50μm
· Mikro-hardhet: 450–550 HV450–550 HV
· Best for: applikasjoner med høy slitasje, robotlysbilder og marine strukturelle komponenter som krever maksimal slitestyrke.
Integrering av pulverlakkering og lasergravering
For extreme outdoor weathering environments, powder coating applied over a chromate conversion coating (MIL-DTL-5541) provides high salt-spray resistance (>1000 timer per ASTM B117).
Etter overflatebehandling fordamper fiberlasergraveringssystemer (1064 nm bølgelengde, 20 W effekt) fargelaget i anodiske porer for å eksponere hvit aluminiumoksid underliggende tekst, og produserer permanente logoer og seriekoder med høy-kontrast.

Industrielle applikasjoner og virkelige-eksempler på verden
Kombinasjonen av ekstruderbarhet, termisk ytelse og overflatespekularitet gjør 6063 aluminium cnc-deler til et foretrukket valg på tvers av viktige tekniske sektorer.
Termisk styring: Høy-densitetsstift-Finn kjøleribber
· Produkt:Skikk6063 aluminium kjøleribbefor LED-arrays med høy-effekt.
· Produksjonsstrategi:Ekstruder nær-nettprofil med bunnplate og grove vertikale finner → Sekundær 5-akse CNC-kryss-skjæring av pinne-finnegeometrier ved hjelp av DLC-belagte endefreser → Klar Type II anodisering.
· Termisk resultat:Termisk motstand falt til 0,42∘C/W, og oppnådde en 22 % forbedring i varmeoverføringseffektiviteten sammenlignet med standard støpt A380-legering kjøleribber.
Robotikk og industriell automatisering: Presisjons strukturelle kabinetter
· Produkt:Vann-tett NEMA-4X6063 aluminiumskapselfor utendørs robotkontrollere.
· Produksjonsstrategi:Hulfirkant 6063-T6-ekstrudering → 4-akset CNC-fresing av O-rings tetningsspor (±0,015 mm dybdetoleranse) → Automatisk perleblåsing → Sort Type II anodisering.
· Avkastningsberegning:Oppnådde 99,4 % første-utbytte over en produksjon på 10 000 enheter hos Xiamen Dazao Machinery.
Kostnadsdriveranalyse og innkjøpsoptimaliseringsstrategi
Innkjøpsdirektørertilpassede 6063 aluminiumsdelerkan optimalisere kostnadene ved å gjennomgå viktige prisdrivere under forberedelse av tilbudsforespørsel. (For en utvidet kostnadsfordeling på tvers av alle maskineringsprosesser, les vårkostnadsguide for CNC-bearbeiding av aluminium).
De fire primære kostnadsdriverne i 6063 maskinering
1. Materialutnyttelsesgrad (Mu): Maskinering av faste emner sløser med opptil 70 % av råmaterialet. Bruk av tilpassede profiler reduserer sponavfall til<15%.
2. CNC-syklustid (Tm):Overdreven overflatebehandling på ikke-kosmetiske indre overflater gir maskintid. Hold ikke-kritiske radier ved Ra 1,6–3,2μm.
3. Antall oppsett av armatur:Deler som krever 4 eller 5 separate maskineringsoppsett driver arbeidskostnadene. Optimaliser DFM for å tillate enkelt-oppsett 4-akset indeksbearbeiding.
4. Anodiseringsreolmerker:Udefinerte reolplasseringer fører til u-anodiserte kontaktflekker på kosmetiske overflater, noe som øker skrothastigheten.
Innkjøpssjekkliste: Beste fremgangsmåter for tilbudsforespørsel for innkjøpssjefer
Når du sender inn en forespørsel om tilbud (RFQ) til en produsent av 6063 aluminiumsdeler, oppgi følgende spesifikasjoner for å forhindre prisforsinkelser:
· 3D CAD-fil (STEP / IGES) + 2D-tegning (PDF med toleranser)
· Materialspesifikasjon:Oppgi eksplisitt "6063-T5" eller "6063-T6"
· Critical Surface Callouts:Fremhev kosmetiske ansikter vs indre ansikter
· Anodiseringsspesifikasjon:Ring ut Spesifikasjon / Tykkelse / Farge / Maks innredningssone
· Årlig volum og ordrebatchstørrelser for ekstruderingsdyseavskrivning
Konklusjon og praktiske tekniske anbefalinger
Vellykket utførelse6063 aluminium CNC maskineringkrever en integrert tilnærming til materialvalg, tempereringsfysikk, verktøyinngrep, restspenningskontroll og overflatebehandlingsmekanikk. Mens 6061-T6 fortsatt er en industristandard for generell strukturell maskinering,6063 aluminiumtilbyr distinkte ytelsesfordeler for høy-spekularitet elokserte kabinetter, komplekse ekstruderte profiler og høyeffektive termiske styringssystemer.
Ved å samarbeide med en erfaren leverandør som spesialiserer seg påtilpasset aluminium CNC maskinering tjenester, ingeniørteam unngår kritiske fallgruver som profilspenningsforvrengning, anodiseringsfargemismatch og tynn{0}}veggklemmingsforvrengning.

Vanlige spørsmål
01. Hvorfor er 6063 aluminium vanskeligere å bearbeide rent enn 6061?
02.Kan du CNC-maskin 6063 T5 aluminium uten grader?
03.Hvordan forhindrer du anodiseringsfargefeil på sekundærfreste 6063-profiler?
04.Hva er minimum veggtykkelse for bearbeiding av 6063 aluminiumsprofiler?
05. Er 6063 aluminium egnet for kjøleribber med høy-tetthet?
06.Hvordan tar ekstruderingsstøpekostnaden inn i den totale enhetsprisen for tilpassede 6063 aluminiumsdeler?