Velger mellom3-akset vs 5-akset CNC-bearbeidinger ikke en enkel lineær oppgradering i kvalitet.Fordeler ved 3-akset CNC-bearbeidingsentre om høy strukturell stivhet, lave maskintimer ($35 til $55 per time), og minimum programmeringsoverhead for prismatiske geometrier.Fordeler med 5-akset CNC-bearbeidingoppstår når komplekse 3D-profiler, dype hulrom eller sammensatte vinkler krever kort verktøyoverheng, enkelt-oppsett datumintegritet og redusert arbeidsintervensjon. For ikke-kontinuerlige vinklede funksjoner,3+2 vs 5-akset maskineringevalueringer favoriserer 3+2 indeksert fresing på grunn av mekaniske akseklemmebremser som bevarer skjærestivheten over kontinuerlig fem-aksers dynamisk interpolering.
3-Axis vs 5-Axis CNC Machine Selection: Factory Realities and Engineering Trade-Offs
Å spesifisere riktig maskineringskonvolutt krever evaluering av mekanisk utbytte, geometrisk toleransestabling og totale kostnader for landede deler i stedet for å misligholde maskiner med det høyeste akseantallet.
Maskintimepriser vs produksjonsutbytte: Multi-aksefeilen
En vanlig misforståelse blant innkjøpsteam er at å tilordne en komponent til en 5-akset maskin automatisk forbedrer delens kvalitet. Ved reell produksjon introduserer det å legge til samtidige roterende akser dynamiske kinematiske variabler, termiske ekspansjonskilder fra ytterligere roterende drivmotorer og høyere kostnader til avskrivning av maskinverktøy.
Når en standard prismatisk plate eller grunt lommehus rutes til et 5--aksesenter, absorberer delen en maskintimepris på $85 til $130 per time sammenlignet med $35 til $55 per time på et stivt vertikalt maskineringssenter (VMC). Med mindre geometriske funksjoner krever sammensatte verktøyorienteringer eller flersidig tilgang i én enkelt datumreferanseramme, vil bruk av flerakset utstyr på enkle komponenter doble enhetsproduksjonskostnadene uten å forbedre dimensjonsoverholdelse. Hos Dazao, evaluere deler gjennomfullskala CNC maskineringstjenestersikrer at hvert arbeidsstykke er tilpasset dens optimale kinematiske konvolutt.

Dazao Engineering Case Study: Al7075-T6 brakett maskineringsfeil og gjenoppretting
Under en pre-kjøring av 120 romfartsmonteringsbraketter laget av Al7075-T6, evaluerte Dazao engineering to distinkte ruteveier basert på spesifikke7075-T6 aluminiums maskineringsegenskaper:
· Innledende prosessrute:Full kontinuerlig 5-akse samtidig fresing på et bearbeidingssenter med tappbord.
· Komponentgeometri:Dyp sentral lomme flankert av fire sammensatte-vinklede stiftboringer (15 graders helning i forhold til den primære monteringsflaten).
· Feilmodus:For å opprettholde dynamisk klaring mellom tappens roterende bord og hovedspindelhuset, brukte programmereren en utvidet mikro-kornkarbidkule-endefres med et 6:1 lengde-til-diameterforhold. Under samtidig interpolering av A- og C-aksene ga dynamisk verktøyavbøyning kombinert med kinematisk utløp for roterende akser en elliptisk boring på 0,038 mm, som oversteg den nødvendige sanne posisjonstoleranse på ±0,010 mm. De første 8 prototypedelene ble skrotet.
Korrigerende tiltak og plan for gjenoppretting av avkastning:
1. Omdirigert-delen til en 3+2 posisjonsindekseringsstrategi.
2. Tappbordet roterte 15 grader og koblet inn mekaniske hydrauliske bremselåser (holdemoment: 1200 Nm).
3. Brukte en tett 3:1 lengde-til-diameter standard endefres og et ISO-standard borehode.
4. Bearbeidingssyklustiden falt med 42 %, verktøyets levetid økte med 300 %, og boreposisjonsnøyaktigheten avgjorde innenfor ±0,006 mm over de resterende 112 produksjonsenhetene.
Kinematiske definisjoner: 3-akse vs 3+2 indeksering vs kontinuerlig 5-akse fresing
Forståelse3-akset vs 5-akset maskineringkrever klare kinematiske definisjoner av verktøyvektorkontroll under skjærepass.
|
Bevegelsesklasse |
Kinematiske akser involvert |
Verktøyvektoratferd under kutt |
Primær mekanisk låsemekanisme |
Typiske applikasjoner |
|
3-akset lineær |
X, Y, Z |
Fast normal til tabell (verktøyvektor Z er konstant) |
Lineær akse føringsbanefriksjon og kuleskrueforspenninger |
Flate plater, grunne hus, enkelt-prismatiske deler |
|
3+2 Posisjonell (indeksert) |
X, Y, Z + A/B, C (rotert før kutt) |
Festes i sammensatt vinkel under aktiv chipfjerning |
Hydrauliske eller pneumatiske skivebremser med roterende akse aktivert |
5-sidede prismatiske kapslinger, sammensatte vinkelboltsirkler |
|
Kontinuerlig 5-akse (samtidig) |
X, Y, Z, A/B, C (alle beveger seg samtidig) |
Vektoren oppdateres kontinuerlig langs normalen av måloverflaten |
Kontinuerlig servomotor aktiv dreiemomenttilbakemeldingssløyfe |
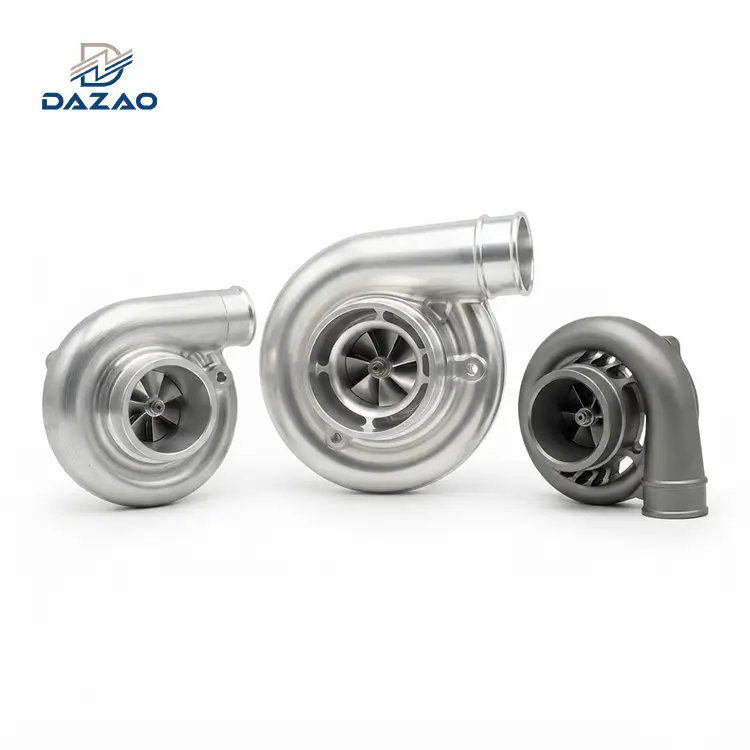
Impellere, turbinblisker, organiske proteseimplantater, dype muggkjerner |
Å velge mellom disse bevegelsesarkitekturene danner grunnlaget forhøy-presisjons CNC-freseløsningerpå tvers av både prototype og masseproduksjon.
Verktøytilgang, avbøyningsfysikk og skjæremekanikk i fleraksebearbeiding-
Verktøytilgjengelighet dikterer direkte valg av skjæreverktøy, verktøyholderklaring, vibrasjonsharmoniske og materialfjerningshastigheter (MRR).
Verktøyoverheng og dynamisk avbøyning: Cantilever bjelkemekanikk
I konvensjonelle3 akse vs 5 akseroppsett, maskinering av en dyp lomme med vertikale vegger på en 3-akset maskin tvinger spindelen til å forbli vinkelrett på toppflaten. Hvis en lomme er 80 mm dyp, må skjæreverktøyet og holderen løsne 85 mm eller mer fra hylseflaten.
Under sideveis skjærebelastninger (Fr), øker verktøyavbøyningen med terningen av verktøyets overhengslengde (L^3). Når vibrasjonsharmoniske initierer ved lange overheng, må maskinisten redusere spindelhastigheten og matingen per tann (fz) med 50 % til 70 % for å unngå skravlingsmerker, som forringer overflatefinishen til dårligere enn Ra 3,2 µm.
I kontrast, utplassering5-akset bearbeiding for komplekse delertillater vipping av komponenten eller spindelen med 15 til 30 grader. Denne tilten gjør det mulig å bruke et kort, konisk skaftverktøy med et overheng på kun 30 mm. Det kortere overhenget øker det statiske verktøyets stivhet med opptil 20 ganger, og tillater høyere matinger, spindelhastigheter opp til 18 000 o/min og overflatefinish ned til Ra 0,4 µm direkte fra fresepassasjen, noe som reduserer benkarbeidet og ledetiden som kreves for sekundæren betydelig.industrielle overflatebehandlingsprosesser.

|
Metrisk |
3-akset oppsett av dypt hulrom |
Oppsett av 5-akset tiltet hulrom |
Forbedringsfaktor |
|
Verktøydiameter / overheng |
12 mm / 85 mm (forhold 7,08:1) |
12 mm / 30 mm (2,50:1-forhold) |
Overheng redusert med 64,7 % |
|
Dynamisk verktøyavbøyning (beregning) |
0,042 mm ved 250 N radiell belastning |
0,002 mm ved 250 N radiell belastning |
Stivhet forbedret med 21x |
|
Materialfjerningshastighet (MRR) |
45 cm³/min (Al6061-T6) |
185 cm³/min (Al6061-T6) |
4,1x produktivitetsøkning |
|
Oppnådd overflateruhet |
Ra 2,8 µm til Ra 3,2 µm |
Ra 0,6 µm til Ra 0,8 µm |
4x jevnere overflatefinish |
Funksjonstilgjengelighet for underskjæringer, sammensatte vinkler og komplekse konturer
Standard 3-aksemaskiner kan ikke bearbeide negative trekkvinkler, underskårne spor eller sammensatte vinklede porter uten sekundære manuelle oppsett eller spesialiserte spesialtilpassede slikkepinner.
· Underskjæringer og vinklede flenser:Bearbeiding med 5-akser posisjonerer kutteren under utstikkende lepper, og kutter flervinkelprofiler med standard endefreser.
· Sammensatte vinklede hull:Hydrauliske manifolder og drivstoffskinner for romfart krever ofte væskeporter som krysser hverandre ved sammensatte 3D-vektorer. 3+2-posisjonering gjør det mulig å bore, rømme og banke langs den nøyaktige vektoraksen uten spesielle vinklede boreblokker.
· Komplekse impellerblader:Kontinuerlig 5-akset bearbeiding endrer kontinuerlig verktøyets kontaktpunkt, og opprettholder optimal sponbelastning over buede bladvegger.
Cutting Rigidity Gap: 3+2 Mekanisk bremsing vs kontinuerlig 5-akset dynamiske matehastighetsgrenser
En vanlig feil i produksjonsplanlegging er å anta at kontinuerlige 5-akse verktøybaner alltid er raskere og bedre enn 3+2 indeksert fresing.
Når en CNC-maskin opererer i full 5-akse kontinuerlig modus, må alle fem drivservoene synkroniseres via framsynsalgoritmer. Tunge roterende bord har betydelig rotasjonstreghet (J=m * r^2). Når verktøyet når en skarp krumning, må lineære akser (X, Y, Z) bremses ned for å tillate rotasjonsakser (A/C) å fange opp uten å overskride vinkelakselerasjonsgrensene. Denne retardasjonen forårsaker:
· Fall i faktisk matehastighet langs verktøybanen, noe som resulterer i inkonsekvent sponbelastning og gnidning.
· Mindre termisk utvidelse i direkte-drevne motorer under kontinuerlige akselerasjons- og retardasjonssykluser.
· Lavere statisk stivhet fordi roterende akser er helt avhengig av aktiv servoholdestrøm i stedet for mekanisk fastspenning.
Til sammenligning posisjonerer 3+2 indeksert bearbeiding de roterende aksene til målvinkelen og kobler inn hydrauliske skivebremser med høyt-trykk (genererer 1000 til 2500 Nm holdemoment). Maskinen fungerer som en stiv 3--akset VMC, som muliggjør aggressive grovbearbeiding, høy-aksial-dybde trochoidal fresing og forlenget verktøylevetid. Kontinuerlige 5-akse verktøybaner gitt gjennomavanserte 5-akse CNC-maskineringbør strengt tatt forbeholdes komplekse geometrier som ikke kan segmenteres i plane indekserte vinkler.
3-akse vs 5-akse nøyaktighet: oppsettstoleranser, datumskift og kinematiske feil
Evaluerer3 akse vs 5 akse nøyaktighetkrever vurdering av både fixturdatum-forskyvninger og kinematiske feil på maskin-nivå.
Toleransestabel-oppover flere oppsett i 3-akse operasjoner
Når en fler-sidet del maskineres på en 3-aksemaskin på tvers av tre separate oppsett (OP10, OP20, OP30), avhenger total romtoleranse av den kumulative stablen av hver fysisk flytting.
På tvers av tre uavhengige 3-akse oppsett, degraderes sanne posisjonsforhold mellom funksjoner på motstående flater til ±0,030 mm eller dårligere, som skissert i vår tekniskealuminium CNC maskinering toleranser guide. I motsetning til dette eliminerer å fullføre alle 5 flatene i et enkelt oppsett på en 5--aksemaskin manuelle flyttingsfeil, og holder flersidige funksjonstoleranser konsekvent innenfor ±0,005 mm til ±0,010 mm i forhold til det primære datumet.

|
Feilkilde |
3-akse (3 separate oppsett) |
5-akse (enkelt oppsett / 3+2) |
Teknisk årsak |
|
Lokalisering av baseskift |
0,012 mm til 0,025 mm |
0.000 mm (Ingen omfesting) |
Myk kjeveslitasje, lokalisering av dyvelklaring |
|
Hysterese av klembelastning |
0,008 mm til 0,015 mm |
0,002 mm til 0,004 mm |
Ujevn momentnøkkelbelastning under manuelle vendinger |
|
Sponforurensningsrisiko |
0,005 mm til 0,020 mm |
Ubetydelig |
Chipklemming mellom datumflatene |
|
Operator Touch-Av-variasjon |
0,005 mm til 0,010 mm |
0,001 mm (automatisk sondering) |
Manuell kantsøker vs optisk/laserforhåndsinnstiller |
|
Total kumulativ romfeil |
±0,030 mm til ±0,070 mm |
±0,005 mm til ±0,012 mm |
Kvadratisk summering av operasjonelle varianser |
Kinematisk geometrisk feilforstørrelse og termisk drift i 5-akse sentre
Mens enkelt-oppsettbearbeiding eliminerer refikseringsfeil, introduserer 5-aksemaskiner komplekse kinematiske feilkilder som kan redusere presisjonen hvis de ikke blir administrert.
Hvis en delfunksjon er plassert 250 mm unna midten av bordrotasjonen (R_pivot=250 mm), resulterer et mindre vinkelposisjoneringsavvik på bare 0,003 grader i en lineær forskyvning:
Δ=250 * sin(0,003 grader)=0.0131 mm
Denne geometriske feilen oppstår helt på rotasjonsnivå før det tas hensyn til lineære aksetoleranser. Videre genererer direkte-rotasjonsmotorer intern varme under kontinuerlig drift. Uten aktive kjølekretser og termisk kompensasjon kan den roterende aksens senterlinje forskyves med 0,015 mm til 0,030 mm i løpet av en fire-timers produksjonskjøring.
I-Prosessprobing og RTCP Calibration Protocols hos Dazao
For å eliminere disse kinematiske og termiske risikoene på høy-presisjonsordrer, implementerer Dazaostrenge CMM-inspeksjons- og kvalitetssikringsprotokollerpå tvers av alle multi-aksebearbeidingsoppsett:
1. Renishaw AxiSet Check og RTCP:Før kritiske etterbehandlingspass, kjører våre 5-aksemaskiner automatiserte kinematiske kalibreringssykluser ved å bruke en presis wolframkarbidreferansekule og sondering på maskinen for å rekalibrere rotasjonsverktøysenterpunktforskyvninger (RTCP) til innenfor ±0,002 mm.
2. I-Prosessprobing (Renishaw OMP60):Automatiserte koordinatopprettingskontroller skjer inne i maskinkonvolutten før grovbearbeiding og umiddelbart etter fullførte passeringer.
3. Klima-Konvolutter for kontrollert maskinering:Presisjon 5-aksebearbeiding for tette-toleransekomponenter (toleranser under ±0,008 mm) er isolert i et temperaturkontrollert verksted stabilisert på 20 ± 0,5 grader.
3-akse vs. 5-akse CNC-kostnadsfordeling: Timepriser vs Landed Unit Economics
Anskaffelsesevalueringer som fokuserer strengt på timebaserte maskinpriser går ofte glipp av de sanne totale eierkostnadene. Beregning av reell deløkonomi krever balansering av programmeringsarbeid, spesialisert verktøy, festeoverhead og operatørhåndteringstid mot rå kuttehastigheter.

Nominelle maskinpriser vs. total produksjonssyklustid
Standard markedspris for et 3-akset vertikalt maskineringssenter spenner fra $35 til $55 per time. I motsetning til dette, opererer et 5-akset maskineringssenter for $80 til $130 per time på grunn av høyere kapitalavskrivninger, spesialiserte CAM-lisensavgifter og økte vedlikeholdskostnader.
Men vurderer3-akset vs 5-akset CNC-kostnadstrengt etter timepriser introduserer en beregningsfeil når deler krever flersidige-funksjoner.
Vurder en aluminiumsmanifold som er avhengig av stabil6061 aluminium CNC maskineringsegenskaperkrever presisjonsporter på 5 separate flater:
· 3-akset ruting (4 uavhengige operasjoner):
· Total bearbeidingssyklustid over 4 operasjoner: 38 minutter (0,63 timer).
· Maskinkostnad: 0,63 timer * $45/time=$28,35.
· Manuell vending av deler og operatørlaste/lossetid: 12 minutter (0,20 timer) * $50/time arbeid=$10,00.
· Tilpassede myke kjevefester (3 sett): $900 amortisert over en 50-delers batch=$18,00 per enhet.
· Landet enhetskostnad (ekskludert råmateriale): $56,35 per enhet.
· 5-Akseruting (enkelt 3+2 oppsett på en selvsentrerende skrustikke):
· Total bearbeidingssyklustid i ett oppsett: 22 minutter (0,37 timer) på grunn av kuttere med kort-rekkevidde og høyere matehastigheter.
· Maskinkostnad: 0,37 timer * $95/time=$35,15.
· Manuell lasting/lossingstid for operatør: 2 minutter (0,033 timer) * $50/time arbeid=$1,65.
· Universal svalehale / 5-akset selvsentrerende skrustikkeoppsett: $0 dedikert festekostnad.
· Landet enhetskostnad (ekskludert råmateriale): $36,80 per enhet.
I dette scenariet, totalt5-akset maskineringskostnadoppnår en nettobesparelse på 34,7 % per del til tross for at den kjøres på en maskin med 111 % høyere timefakturering.
The Hidden Fixture Debt: Custom, myke kjever og lagringsoverhead i 3-akset fresing
En av de største skjulte utgiftene i multi-oppsett 3-produksjon er inventargjeld. Når en flersidig prismatisk komponent går over tre eller fire 3-akse oppsett, krever hver operasjon spesialbearbeidede myke kjever av aluminium eller dedikerte lokaliseringsplater.
Skjulte kostnader for multi-oppsett av 3-akset armaturgjeld:
1. Arbeid i verktøyrom: 2 til 4 timer med verktøymakertid per kjevesett ($90 til $200 i direkte arbeid).
2. Materialforbruk: Dedikert 6061-T6 aluminiumsblokk tildelt kun for armaturlommer.
3. Overhead overhead: 20 til 45 minutter med maskinstans per oppsettsbytte for å indikere skrustikk, justere stoppstifter og verifisere datum.
4. Lagring og inventar: Vedlikehold av hundrevis av kundespesifikke-myke kjever i lagerstativ for gjentatte bestillinger.
5. Oppsettslitasje og inkonsistens: Reinstallering av gamle myke kjever introduserer konsentrisitetsslitasje, som krever omkutting og om-nullstilling før hver produksjon på nytt.
Maskinering med 5-akser eliminerer gjelden på armaturet. Ved å feste råstoffet på en 3 mm svalehaleprep eller gripe basen i en tagget selvsentrerende skrustikke, kan alle fem tilgjengelige flater etterbehandles uten dedikerte arbeidsholdemidler. For prototypekjøringer på 1 til 50 enheter, eliminering av tilpassede armaturer reduserer forhåndskostnadene for verktøy til null og akselererer leveringstiden med 3 til 7 virkedager.
|
Kostnadselement |
3-akset oppsett (3 tilpassede myke kjevefiksturer) |
5-akset oppsett (standard 5-akses skrustikke) |
Netto økonomisk avvik |
|
Utviklingskostnader for verktøy og inventar |
$750 til $1500 ikke-tilbakevendende engineering (NRE) |
$0 (Standardisert modulært verktøy) |
100 % verktøyreduksjon på forhånd |
|
Oppsettstid per gjentatt batch |
90 til 150 minutter over 3 oppsett |
20 til 30 minutter totalt oppsett |
75 % lavere nedetid for omstilling |
|
Operatør berøringstid per del |
8 til 15 minutter (3 manuelle vippesykluser) |
1,5 til 3 minutter (enkelt lasting/lossing) |
80 % reduksjon i manuell håndteringsarbeid |
|
Avvik i skrothastighet (typisk) |
3,5 % til 6,0 % (klemmefeil, flis i kjeven) |
0,5 % til 1,2 % (enkelt datumlås) |
Opptil 5 ganger lavere skrotstap |
CAM Toolpath Programmering kompleksitet og kollisjonssimulering overhead
De økonomiske fordelene ved 5-aksemaskinering blir delvis oppveid av økte krav til frontend-ingeniørarbeid.
· Programmeringstidsinvestering:Et 3--akset CNC-program for en prismatisk blokk kan genereres og verifiseres på 1 til 2 timer. En kontinuerlig 5-akset samtidig verktøybane for et løpehjul eller en kompleks manifold krever 6 til 14 timers CAM-teknikk, inkludert verktøyakse-vektorkontroll, optimalisering av tilt-avlednings-etterslep og definisjon av tilbaketrekning av plangrense.
· G-Kodesimuleringsbekreftelse:Verktøybaner med 5-akser utgjør en alvorlig kollisjonsrisiko mellom spindelnesen, verktøyskaftet, tapebordet og klemskruen. Dedikert G-kodesimuleringsprogramvare er obligatorisk for å verifisere den faktiske etterbehandlede maskinkoden før overføring av programmer til butikkgulvet.
· Første-artikkelkjøpskostnader:Å sette opp en 5--akse første artikkel krever fysiske tørrkjøringer med 5 % hurtigmatingsoverstyring, sonderingskontroller på maskinen og dimensjonskjøp av CMM.
Matematisk brudd-Even Batch Volume Model
Det økonomiske overgangspunktet mellom 3-- og 5-akset bearbeiding avhenger av batchvolum (Q) og delgeometri, og danner grunnlaget for enhver dybdealuminium CNC maskinering kostnadsanalyse.
Økonomiske retningslinjer for batchstørrelse:
· 1 til 5 enheter (raske prototyper):Bearbeiding med 5-akser vinner på flersidige deler ved å eliminere ledetider og arbeid for spesialtilpasset armaturfabrikasjon.
· 10 til 250 enheter (lave-til-middels grupper):3+2 indeksert bearbeiding gir den laveste kostnaden per del ved å eliminere arbeid med flere-oppsett og bevare stramme datumtoleranser.
· 1,000+ enheter (høyt volum):Maskinering med 3-akser gjenvinner ofte kostnadslederskap hvis deler kan settes over multi-hydrauliske gravsteinsarmaturer på høyhastighets horisontale maskineringssentre (HMC).
Kjøperbeslutningsmatrise: Når skal 5-akset maskinering brukes for komplekse deler
Denne matrisen gir praktisk veiledning for å bestemmenår du skal bruke 5-akset bearbeidingbasert på delgeometri, toleransekrav og batchstørrelse.

Veiledning for valg av delgeometri og maskineringsstrategi
|
Komponentkarakteristikk |
Foretrukket maskineringsstrategi |
Mekanisk begrunnelse |
Kostnad og kvalitetsutfall |
|
Flate plater, monteringsflenser, braketter med enkelt-sidefunksjoner |
3-akset lineær VMC |
Ingen vinklede ansikter eller dype hulrom. Kuttekrefter retter seg nedover i det stive maskinbordet. |
Laveste maskintimepris ($35 til $45/time). Null programmeringsoverhead. |
|
Prismatiske hus med funksjoner på 4 til 5 ortogonale flater |
3+2 Posisjonell indeksering |
Alle 5 ansiktene nås i ett oppsett. Hydrauliske roterende bordlåser opprettholder høy kuttestivhet. |
Eliminerer 3 til 4 myke kjevefester. Holder mellom-toleranser innen ±0,008 mm. |
|
Deep cavities with vertical side walls (>60 mm dybde) |
3+2 Posisjonell eller 5-akset |
Vippedelen tillater 3:1 kort verktøyoverheng i stedet for 7:1 verktøy med lang rekkevidde. |
Eliminerer skravling, øker matehastighetene med 3x, gir Ra 0,8 µm finish. |
|
Sammensatte-vinklede hydrauliske kryss-hull og vinklede boltmønstre |
3+2 Posisjonell indeksering |
Styrer bore- og boreverktøy nøyaktig langs hullets senterlinjer uten tilpassede vinklede kiler. |
Forhindrer borevandring, bevarer boringens rundhet og sann posisjon. |
|
Kontinuerlige organiske overflater (impellere, blisker, medisinske implantater) |
Kontinuerlig 5-akse samtidig |
Kontinuerlig vektorjustering kreves for å følge komplekse 3D ikke-plane kurver. |
Unngår trinnvise verktøymerker, reduserer benkpoleringstiden med opptil 90 %. |
Produksjonsvolum og tildelingsramme for arbeidshold
Beslutningslogikk for prosessvalg:
1. Finnes det trekk på mer enn to ansikter?
· NEI: Velg 3-akset CNC-bearbeiding.
· JA: Fortsett til spørsmål 2.
2. Krever funksjoner ikke-plane, organiske kontinuerlige verktøyvektorendringer?
· JA: Velg kontinuerlig 5-akset CNC-bearbeiding.
· NEI: Fortsett til spørsmål 3.
3. Er funksjoner plassert på flere plane flater eller vinklede plan?
· JA: Velg 3+2 Posisjonsindeksering.
4. Hva er batch-mengden?
· Q=1 til 50: Bruk 5-akse- eller 3+2-oppsett med modulære selvsentrerende skrustikk for å eliminere NRE-verktøy.
· Q=500+: Vurder dedikerte multi-hulroms 3--akse hydrauliske armaturer vs multi-pall 5-akset automatisering.
DFM Engineering Rules: Modifisering av geometri for å redusere maskineringskostnader
Hos Dazao gjennomfører ingeniørteamet vårt detaljerte Design for Manufacturability (DFM) vurderinger basert på etablertedesign retningslinjer for CNC-bearbeiding av aluminiumpå hver innkommende CAD-modell for å eliminere unødvendige produksjonskostnader:
· Eliminere pseudo 5-akse geometri:Designere modellerer ofte buede overgangsfileter på utvendige brakettvegger som utløser kontinuerlige 5--akse verktøybaner. Dazao-ingeniører samarbeider med kunder for å konvertere disse konturene til standard avfasninger eller plane trekkvinkler, noe som tillater høyhastighets 3+2 eller 3-akset maskinering som reduserer enhetskostnadene med 20 % til 35 %.
· Standardisering av hjørneradier:Spesifisering av innvendige hjørneradier lik standard kutterradier forårsaker binding av verktøyhjørner og skravling. Vi anbefaler å designe innvendige radier som er minst 10 % til 15 % større enn standard fresradier (f.eks. 3,5 mm radius for en 6,0 mm endefres) for å tillate kontinuerlig sirkulært verktøyinngrep uten retardasjon av matehastigheten.
· Optimalisering av sanne posisjonstoleranser:Vi identifiserer ikke-kritiske funksjonsforhold som har standard tette toleranser (som ±0,010 mm på klaringshull) og justerer dem til funksjonelle tekniske grenser (±0,050 mm), og unngår dyre fler-aksesondering og CMM-inspeksjonsrutiner.
Sammendrag: Balansering av kostnader, oppsett og presisjon i CNC-aksevalg
Å velge mellom 3-akset, 3+2 indeksert og kontinuerlig 5-akset bearbeiding krever balansering av komponentgeometri, toleransegrenser og totalt produksjonsvolum som beskrevet i vårkomplett aluminium CNC maskineringsguide.
Sammendrag av tekniske direktiver:
1. Ikke spesifiser kontinuerlig 5-akset bearbeiding for deler som kan segmenteres i plane indekserte vinkler; 3+2-indeksering gir høyere mekanisk stivhet og raskere materialfjerning.
2. Velg 3--aksebearbeiding for enkeltsidige plater, enkle braketter og grunne prismatiske komponenter der lave maskintimepriser dominerer delens økonomi.
3. Velg 5--akset enkeltoppsett-bearbeiding når flere flateforhold har sanne posisjonstoleranser som er tettere enn ±0,025 mm, og forhindrer feilakkumulering fra manuell gjenfiksering.
4. Redegjør for inventargjeld i prototype og lav-volumproduksjon; spare penger på 3-akset maskin timepriser blir raskt utslettet av arbeids- og verktøykostnadene til tilpassede myke kjever.
Dazao Precision Manufacturing Capabilities
Xiamen Dazao Machinery driver en omfattende flåte av avansert produksjonsutstyr, inkludert høy-hastighets 3-akse vertikale maskineringssentre, kraftige 4-akse horisontale maskineringssentre med pallevekslere, og samtidige 5-akse tappmaskineringssentre.
Støttet av ISO9001:2015 og IATF16949:2016 kvalitetsstyringssertifiseringer, automatisert Renishaw på-maskinsondering og klima-kontrollerte CMM-inspeksjonslaboratorier, leverer Dazao spesialtilpassede komponenter i produksjons-klasse for krevende bilindustri, semi-teknologi, medisinske applikasjoner, luftfart, verdensomspennende

Vanlige spørsmål
01.Hvorfor bruker maskinister oftere 3+2-indeksering enn samtidig 5-akset fresing?
02.Hvordan forhindrer 5-akset maskinering verktøyavbøyning i dype hulrom?
03.Hva gjør kontinuerlig 5-akset CAM-programmering dyrere enn 3-akset oppsett?
04.Hvordan påvirker avstanden fra rotasjonssenteret 5-aksers maskineringsnøyaktighet?
05.Hvorfor koster 3-aksemaskinering ofte mer for flersidige prototypedeler?
06.Når er 3--akset CNC-fresing det mest kostnadseffektive produksjonsvalget?