


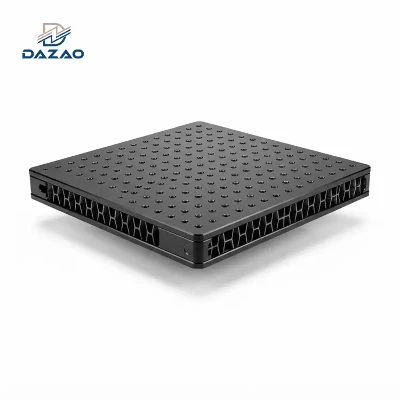
Presisjons CNC-maskinerte optiske benkplater i aluminium
Høy-stabilitet 6061-T6 optomekaniske breadboards konstruert for sub-mikron justering, UHV-kompatibilitet og null kumulativ tonehøydedrift.
Kjerne tekniske spesifikasjoner og innkjøpshøydepunkter:
Flathet Mindre enn eller lik 0,02 mm/m opprettholdes via fler-stressavlastning.
Matrisepitchfeil Mindre enn eller lik ±0,01 mm over hele 1200 mm spennvidden.
100 % gjengemåling for M6 og 1/4"-20 optiske fester.
Vakuum-kompatible avgassingsalternativer ned til 1x10^-6 Pa.
Direkte Thorlabs tilsvarende passformverifisering på første artikler.
Solid og lett design med honeycomb kjerne tilgjengelig.
7-dagers prototypelevering med FAI- og flathets-CMM-rapporter.

Oversikt over produktteknikk og presisjonsfresefunksjoner
Stive monteringsfundamenter bygget via CNC-fresing med flere-akser for krevende fotonikk- og lasersystemer.
Presisjons-CNC-maskinerte optiske benkplater av aluminium er konstruert for optomekaniske oppsett med høy-stivhet, laserjustering og plattformer for laboratoriebrett. Utnytter høy-renhet6061-T6 og 7075-T6 aluminium, disse platene har presisjons-tappede hullmatriser i standard 25 mm metriske (M6) eller 1-tommers imperial (1/4"-20) konfigurasjoner. Maskinkapasiteten dekker solide aluminiumsplater opptil 2000 mm i lengde og lette, lette aluminiumplatestrukturer med honningkake.
Behandling på4-akset og 5-akset CNC maskineringssentereliminerer kumulative posisjoneringsfeil over store hullgitter. Spesialisert overflatebehandling inkluderer matt svart eloksert aluminiums optiske brødplatebehandlinger for absorpsjon av strølys og lav-utgassende ledende kromatbelegg for vakuum-kompatible optiske breadboard-applikasjoner i aluminium.

Root-kasusstudier og feilanalyse
Løse kritiske tekniske defekter i flathetsvridning, akkumulering av tonehøyde og kammeravgassing.
Intern restbelastning og langvarig-flathetsdrift
· Hendelse:En 1200 mm x 600 mm x 12,7 mm solid 6061-T6 aluminium optisk benkplate levert til et europeisk universitetslaboratorium tilfredsstilte den opprinnelige flathetsspesifikasjonen (0,02 mm/m) ved fabrikkinspeksjon. Etter 30 dagers lagring forårsaket intern spenningsavslapping en 0,08 mm sentral bue, og forstyrret laserstrålens koaksialitet over den 1,2 m optiske banen.
· Grunnårsak:Konvensjonell maskinering i ett-trinn induserte asymmetriske restspenningsfordelinger over de øvre og nedre freste flatene uten mellomliggende spenningsavlastning-.
· Korrigerende tiltak:Implementerte en tre-trinns spennings-avlastningsprotokoll: høy-temperaturavlastning etter grovfresing (345∘C i 2 timer), lav-temperaturstabilisering etter halv-finishing (160∘C i 4 timer), og endelig kunstig aldring. Lagt til en obligatorisk 7-dagers statisk hold før endelig CMM-remåling.
· Bekreftelsesdata:Plater utsatt for denne prosessen viser flathetsdrift Mindre enn eller lik 0,005 mm/m over en 6-måneders statisk overvåkingsperiode.
Kumulativ stigningsfeil i matriser med store gjengede hull
· Hendelse:En optisk systemintegrator opplevde justering av binding ved montering av en serie lineære trinn med flere-akser på tvers av en tilpasset metrisk aluminiums optisk breadboard m6. Individuelle hull-til-toleranser møtte ±0,02 mm, men kumulativ avstandsfeil nådde 0,10 mm over et spenn på 1 m ved plategrensen.
· Grunnårsak:Standard CNC lineær interpolasjon akkumulert bly-skrue termiske ekspansjonsfeil og verktøyavbøyning over sekvensielle rad-for-radboringsbaner.
· Korrigerende tiltak:Re-utviklet verktøybanestrategien ved å bruke enhetlig datumposisjonering fra en sentral koordinatopprinnelse. Brukte sanntids-termiske kompensasjonsmodeller på CNC-kontrolleren og implementerte regional banedistribusjon.
· Bekreftelsesdata:Integrert 100 % gjengeposisjonsinspeksjon ved bruk av optiske koordinatmålemaskiner (CMM). Redusert kumulativ matrisepitchfeil over 1000 mm til mindre enn eller lik ±0,01 mm.
Utgassing forurensning i optiske{{0} høyvakuumkamre
· Hendelse:Et vakuum-kompatibelt optisk brødbrett i aluminium installert inne i en 1×10⁻⁵Pa vakuumkammer frigjorde innestengt fuktighet og organiske flyktige stoffer, og dekket kammerbasetrykket ved 1×10⁻⁴Pa og duggende tilstøtende silikalinser.
· Grunnårsak:Standard svart anodisering av svovelsyre dannet et porøst oksidlag som fanget kjemi og atmosfærisk damp.
· Korrigerende tiltak:Byttet substratspesifikasjoner for vakuumkonstruksjoner til høy-renhet, lav-inkludering 6061-T6-masse. Erstattet standard svart anodisering med ikke-porøs kjemisk ledende kromatkonvertering (MIL-DTL-5541) og innførte en etterbearbeidet vakuum termisk bakeout (150∘C ved 1×10⁻³ Pa i 12 timer).
· Bekreftelsesdata:Residualgassanalyse (RGA) bekreftet at utgassingshastigheten falt under 1×10⁻⁹Torr⋅L/s⋅cm2, slik at kammertrykk oppnås 1×10⁻⁶ Pa.

Standardiserte produksjonsprotokoller og kvalitetsstandarder
Eliminerer lang-dimensjonell ustabilitet gjennom fler-trinns termisk spenningsavlastning og presisjonsmåling.
Residual Stress Management Pipeline
Standard aluminiumsplater deformeres ofte etter metallfjerning. En kontrollert avspenningsrørledning utføres strengt:
· Grov bearbeiding:Fjerning av 80 % lagervolum ved hjelp av-høyhastighets symmetrisk lomme.
· Termisk stabilisering:Ovnsgløding for å bryte ned maskinering-indusert overflategitterspenning.
· Fullfør bearbeiding:Lav-dybde-av-kuttede overflater (mindre enn eller lik 0,1 mm) ved bruk av polert enkelt-diamant- eller mikro-karbidverktøy for å forhindre mekanisk påkjenning på overflaten.
· Stabilitetsrevisjon:Alle tunge eller store-laserjusteringsplater av massiv aluminium gjennomgår en 7-dagers omgivelsestilstand etterfulgt av en sekundær CMM-overflateprofilskanning før den endelige utgivelsen.
Trådmatrisenøyaktighet og optisk interoperabilitet
· Kumulativ tonehøydekontroll:Matrisenettplasseringer beregnes ved hjelp av sentrale datumforskyvninger i stedet for trinnvis trinn, og opprettholder rutenettets nøyaktighet innenfor mindre enn eller lik ±0,01 mm over 1000 mm.
· Trådrenslighet:Blindtappede hull spyles via-høytrykks løsemiddelstråler for å fjerne tappevæsker og aluminiumsmikro-grader.
· Interoperabilitetstesting:De første-artikkelenhetene gjennomgår fysisk testtilpasning med Thorlabs ekvivalente optiske stolpefester, noe som sikrer en thorlabs ekvivalent optisk plateerstatning i aluminium uten monteringsbinding eller tonehøyde.
Vakuum-Avgasskontroll
For applikasjoner med ultra-høyvakuum (UHV) er standard finish utilstrekkelig:
· Valg av underlag:Sertifiserte 6061-T6 aluminiumsblokker med lite-volum.
· Overflatekjemi:Konduktivt kromatkonverteringsbelegg per MIL-DTL-5541 klasse 1A, unngår porøse anodiske strukturer.
· Avgassing bakeout:Termisk vakuumbaking eliminerer flyktige organiske stoffer og absorbert fuktighet før renrom forseglet emballasje.

Komplette tekniske spesifikasjoner og toleransegrenser
Kvantitative parametere for materialkvaliteter, overflatefinisher, matrisedelingsnøyaktighet og utgassingsgrenser.
|
Parameter / dimensjon |
Standard spesifikasjon |
Høy-presisjon / tilpasset spesifikasjon |
|
Materialalternativer |
Aluminium 6061-T6, 7075-T6, 2024-T3 |
Høy-Renhet Lav-Inkludering 6061-T6 (UHV-grad) |
|
Platestruktur |
Solid plate, lett med kjerne |
Honeycomb-kjerne av aluminium med limte skinn |
|
Tykkelsesområde |
12,7 mm (1/2 tomme) til 25,4 mm (1 tomme) |
Egendefinert 6,0 mm til 50,0 mm |
|
Maks maskineringskonvolutt |
1500 mm x 1000 mm x 500 mm |
2200 mm x 1200 mm x 300 mm |
|
Flathet på overflaten |
Mindre enn eller lik 0,05 mm/m |
Mindre enn eller lik 0,02 mm/m (testet på CMM overflateplate) |
|
Alternativer for hullnett |
M6 på 25 mm rutenett / 1/4"-20 på 1" rutenett |
Tilpassede hullmatriser, forseglede, blandede mønstre |
|
Nøyaktighet for hullstigning |
±0,02 mm (ikke-akkumulerende) |
±0,01 mm (kumulert over 1000 mm) |
|
Motboringstoleranse |
ISO 2768-m |
Dybde ±0,05 mm, Diameter +0.05/−0,00 mm |
|
Overflatens ruhet |
Ra 1,6 μm |
Ra 0,8 μm (frest flate) |
|
Overflatebehandling |
Sort anodisering (type II), klar anodisering |
Mattsvart (ikke-reflekterende), kromatkonvertering |
|
Utgassing ytelse |
Standard atmosfærisk bruk |
<1×10⁻⁹Torr⋅L/s⋅cm2(UHV-kompatibel) |
|
Ledetid |
7 virkedager (prototyper) |
10–15 virkedager (produksjonsgrupper) |

Presisjons CNC-aluminiumsplater vs. tradisjonelle benkunderlag
Ytelsesbenchmarking mot platefremstilling, støpejernsbord og modulære profiler.
|
Funksjon / Metrisk |
Tilpassede CNC aluminiumsplater |
Plater med stemplede plater |
Monteringsbord i støpejern |
Modulære ekstruderte systemer |
|
Flathet Stabilitet |
Høy(Mindre enn eller lik 0,02 mm/m) |
Lav (med forbehold om tilbakeslag) |
Høy (tung, demper vibrasjon) |
Moderat (leddbøyning) |
|
Vekteffektivitet |
Høy (lav massetetthet) |
Høy (tynn strukturell vegg) |
Veldig lav (ekstremt tung) |
Høy (hule profiler) |
|
Tråddybde/-styrke |
Full engasjementsdybde |
Dårlig (krever pressmuttere) |
Glimrende |
Begrenset til T-plasser |
|
Egendefinerte hullmønstre |
100 % friform CNC |
Rettet med hardt verktøy |
Høy kostnad for boring/tapp |
Festet til ekstruderingsspor |
|
Vakuumkompatibilitet |
Høy (med behandling) |
Dårlig (Felles oljefangst) |
Veldig dårlig (porøs casting) |
Moderat |
|
NRE / Verktøykostnad |
$0 (Direkte CAD til CNC) |
Høy (kostnad for stempling) |
Høy (støpemønster) |
Lav |

Optomekanisk utvalgsveiledning og substratmatrise
Matchende solid kontra honeycomb strukturer og overflatebehandlinger til ditt eksakte driftsmiljø.
Valg av strukturell konfigurasjon
· Solide aluminiumsplater:Velg for høy termisk masse, maksimal strukturell stivhet og tette monteringsoppsett. Anbefalt for høy-laserbaner og presisjon optisk interferometri.
· Honeycomb kjerneplater:Velg når total systemvekt må minimeres uten å miste bøyestivhet. Ideell for bærbare testrigger, luftbårne optiske plattformer og -ende -robotsynsenheter.
Tråd standardutvalg
· Metrisk M6 rutenett (25 mm avstand):Standardkonfigurasjon for europeiske og asiatiske optiske monteringer, optomekaniske trinn og industrielle synsrammer.
· Imperial 1/4"-20 rutenett (1-tommers avstand):Standardkonfigurasjon for nordamerikansk laboratoriemaskinvare og standard Thorlabs eller Newport optomekaniske sammenstillinger.
Applikasjons-spesifikk overflatefinishmatrise
· Standard optikklaboratorier:SpesifiserType II matt sort anodisering. Absorbs >95 % av spredt synlig lys og motstår overflateriper fra monteringsstolper i rustfritt stål.
· Høyt-vakuum / termisk vakuumkammer:Spesifiser MIL-DTL-5541 ledende kromatkonvertering sammen med høyrent 6061-T6-aluminium for å opprettholde utgassingsgrensene under 1×10⁻⁹Torr⋅L/s⋅cm2.
· Høy-slitasje / bærbare feltrigger:Spesifiser Type III Hardcoat Anodizing (tykkelse 25–50 μm) for å forhindre riper på overflaten under hyppig omplassering av komponenter.

Flertrinns-kvalitetssikring og metrologipipeline
Streng 6-trinns kvalitetskontroll fra verifisering av rå emner til endelig CMM-overflatekartlegging.
1. Råvarevalidering:Materialtestsertifikater (MTC) som bekrefter kjemisk sammensetning og mekanisk flytegrense kontrolleres for hvert aluminiumsparti. Bekreftelse av lav-renhet brukes på papir med vakuum-kvalitet.
2. Første artikkelinspeksjon (FAI):Inkluderer komplett3D CMM dimensjonal inspeksjon, gjengemåling ved bruk av pluggmålere i klasse 6H eller 2B, og måling av overflateruhet ved bruk av kontaktprofilometre.
3. I-prosessovervåking:CNC-maskiner bruker laserverktøysettere for å spore slitasje på skjærekanten, og forhindrer gjengestigning på tvers av store matrisehullsoppsett.
4. Spesialiserte optiske inspeksjoner:
· Planhetskartlegging:Målt på overflateplater av klasse 00 granitt ved bruk av multi-punkts CMM-sondering.
· Bekreftelse av trådengasjement:Testmontert med standardiserte optiske stolper på tvers av hjørne-, senter- og omkretsnettplasseringer.
· Utgassingsertifisering:Vakuum-klassepartier verifiseres via data for restgassanalyse (RGA).
5. Endelig inspeksjon og eksportemballasje:Platene er løsemiddel-renset for å eliminere skjærevæsker, pakket inn i ikke-slipende anti-statisk film og innkapslet i spesialtilpassede skum-forede trehus for å forhindre forvrengning av flat overflate under internasjonal transport.
Spesialiserte industrielle applikasjonsmiljøer
Påvist ytelse innen mikroskopi, laserbehandling, UHV-testing og mobile synssystemer.

Biologiske og fluorescensmikroskopiplattformer
Høy-flate bunnplater gir stabile, vibrasjons-dempede monteringsplattformer for objektivlinser, stråledelere og høy-følsomme EMCCD-kameraer.

Høy-kraftig industriell lasersystemjustering
Solide, optiske brødbrett i sort eloksert aluminium designet for å absorbere strørefleksjoner og ankerstråle-formende galvohoder, speil og fokuseringsoptikk.

Vakuum optiske testkamre
Vakuumkompatible optiske breadboard-oppsett av aluminium som opererer i termiske-vakuummiljøtestingskamre for satellittsensorer og optiske nyttelaster.

Automatiserte maskinsynssystemer
Lette aluminiums bikakeformede optiske-plater montert direkte på 6-industrirobotarmer for inline skanning av feil i sanntid.
Ofte stilte spørsmål

01.Hvorfor deformeres store optiske brødbrett i aluminium over tid, og hvordan forhindrer du langsiktig-forvrengning?
02.Forårsaker svart anodisering gjengeforstyrrelser eller stigningsbinding på M6 og 1/4"-20 hull med gjenge?
03.Hvordan forhindrer du avgassing når du plasserer aluminiumsbenkplater inne i høye-vakuumkammer?
04.Er disse tilpassede optiske platene direkte kompatible med kommersielle stolpefester og lineære trinn?
05.Når bør en ingeniør velge en solid aluminiumsplate kontra en lett kjerneplate med honeycomb?
06.Kan ikke-standardmonterte forsenkninger eller blandede metriske/imperiale rutenett kombineres på en enkelt plate?
Send inn CAD-filene dine for umiddelbar tilbakemelding om produksjonsdyktighet og gjennomsiktige priser.
Send inn 2D/3D CAD-filer (STEP, IGS eller PDF) for en omfattende DFM-fremstillingsevaluering og et spesifisert tilbud innen 24 timer.
Kontakt oss

Populære tags: cnc optiske benkplater i aluminium, svart eloksert optisk breadboard, metrisk aluminium optisk breadboard m6, vakuumkompatibel optisk breadboard


